
本文目录
小缸径气缸的端盖,原来是铝合金加工。现在很多改成 PA46 注塑,一件顶三件。
省的不只是加工费,还有重量与密封面的一致性。
铝合金的三个麻烦
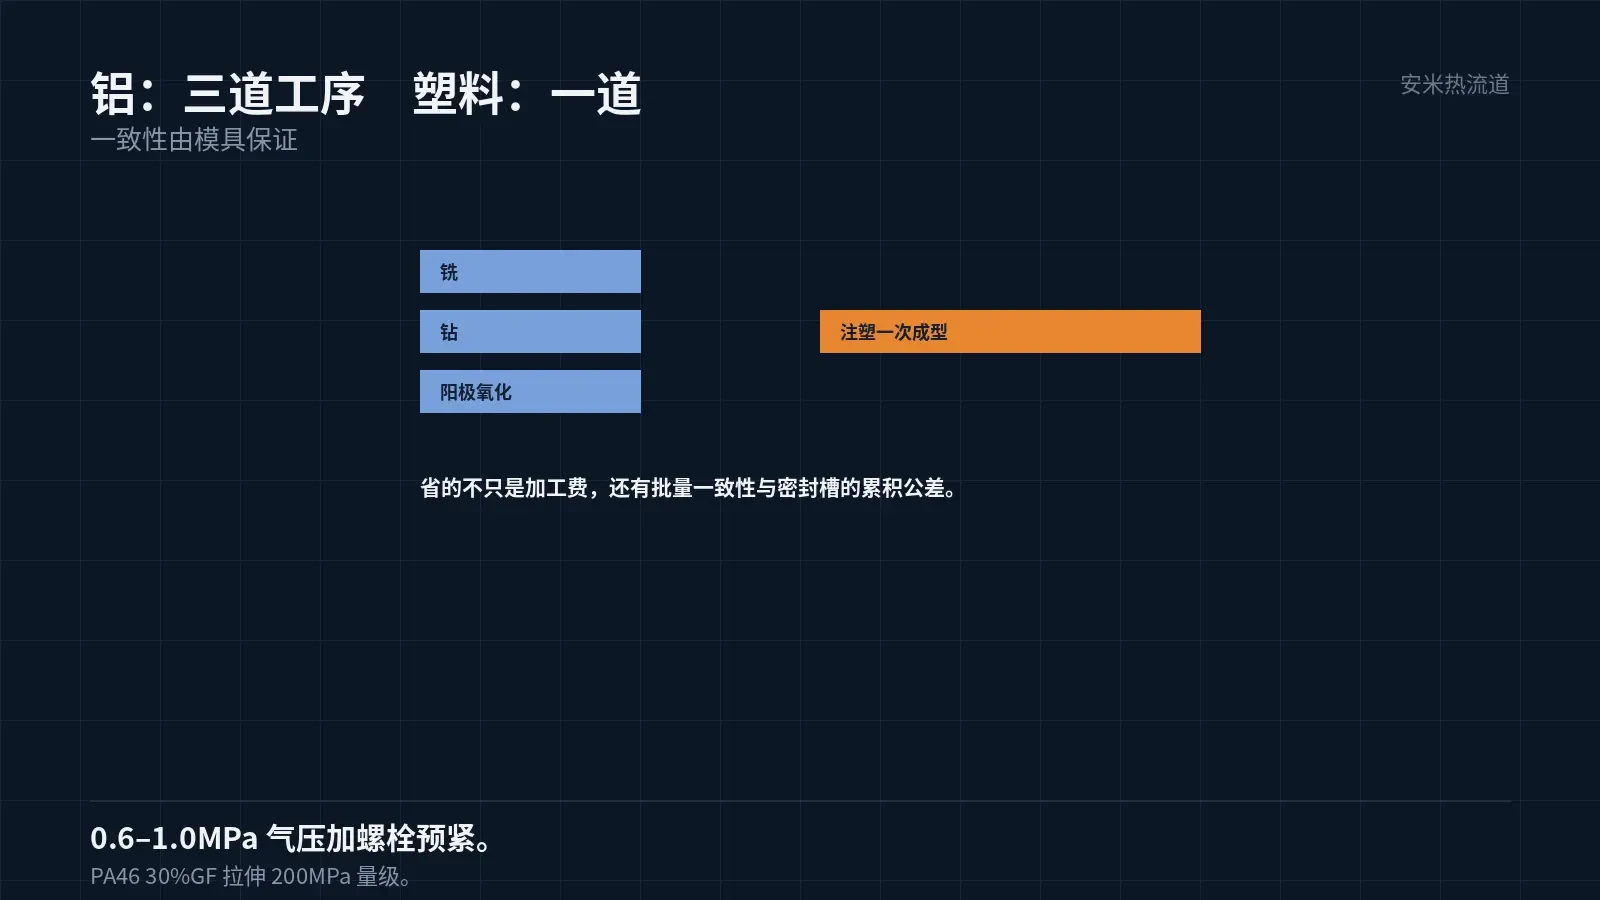
铝合金端盖要铣、要钻、要阳极氧化,工序多,交期长。小批量的时候,单件成本很高。
铝合金的密封面靠加工保证,批量的一致性受刀具与机床影响,跑久了会有波动。
铝合金还要单独做密封圈槽,槽的深度与宽度都要加工,公差累积。
注塑件的思路不一样:端盖、密封槽、进气口一次成型,一致性由模具保证。
这是「以塑代铝」在气动件上的基本逻辑:不是材料更强,是工序更少、一致性更好。
还有一个隐性好处是防腐。铝合金要阳极氧化,氧化层划伤就露底;塑料件本身不锈。
车间里的切削液、清洗剂对铝有腐蚀,对 PA46 的影响小。这一条在机加工车间很实用。
端盖的螺纹也要考虑。塑料件直接攻丝,次数多了会滑牙,通常用金属嵌件或者自攻螺钉。
自攻螺钉的扭矩要按材料定。PA46 的脆性在低温下明显,冬天拧太紧会裂。
端盖与缸筒之间还有一道密封。O 圈槽的压缩率按标准算,槽深了漏、浅了装不进。
压缩率这个概念在塑料件上有个坑:塑料件的槽会随吸水与温度变化,压缩率也跟着变。
注塑件的另一个好处是设计自由度。内部可以加筋、可以做出气流通道,铝合金要靠铣削才能做到。
自由度也带来风险:壁厚变化大,收缩不均,翘曲就来了。所以结构越自由,越要早做模流分析。
PA46 为什么能承压
气缸的端盖要承受 0.6–1.0MPa 的气压,还要承受装配时的螺栓预紧力。
PA46 的 30% 玻纤牌号,拉伸 200MPa 量级,弯曲模量 10GPa 量级,承这个压力有余量。
更关键的是耐温。气缸在连续动作下会升温,靠近热源时壳体温度能到 100℃ 以上。
PA46 的熔点 295℃、长期耐温 150℃ 以上,这个温度对它是余量充足的。PA66 在这个位置就吃力。
所以气动件的「以塑代铝」,材料选 PA46 而不是 PA66,主要看的是温度余量。
密封槽:注塑的难点
密封槽的深度公差通常 0.05mm,宽度公差 0.1mm。注塑件的公差能做到,但要控收缩。
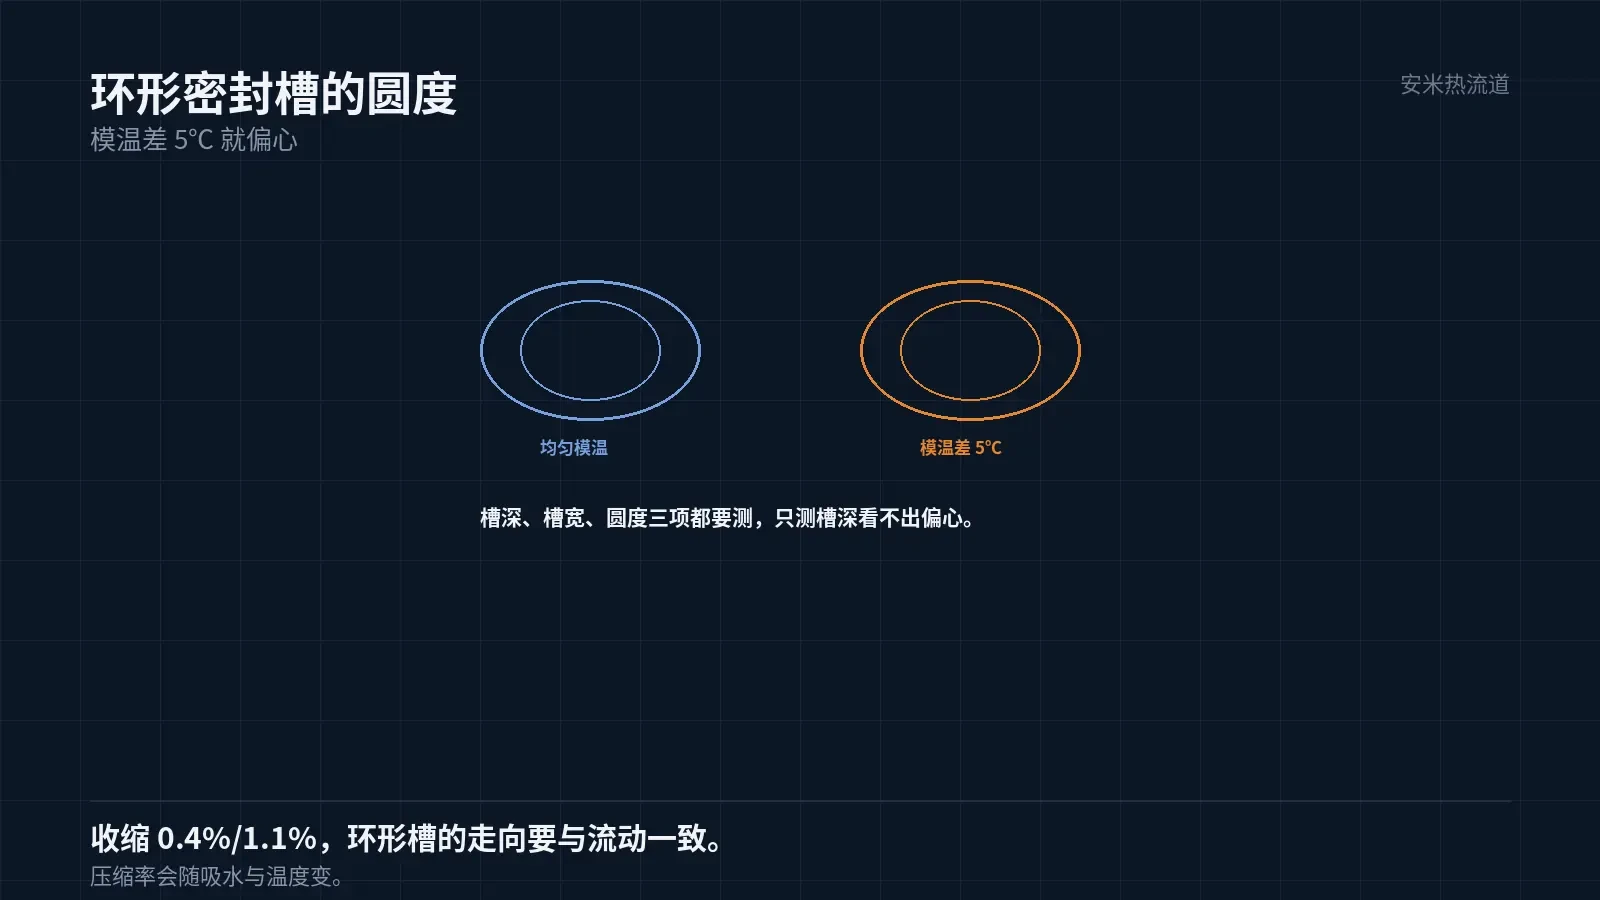
PA46 30% 玻纤的收缩 0.4%/1.1%,方向差接近 3 倍。槽的两个方向收缩不同,槽宽会偏。
所以槽的走向要与流动方向一致。环形槽的话,浇口要放在环的对称位置,让收缩均匀。
模温也要均匀。模温差 5℃,环形槽会变成偏心环,密封圈压不匀,就漏气。
这一条在试模时要专门测:槽深、槽宽、圆度,三个都要测,不能只测槽深。
成型窗口:15℃ 的窄带
PA46 的熔体必须高于 305℃,最佳 305–320℃。低于 305 打不满,高于 320 降解。
窗口只有 15℃,比 PA66 窄一半。模温机、料筒分段、热流道的控温都要到位。
停机要清料,滞留 20 分钟以上也会降解。降解的料不能回用,会带入整批。
这一条对连续生产是挑战。换班、换模、临时停机,都要按规程做。
气动件的壁厚不算薄,填充不算难,所以温度可以取窗口中段,留出上下余量。
装配与失效
端盖与缸筒的连接,通常是螺栓或者卡扣。螺栓的预紧力要控,太大压裂塑料件。
常用的做法是加金属衬套,把预紧力传给衬套而不是塑料。衬套周围的塑料层要不小于 1.5mm。
失效的模式有三种:漏气(密封槽变形)、开裂(预紧力过大或内应力)、尺寸漂移(吸水)。
三种里,漏气最常见。多数不是密封圈的问题,是槽的圆度或者槽深超差。
所以气动件的验收,要把密封槽的三项单列,不能混在「尺寸合格」里。
验证
验证要做:气密(保压一定时间看压降)、耐压(1.5 倍额定)、寿命(往复次数)、高低温。
寿命试验是关键。往复几百万次后,密封槽会不会磨大、端盖会不会裂,只有跑出来才知道。
高低温要考虑冬季与夏季的车间环境,也要考虑气缸自身升温。
还有一条:吸水。PA46 吸水后尺寸膨胀,槽深变小,密封圈压得更紧,摩擦力上升。
把缸径、气压、往复频率、环境温度、连接方式发来,我们按材料与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记