
本文目录
小流量的化工泵,泵壳原来是金属或者 PVDF。近几年的耐腐蚀泵,越来越多地用 PPS 加玻纤。
换的不是强度,是「耐化学 + 尺寸 + 成本」三样一起算下来更划算。
介质先定材料
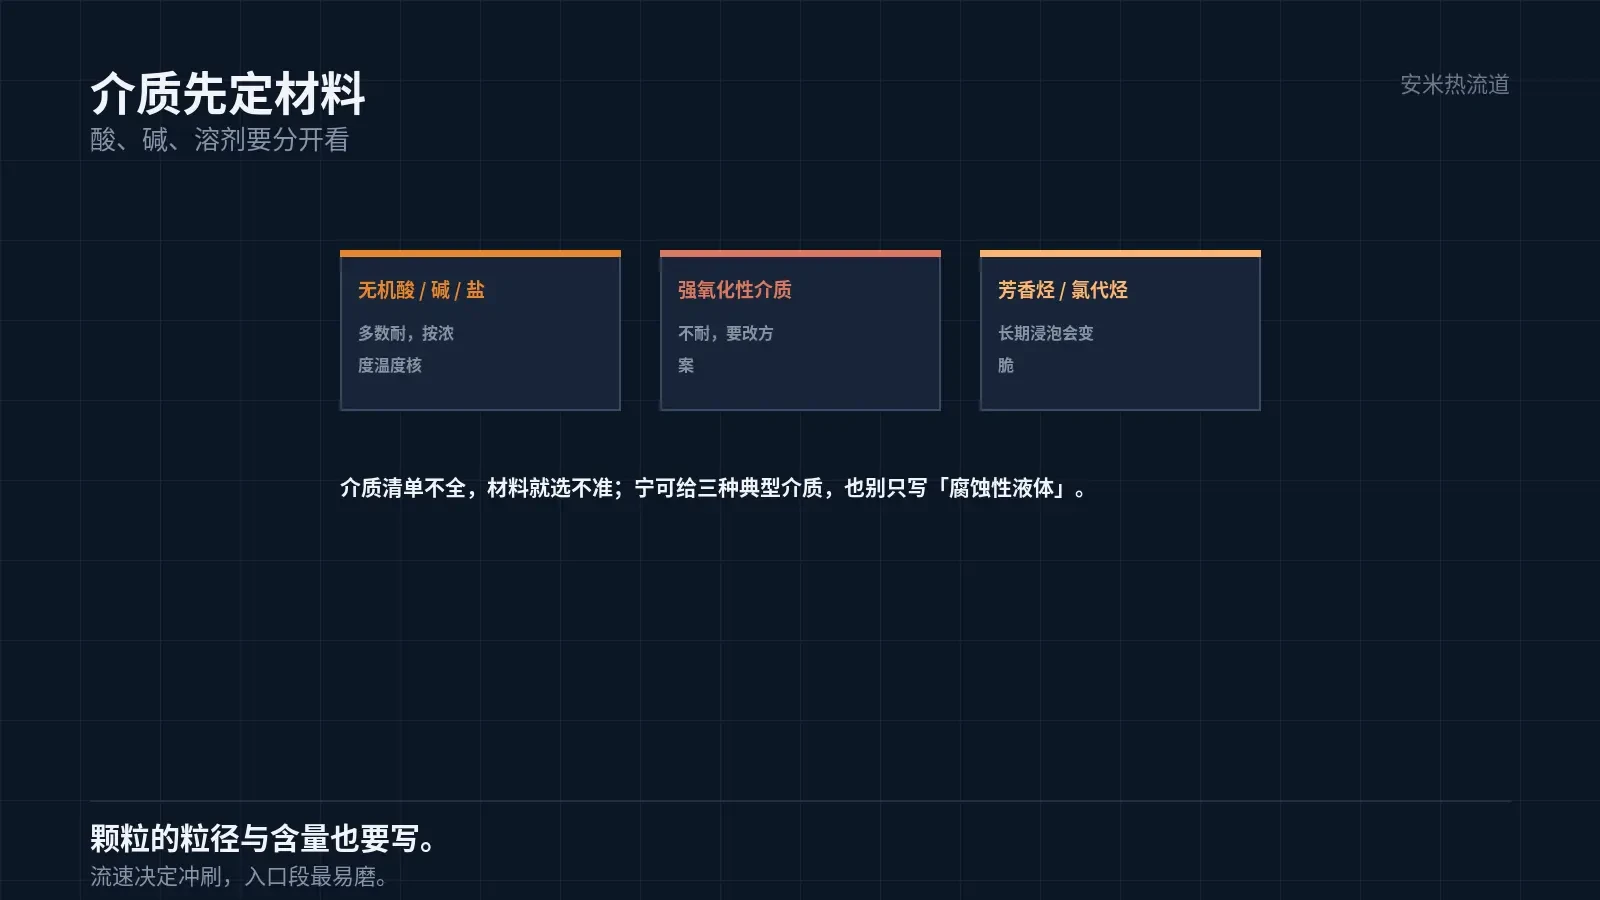
化工泵选材的第一步不是看强度表,是把介质清单列出来:酸、碱、溶剂、盐溶液,各自的浓度和温度。
PPS 对多数无机酸、碱、盐溶液是耐的,对部分强氧化性介质不耐。具体要按介质牌号与浓度核,不能按「耐腐蚀」一句带过。
溶剂类要分开看。芳香烃、氯代烃对 PPS 的影响比无机介质大,长期浸泡后件会变脆。
所以同一台泵,打不同的介质,材质方案可能完全不同。这一点在选型时最容易被压成「都是 PPS」。
介质清单不全,材料就选不准。宁可先给三种典型介质,也不要只写「腐蚀性液体」。
选型表上通常还会有浓度与流速。浓度决定腐蚀速率,流速决定冲刷磨损,两项都要填。
流速高的时候,泵壳的入口段最容易出问题。那一带的材料要加厚,或者加金属衬里。
还有一条是介质里的固体颗粒。含颗粒的介质会磨,泵壳的流道要加厚,材料也要选耐磨的。
颗粒的硬度也关键。砂粒对塑料的磨损比金属粉大,选型时要把颗粒的粒径与含量写进去。
温度与压力叠加
PPS 的长期使用温度在 200℃ 上下(按牌号),化工泵的介质温度通常 80–120℃,余量是够的。
但压力会改变判断。泵壳要承压,压力越高,壁厚越大,厚壁件的收缩与内应力越难控。
温度与压力同时上来,材料的蠕变会加速。常温下合格的壁厚,在 100℃ 长期承压下可能不够。
所以泵壳的壁厚,要按「温度 + 压力 + 寿命」三个条件算,不能只按常温耐压试验的结果定。
这一条常被跳过。样机打压合格,现场跑半年后变形,介质就从密封面渗出来。
尺寸:泵壳的密封面
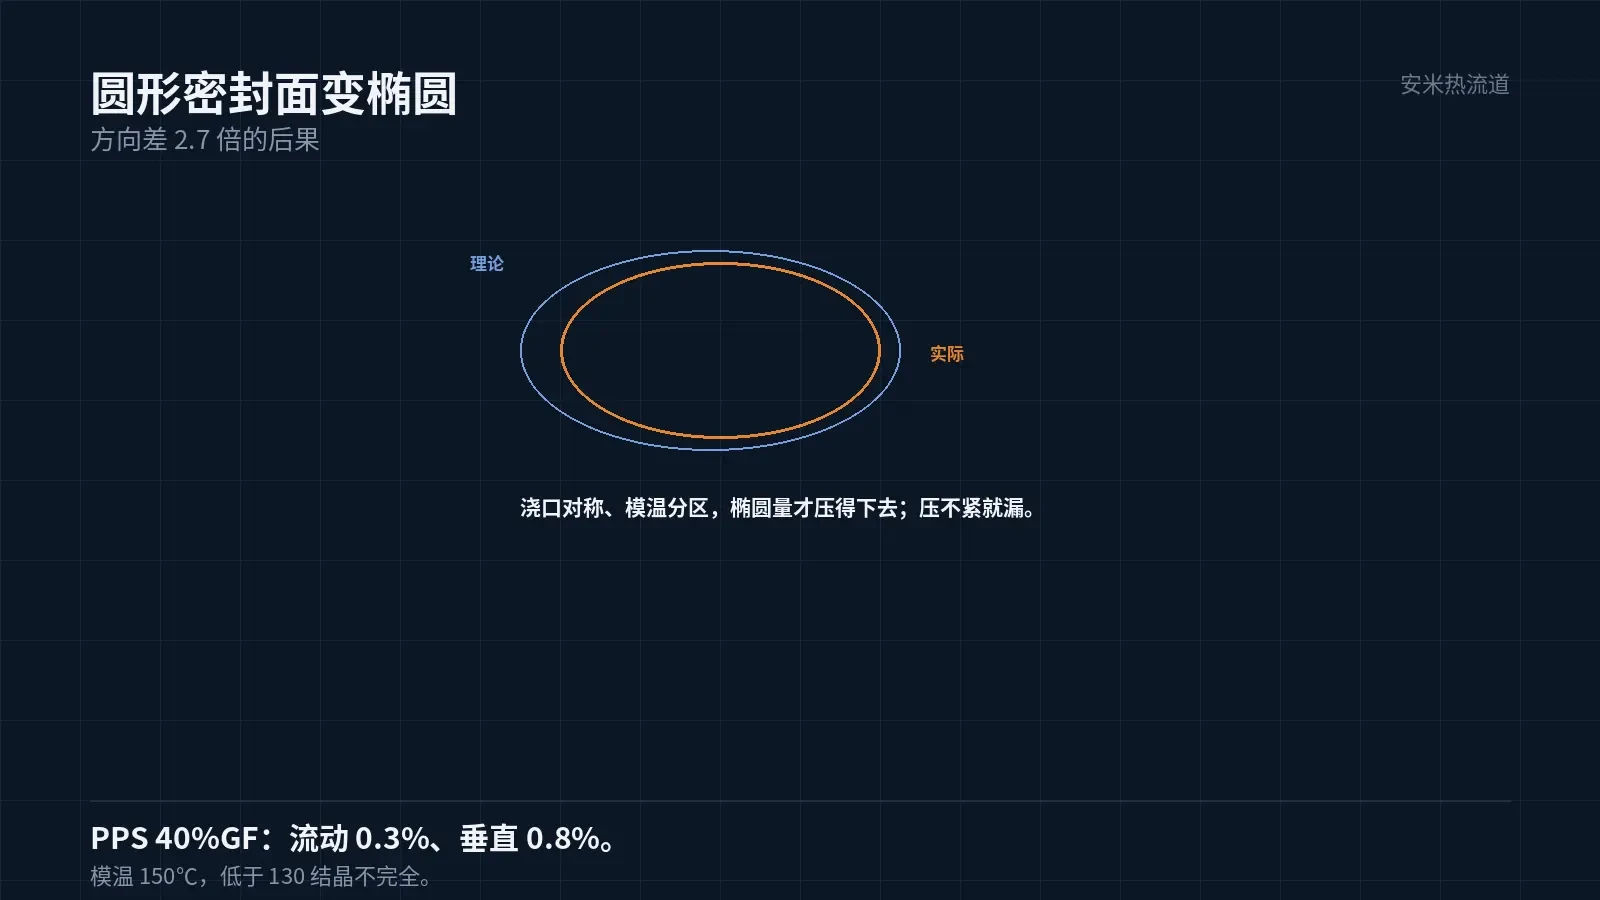
泵壳的密封面要平整,平面度不够就漏。PPS 40% 玻纤的收缩 0.3%/0.8%,方向差 2.7 倍。
方向差大,密封面的两个方向收缩不同,圆形的密封面会变成椭圆。椭圆的密封面,压不紧。
控的办法是浇口位置与模温。浇口放在密封面的对称位置,模温分区均匀,椭圆的量就小。
模温 150℃ 是必须的。模温低,结晶不完全,件的刚性差,打压时密封面会鼓。
Polyplastics DURAFIDE 1140A1 的口径:喷嘴 310–320℃、模温 150℃、料温不超 360℃。
与金属的差别
金属泵壳的刚性来自材料本身,塑料泵壳的刚性来自壁厚与玻纤。同样的承压,塑料件的壁要更厚。
金属的线膨胀系数小,塑料的大。温度变化时,塑料件的尺寸变化更明显,与金属管路的连接要留补偿。
金属不会吸水,PPS 的吸水率也极低,这一条两者接近。所以 PPS 在尺寸稳定性上比 PA 类材料更接近金属。
金属可以焊,塑料要粘或者机械连接。连接方式决定了泵壳的结构,也决定了模具的复杂度。
这四条决定了「换材料」不是换个料就行,结构、连接、模具都要跟着改。
成型要点
干燥:140℃×3h 或者 120℃×5h。PPS 吸水率低,但不干燥仍会出银纹,尤其是外观面。
排气槽 0.005–0.008mm。PPS 黏度低,槽深了飞边,飞边落在密封面上就是泄漏点。
点浇口常用 φ0.8–1.2mm。泵壳这类中等件,取中值,太小压力损失大。
热流道可以用 SD。PPS 长时间滞留黏度也不会大幅增加,这一点让它在连续生产上有优势。
但滞留不等于不降解。料温不得超 360℃,超了照样降解,件的强度会掉。
验证与失效
泵壳的验证:水压试验、气密、耐介质浸泡、尺寸(含浸泡后)、振动。
耐介质浸泡是最长的一项。按实际介质、实际温度泡几百小时,再测重量、尺寸、强度。
失效的模式有三种:密封面泄漏(翘曲或蠕变)、壳体开裂(内应力 + 介质)、尺寸漂移(后收缩)。
三种里,开裂最危险。开裂前没有征兆,打压时才暴露,属于突发失效。
把介质清单、温度、压力、流量、连接方式发来,我们按材料与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记