
本文目录
FPC 连接器要过回流焊,本体要求耐温、不变形,PPS 在这一项上表现最好:模温 150℃ 成型,过炉后尺寸几乎不动。
但翻盖这一块,PPS 的失败率高。装配线反馈是「翻两次就裂」。尺寸稳和翻盖耐用,在 PPS 上是一对矛盾。
翻盖的受力,跟本体不一样
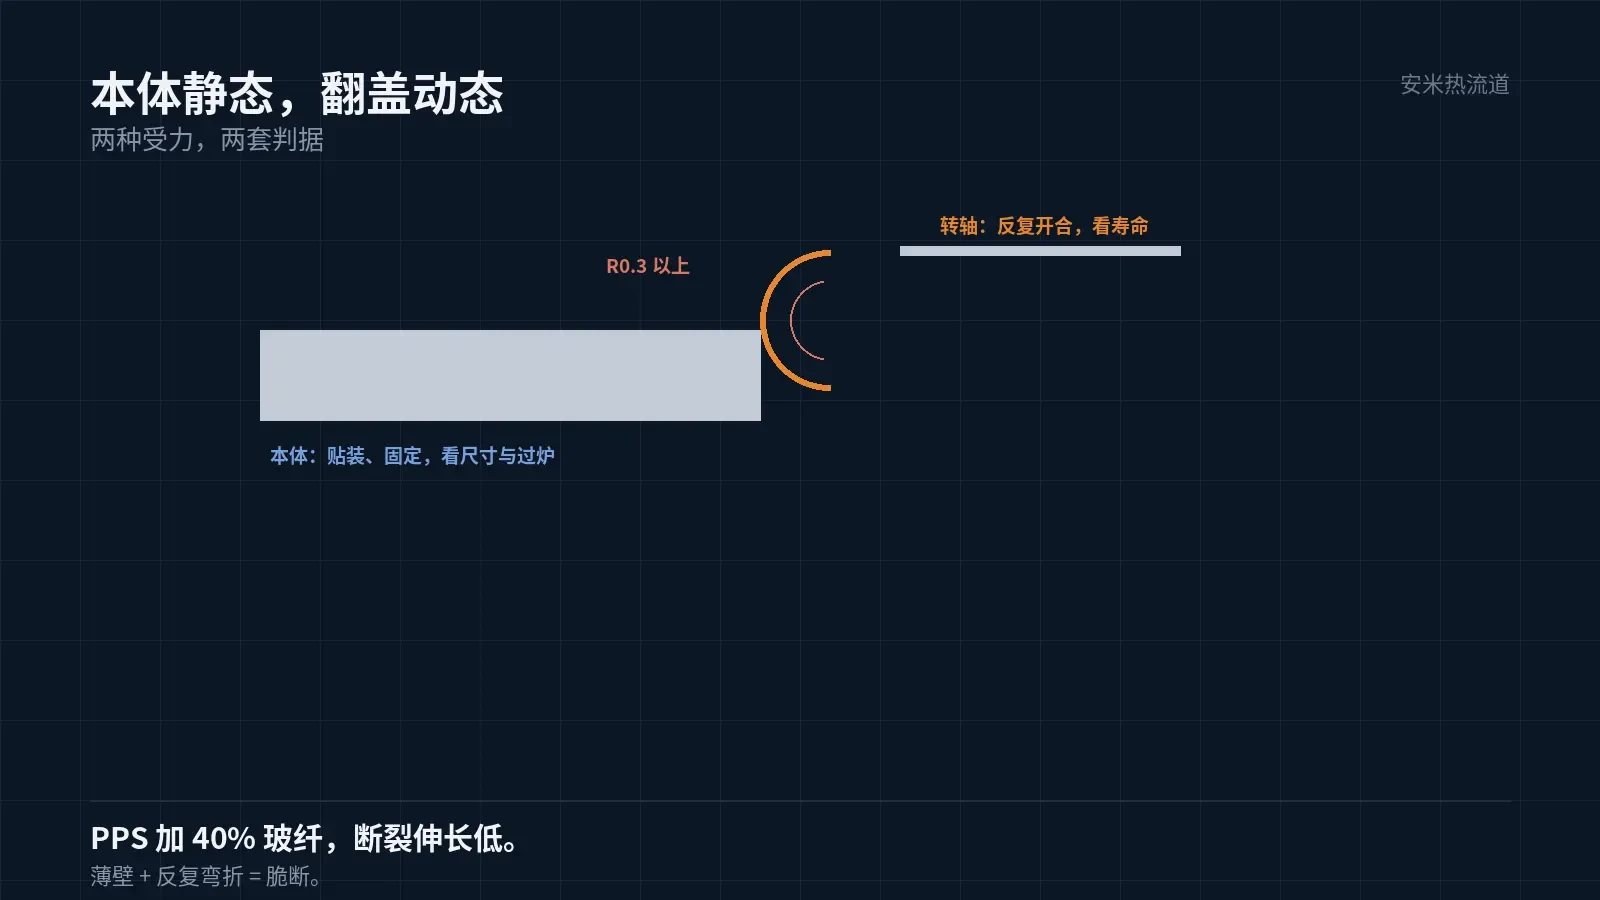
本体是静态件:贴装、固定、不动。翻盖是动态件:每次插 FFC 都要开合一次,受力点在转轴与卡扣。
转轴处的壁厚只有 0.3–0.5mm,卡扣更薄。PPS 加 40% 玻纤,模量高、断裂伸长低,这种薄壁加反复弯折,很容易裂。
裂的位置通常在转轴根部与卡扣的转角。这两处都是应力集中点,也是玻纤取向最容易出问题的地方。
所以「尺寸稳」这个优点,在本体上成立,在翻盖上不成立。两个件要用不同标准评。
改结构能救一半
转轴根部加 R0.3 以上的圆角,是最直接的一条。圆角把应力摊开,断裂位置从根部挪到中段,寿命明显延长。
第二条是转轴做成「薄壁圆弧」而不是「直角薄片」。圆弧的弯曲应力分布均匀,同样的材料能多弯几次。
第三条是卡扣的过盈量。过盈大了,每次开合都是硬顶;过盈小了,盖不紧。PPS 的过盈要按「刚好卡住」给,不能按 PA9T 的经验给。
三条改完,翻盖寿命通常能到客户要求的量级。但如果客户要求上万次开合,PPS 还是不够,要换料。
转轴的直径也要给够。0.3mm 以下的转轴,再圆的角也撑不住反复弯折,这是几何的下限,不是工艺能补的。
换料最省事的是翻盖用 PA9T,本体保持 PPS。两件的收缩差要算,过炉后的间隙变化也要算。
换料之前先测一遍现有翻盖的寿命。数据在手,换料的收益才能量化,否则只是换了个心理安慰。
如果客户不接受双料,还有一条路:把翻盖改成「薄壁圆弧 + 加宽转轴」。结构改到位,PPS 也能撑到几千次,只是到不了上万次。
模温 150℃,对薄壁是好事
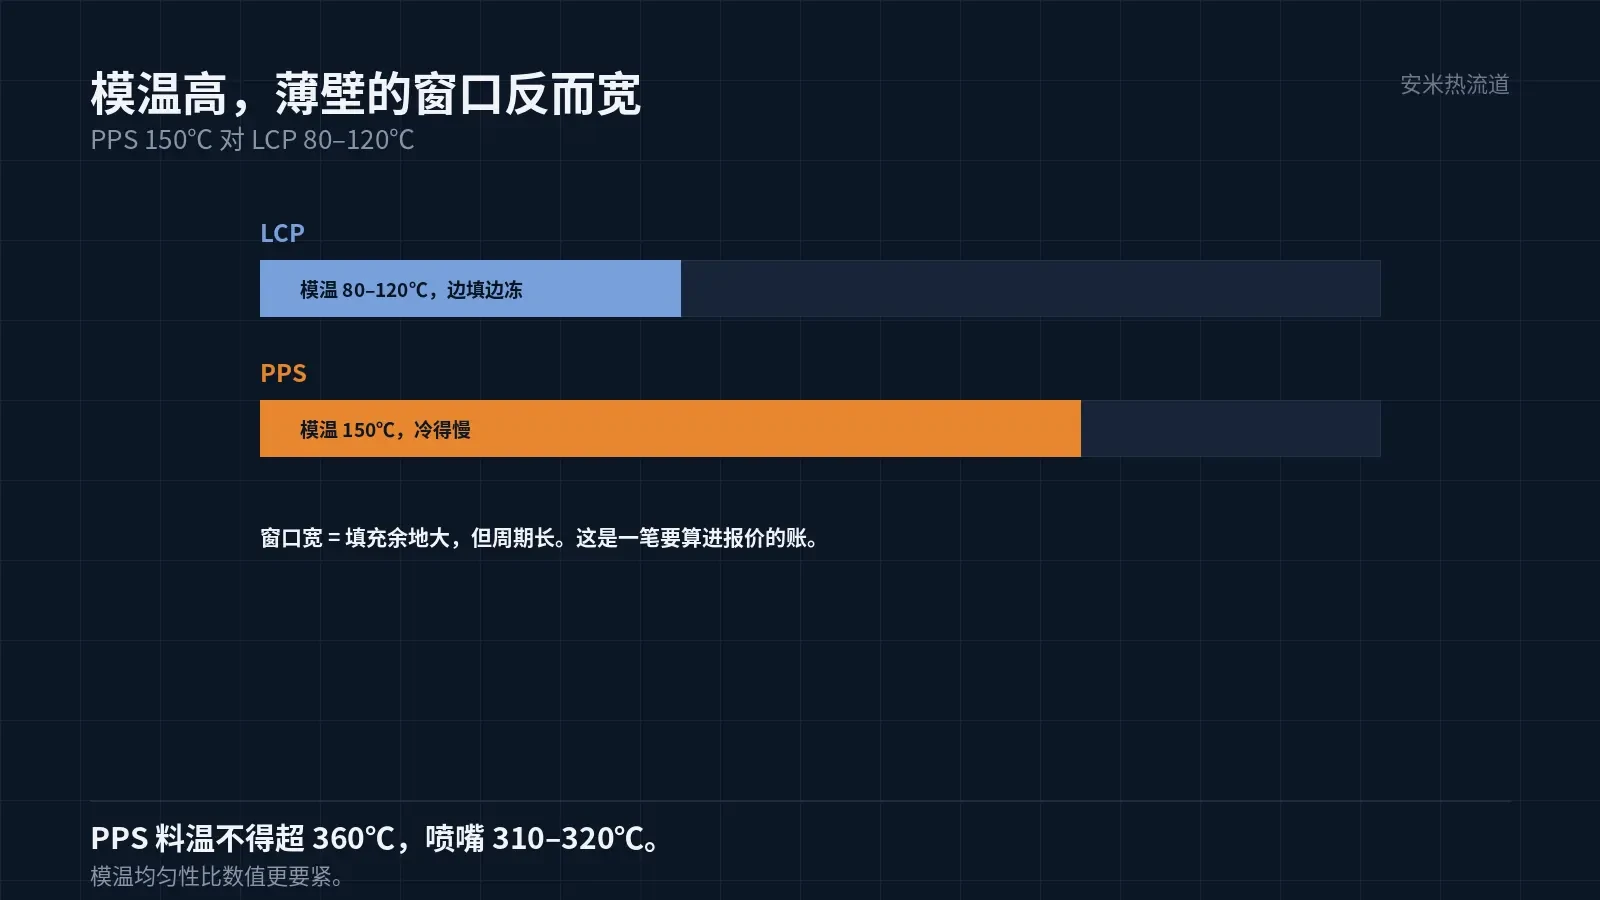
PPS 的模温 150℃,比 LCP 的 80–120℃ 高。模温高意味着熔体在型腔里冷得慢,薄壁的填充反而更容易。
这是 PPS 在 0.2mm 薄壁上的一个隐性优势:同样是薄壁,PPS 的填充窗口比 LCP 宽,因为它不容易「边填边冻」。
代价是周期长。FPC 连接器的件小、腔多,周期长一点,产能就差一截。这一项要算进报价。
模温的均匀性也要控。150℃ 的模,各腔温差 5℃ 就会让薄壁的填充出现差异,多腔模尤其明显。
模温分区在 PPS 上比在 LCP 上更重要,因为高温下的温差对熔体流动的影响更大。
还有冷却时间。薄壁件的冷却时间短,但 PPS 的模温高,冷却时间要按模温重算。冷却不够就顶出,件会变形,变形在长条件上就是翘。
顶针的位置也要挑。FPC 连接器的端子槽不能被顶,顶针要落在两侧的实体上,且要对称。单侧顶,件会一边翘。
料温:上限不能碰
PPS 的料温不得超 360℃,喷嘴 310–320℃。这个上限是硬约束,超了就是降解,件上出黑点与脆化。
薄壁件为了填充,容易想把料温往上推。推到 350℃ 以上,填充是好了,材料也伤了。这一条现场最容易违反。
正确的做法是把模温用足、射速调好,而不是靠料温硬顶。料温留给降解的余量本来就不多。
排气也要跟上。排气槽深 0.005–0.008mm,薄壁件的型腔浅,排气量不大,但这个深度不能省,否则末端烧焦。
验证:开合寿命是核心指标
第一组开合寿命:按客户次数乘 1.5 倍,记录裂纹出现的时间与位置。第二组过炉后复测:开合寿命在过炉前后对比。
第三组插拔力:与开合寿命一起测,力的衰减往往先于裂纹出现。
把件图(含翻盖)、开合次数要求、过炉曲线发来,我们按结构与材料两条线核一遍,确认后再报价格。
还有一个细节:翻盖的卡扣如果做成「单边卡」,受力全在一侧,寿命比双边卡短一半。结构上尽量做双边,成本几乎不变。
双边卡的模具稍复杂,但对 PPS 这种脆料,结构上的这点投入,比后面换料便宜得多。
按材料与缺陷匹配

扫码登记