
本文目录
FPC 连接器是薄壁小件,量大、单价低。PEEK 的料价与加工成本放在这个品类上,几乎总是不划算。
但也有例外。这篇只讲那一种例外:什么时候 PEEK 才真正可行,其他时候都不该考虑。
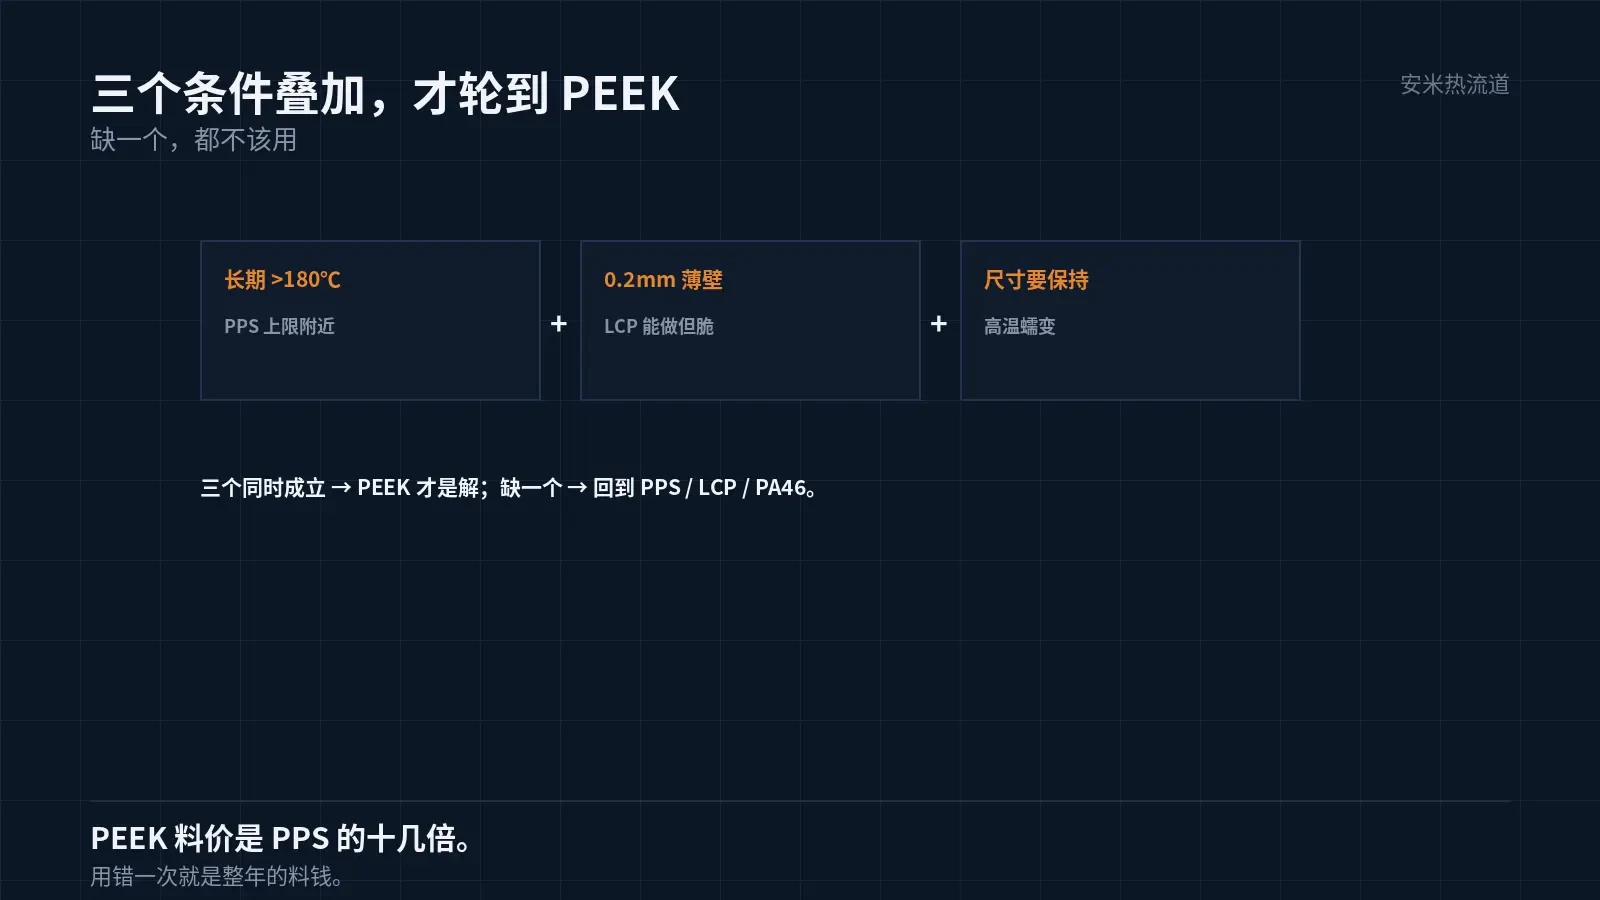
真正成立的情况:长期高温 + 薄壁
FPC 连接器在汽车与工业上,会遇到靠近热源的位置:发动机舱、电控箱内、照明模组旁边。这些位置的温度常在 150℃ 以上,且是长期。
PPS 的长期使用温度在 150–200℃ 这一档,接近上限;PA46 与 PA9T 更低。件如果长期在 180℃ 以上,可选的就只剩 PEEK 一档。
同时这个件是薄壁 0.2mm,还要保持尺寸。薄壁 + 高温 + 尺寸,三个条件叠在一起,才是 PEEK 的场景。
缺一个条件,就不该用。只高温不薄壁,可以用厚一点的 PPS 结构;只薄壁不高温,LCP 就够。
这个判断很干脆,因为 PEEK 的成本太高,用错一次就是整年的料钱。
还有一条容易被忽略:件的颜色。PEEK 天然是浅棕到灰,加玻纤后偏灰。客户如果要求白色或黑色,要另配牌号,交期更长。
颜色这一项在汽车内饰件上很敏感,FPC 连接器多藏在内部,影响小,但外观件要提前确认。
薄壁 + PEEK,加工是双重难
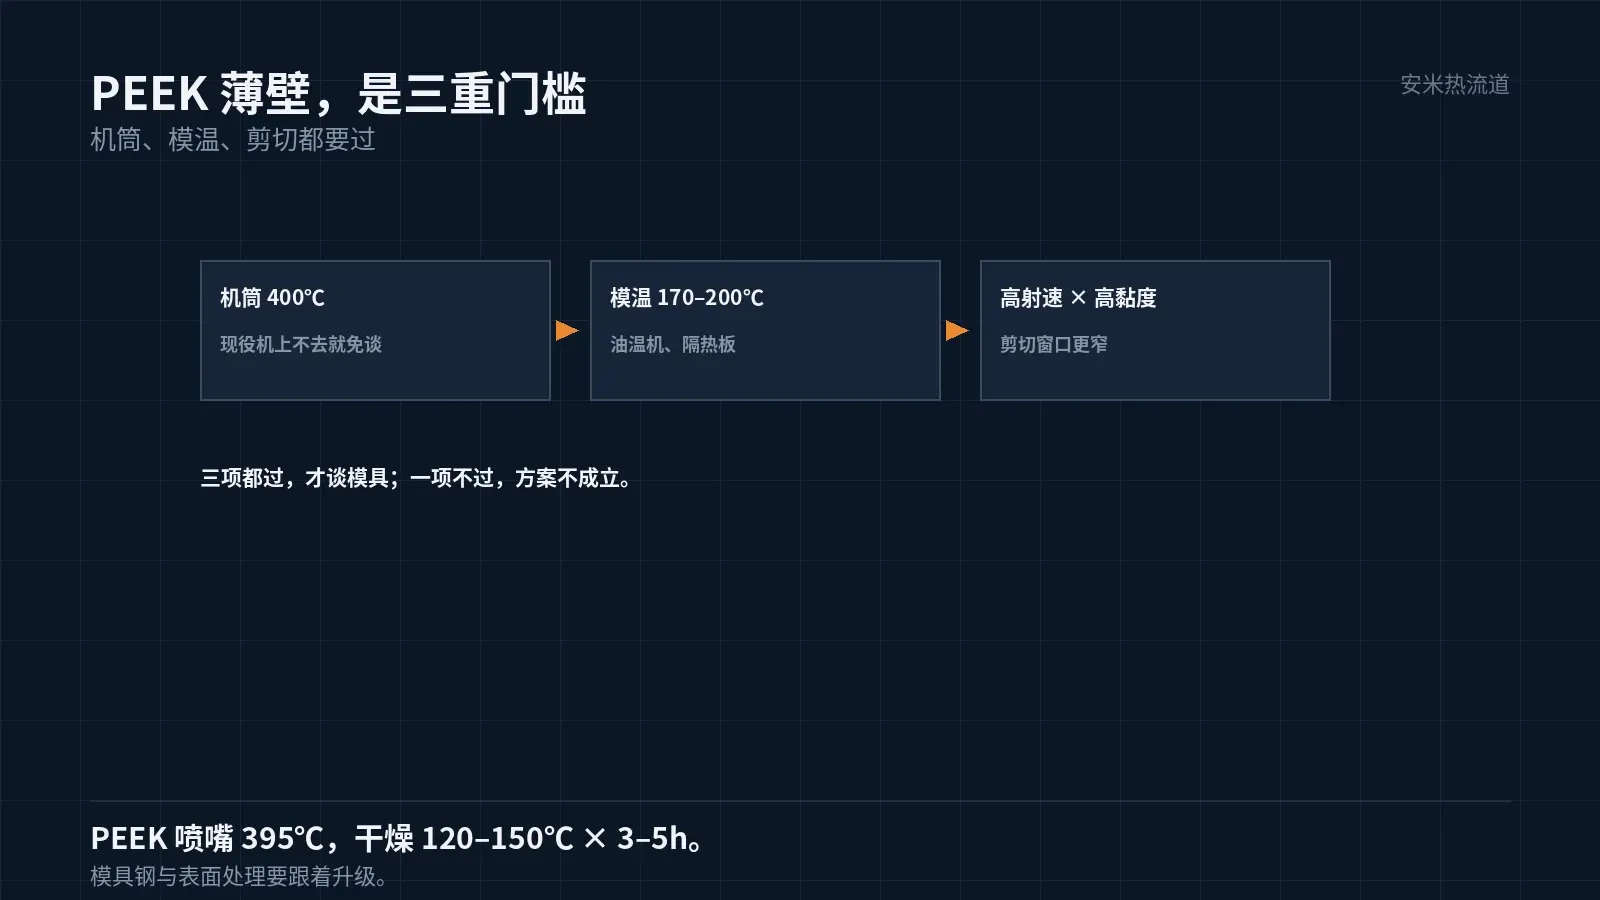
PEEK 的加工温度高:喷嘴 395℃、料筒 375/380–385/390℃、模温 170–200℃、干燥 120–150℃×3–5h,机筒加热能力要 400℃。
薄壁件要求高射速,高射速在 395℃ 的熔体上意味着高剪切。PEEK 的熔体黏度高,剪切的后果比 LCP 更重。
所以 PEEK 薄壁件的射出曲线要更细:前段不能太快,否则浇口烧焦;后段要压实,否则末端缩。窗口比 LCP 窄。
模温 170–200℃ 对薄壁是好事——熔体冷得慢,填充容易。但高温模对设备的模温机要求高,普通水温机上不去。
油温机、高温水路、隔热板,这一套是 PEEK 方案的隐性成本。报价时容易漏,做起来才发现。
隔热板不是可选项。模温 200℃ 的模,如果不做隔热,热量往注塑机模板上传,机器的液压油温升高,稳定性下降。这一项在连续生产时才显出来。
模具钢的选择也要跟着变。高温模对钢材的热处理与表面处理要求更高,普通钢在 200℃ 长期工作会软化。这一项在模具报价里要单列。
成本怎么摊
料价:PEEK 是 PPS 的十几倍。加工:周期长、良率低。设备:机筒 400℃、模温 200℃。三项加起来,单价往往是 PPS 方案的两到三倍。
这个差价要靠件的寿命与可靠性来摊。汽车件的寿命要求高,摊得平;消费电子的件,基本摊不平。
还有认证成本。车规件换材料要重做认证,时间成本往往高过料价差。项目排期里要把这一项留出来。
如果摊不平,还有一条中间路线:只在最热的局部用 PEEK,其余用 PPS。但 FPC 连接器的件太小,双料往往不划算。
浇口与热流道
PEEK 是 SD、VG、PVG 可用、TP 不行。薄壁小件多用 SD,痕迹小、断料干净。
热流道按 395℃ 设计,加热功率留余量。薄壁件的流道要小,压降与停留的平衡比大件更敏感。
喷嘴的口径要按件重配。口径大了,停留长、降解;口径小了,压降大、填充不足。这一项要用模流核,不能按经验。
停机清料是必须的。PEEK 在高温下停留久了会降解,降解料的颜色变深、流动性变差,混进件里就是黑点。
验证:先做设备确认
第一步不是打样,是确认设备。机筒能不能上 400℃、模温机能不能上 200℃、热流道能不能到 395℃。三项有一项不行,方案不成立。
第二步做小批试模:按件的薄壁区做流长比试验,找出填充窗口。第三步做长期老化:按工作温度做 500h、1000h,测尺寸与力学保持率。
把工作温度曲线、件图、现有设备参数发来,我们先判断三个条件成不成立,再核浇口方案,确认后报价格。
如果三个条件只满足两个,还有一条路:改结构。把最热的那一段做成金属嵌件或者加隔热,让塑件不必直接承受高温。
按材料与缺陷匹配

扫码登记