
本文目录
PA9T 比 LCP 便宜,韧性也好,做翻盖类零件更耐用。所以 FPC 连接器的项目常常想用它替 LCP。
但 FPC 的薄壁只有 0.2mm,这一关 PA9T 过得比 LCP 吃力得多。这篇讲薄壁的底线在哪,以及过了底线之后还剩什么问题。
薄壁的底线在流长比
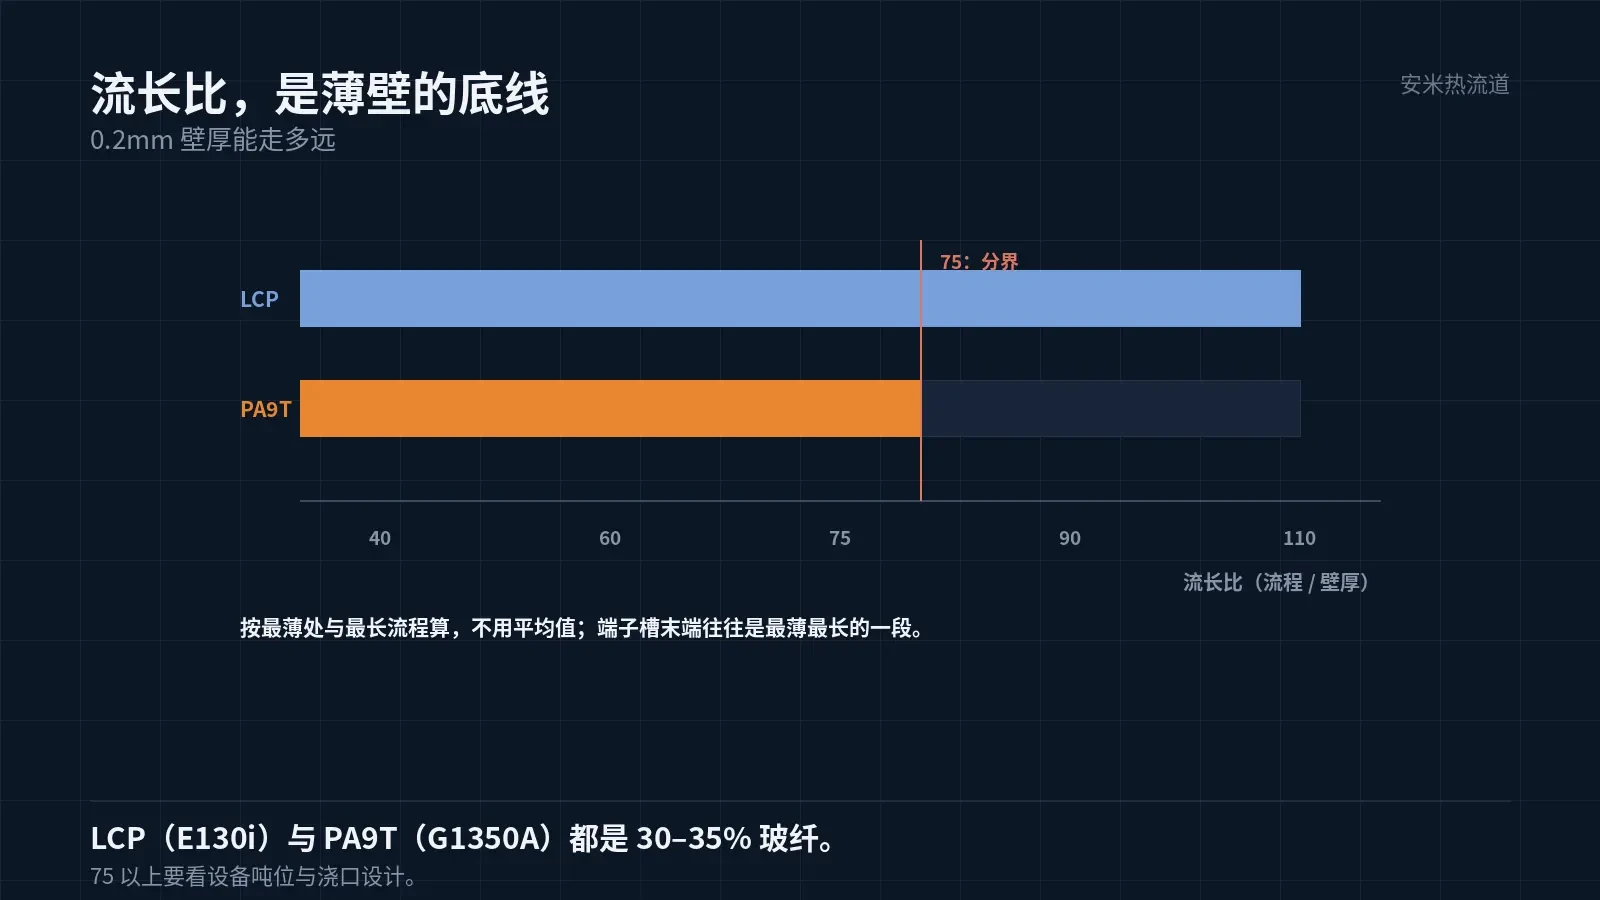
流长比是流程长度与壁厚的比值。0.2mm 壁厚、流程 15mm,流长比是 75。这个比值下,LCP 能填,PA9T 要看成型条件。
PA9T 的熔体温度 305–320℃(按料筒与喷嘴 280–340℃ 区间),黏度比 LCP 高。同样的流长比,PA9T 需要的填充压力高一截。
高压力带来两个副作用:一是设备吨位要够,二是浇口处的剪切高,玻纤被打断,浇口附近反而脆。
所以判断很直接:先算流长比。75 以下,PA9T 有机会;90 以上,基本要靠 LCP。中间这一段,看设备与浇口设计。
算的时候要用最薄处与最长流程,不能用平均值。FPC 连接器的端子槽末端,往往是最薄最长的那一段。
薄壁过了,还有熔接痕
FPC 连接器的端子槽是一排薄壁隔板。熔体绕过每一条隔板,都会形成一道熔接痕。隔板越密,熔接痕越多。
PA9T 的熔接痕强度比 LCP 好——这是它的优势。但熔接痕在 0.2mm 壁上,强度再好的材料也剩不了多少。
所以端子槽的隔板,不能只靠熔接痕连接。结构上要有底部连通,让隔板与本体是一体成型,不是靠熔体汇合。
这一条在件型设计阶段定。开模后才发现隔板靠熔接痕撑着,只能改模或降速,两条都费钱。
熔接痕的位置也要控。让熔体从一端进、向另一端推,熔接痕落在末端,不在中间;中间是插 FFC 的通道,不能有痕。
翻盖:PA9T 真正占优的地方
翻盖是反复弯折件,LCP 的脆在这类结构上吃亏。PA9T 的断裂伸长更好,翻盖的弯折寿命明显更长。
这是 PA9T 在 FPC 上的真正价值:不是本体降本,是翻盖耐用。很多项目最后是「本体 LCP、翻盖 PA9T」的双料方案。
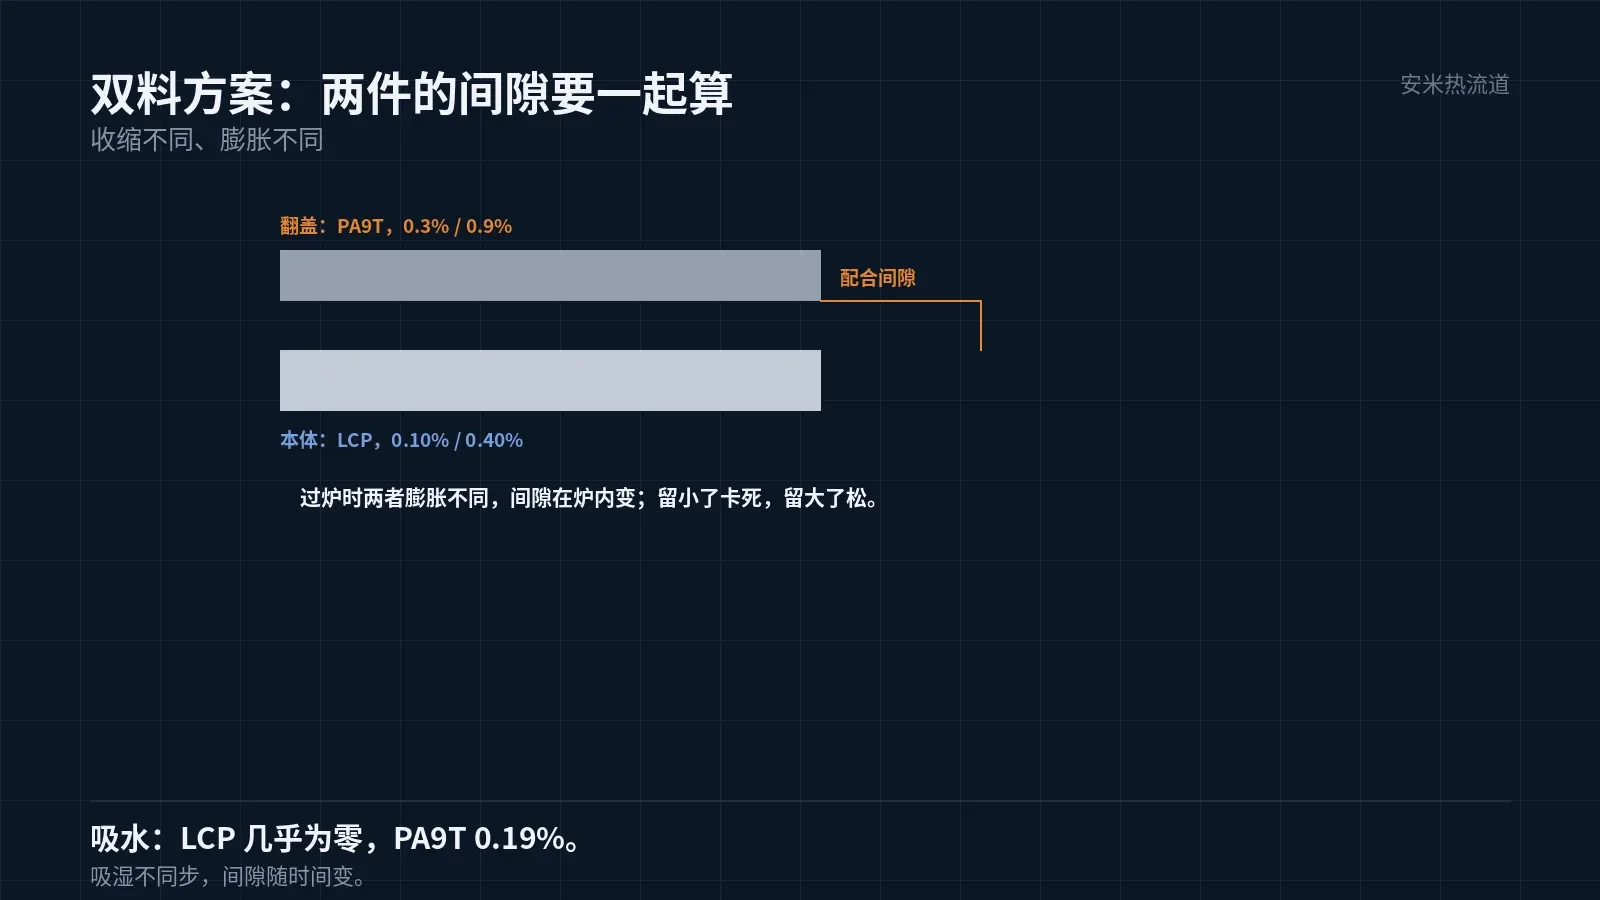
双料方案要注意两者的收缩差。LCP 0.10%/0.40%,PA9T 0.3%/0.9%,差得不少。配合间隙要按两者的实际收缩算,不能按名义值。
还有热膨胀。过炉时两者的膨胀量不同,翻盖与本体之间的间隙会变。间隙留小了,过炉后卡死;留大了,常温下松。
双料在 FPC 连接器上很常见,但公差分析必须做。凭经验给间隙,批量之后一定出问题。
吸湿:薄壁更快
PA9T 的吸水率 0.19%,听着不高。但 0.2mm 的薄壁,吸湿速度比 1mm 的厚壁快得多,几个小时就能吸到平衡。
吸湿后件微微膨胀,端子槽间距变,插 FFC 的松紧就变。薄壁件的这一项,比厚壁件敏感几倍。
干燥 70–90℃×4–8h,含水 ≤0.20%。烘完到上线的存放时间要控,车间湿度高的季节尤其。
这一条在双料方案里更麻烦:LCP 几乎不吸水,PA9T 吸。两个件放在一起,吸湿不同步,配合间隙随时间变。
双料还有个实际问题:两道成型。本体与翻盖分开做,再装配,或者做双色模。两种方式都增加工序,成本要算进去。
双色模的好处是配合精度高,坏处是模具复杂、试模周期长。小批量项目通常选分开做再装,成本低,精度靠公差控。
无论哪种方式,两件的收缩都要按实际测,不能按资料的名义值。名义值是标准试条的数据,实件的收缩跟件型有关。
验证:弯折与插拔分开测
弯折测翻盖:按客户插拔次数乘 1.5 倍做,记录断裂次数。插拔测本体:测第一次与第一千次的力差,看端子槽有没有磨损。
两组之外,加一组「过炉后复测」。双料方案的失效,多半在过炉后才显出来。
把件图、翻盖结构、流长比、过炉曲线发来,我们按薄壁底线与双料公差核一遍,确认后再报价格。
最后一条经验:FPC 连接器的方案评审,要把盖子与本体放在一张图上评。分两张开模的,装配时才发现配合不上,返工成本最高。
评审时要问的三个数:最薄壁厚、最长流程、端子槽数量。这三个数定了,材料与浇口的方案基本就定了。
按材料与缺陷匹配

扫码登记