
本文目录
PA46 的流动性在高温尼龙里是最好的一档,熔体温度 305–320℃ 时,薄壁填充能力接近 LCP。这让它在 FPC 连接器上有了机会。
但流动性好,也意味着它对温度与停留更敏感。这篇讲 PA46 在 0.2mm 薄壁上的实际窗口,以及这个窗口为什么会缩。
流动够,但要用对温度
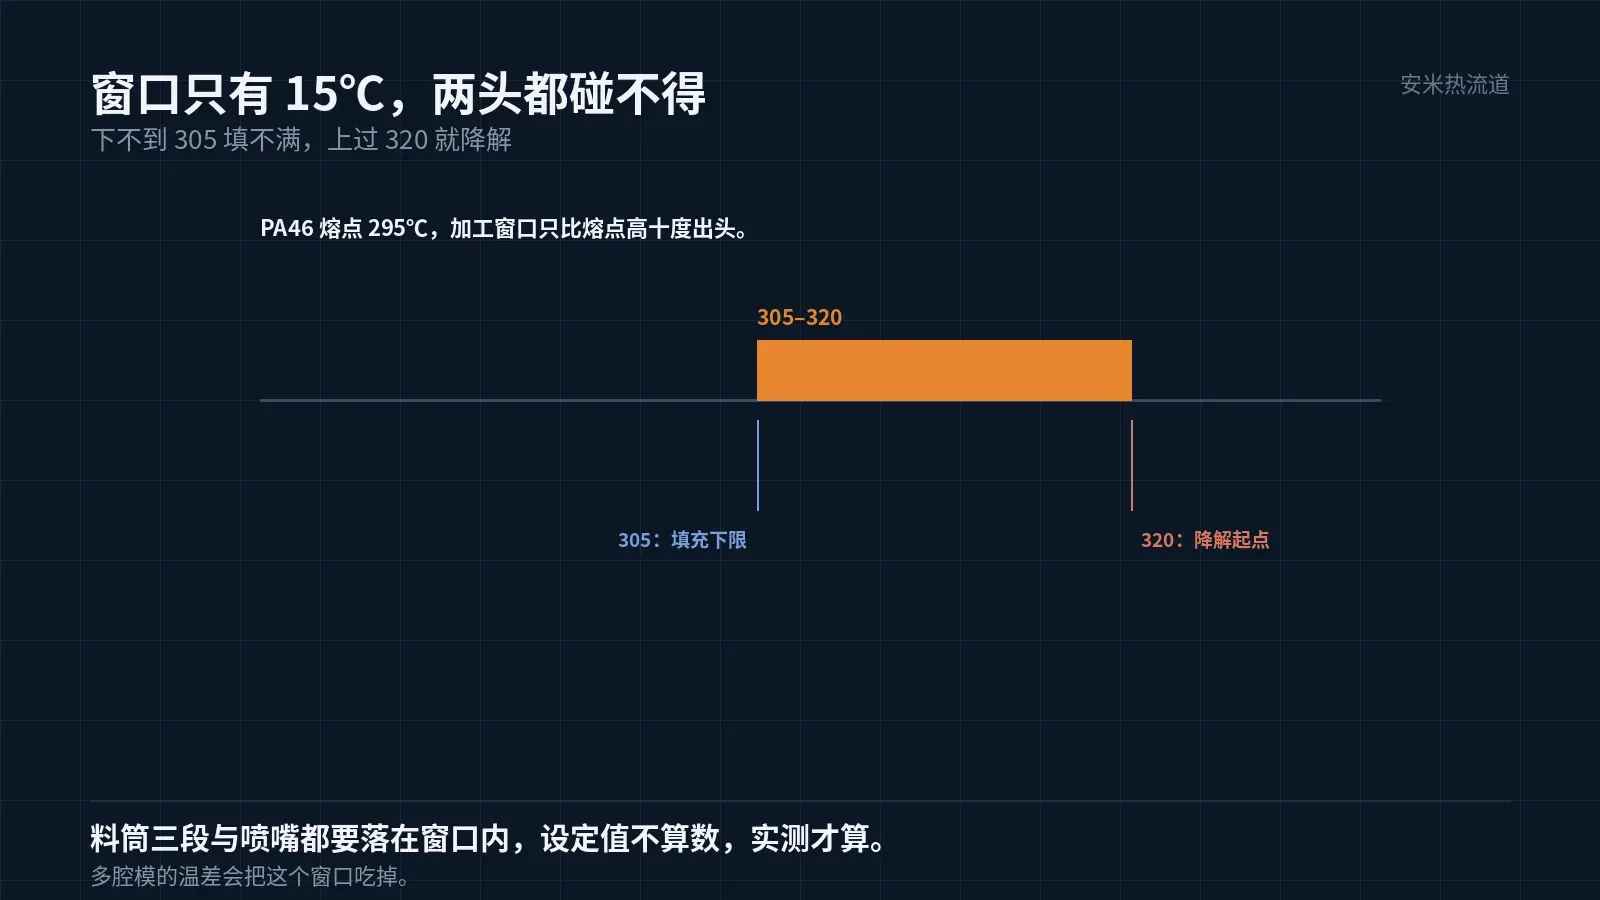
PA46 的熔点 295℃,熔体必须高于 305℃,最佳 305–320℃。低于 305℃,0.2mm 的薄壁基本填不满,这是硬底线。
在这个窗口里,PA46 的流动能力足以填 0.2mm、流长比 70 左右的件。这是它跟 LCP 抢 FPC 市场的本钱。
但窗口的上限只有 320℃,再往上就是降解。上下限只有 15℃,比 LCP 的窗口还窄。
窄窗口意味着温度控制要准。料筒三段、喷嘴、热流道,每一处的实际温度都要在窗口内,设定值好看没有用。
多腔模上,各腔的温度差会把这个窗口吃掉。腔数越多,越要靠模温与流道平衡来补,而不是靠料温。
薄壁的停留,比厚壁更危险
薄壁件的熔体量小,但流道里的存量不变。件越薄,流道里的料占比越大,停留时间越长。
FPC 连接器的件重常在 1–3 克,如果配 φ6 以上的流道,流道里的料是件重的几倍,停留时间被放大。
停留久了,PA46 降解。降解先从流道死角开始,然后带到件上。表现是黑点、脆化、颜色变深。
所以薄壁件的热流道,流道直径要按件重配,宁小勿大。这一点跟「大流道好填充」的直觉相反。
流道小了,压降大。压降大就要靠射速补,射速高又带来剪切。这三者的平衡,是 PA46 薄壁件的核心工艺问题。
多腔模上还要看各腔的流道长度。长度差一点,停留时间就差一截,颜色与黑点会先在某几个腔出现。这是查问题的第一条线索。
还有换料与清机。PA46 的降解是累积的,停多久要清、清到什么程度,要写成作业文件,不能凭经验。
翘曲:0.4%/1.1% 在长条件上
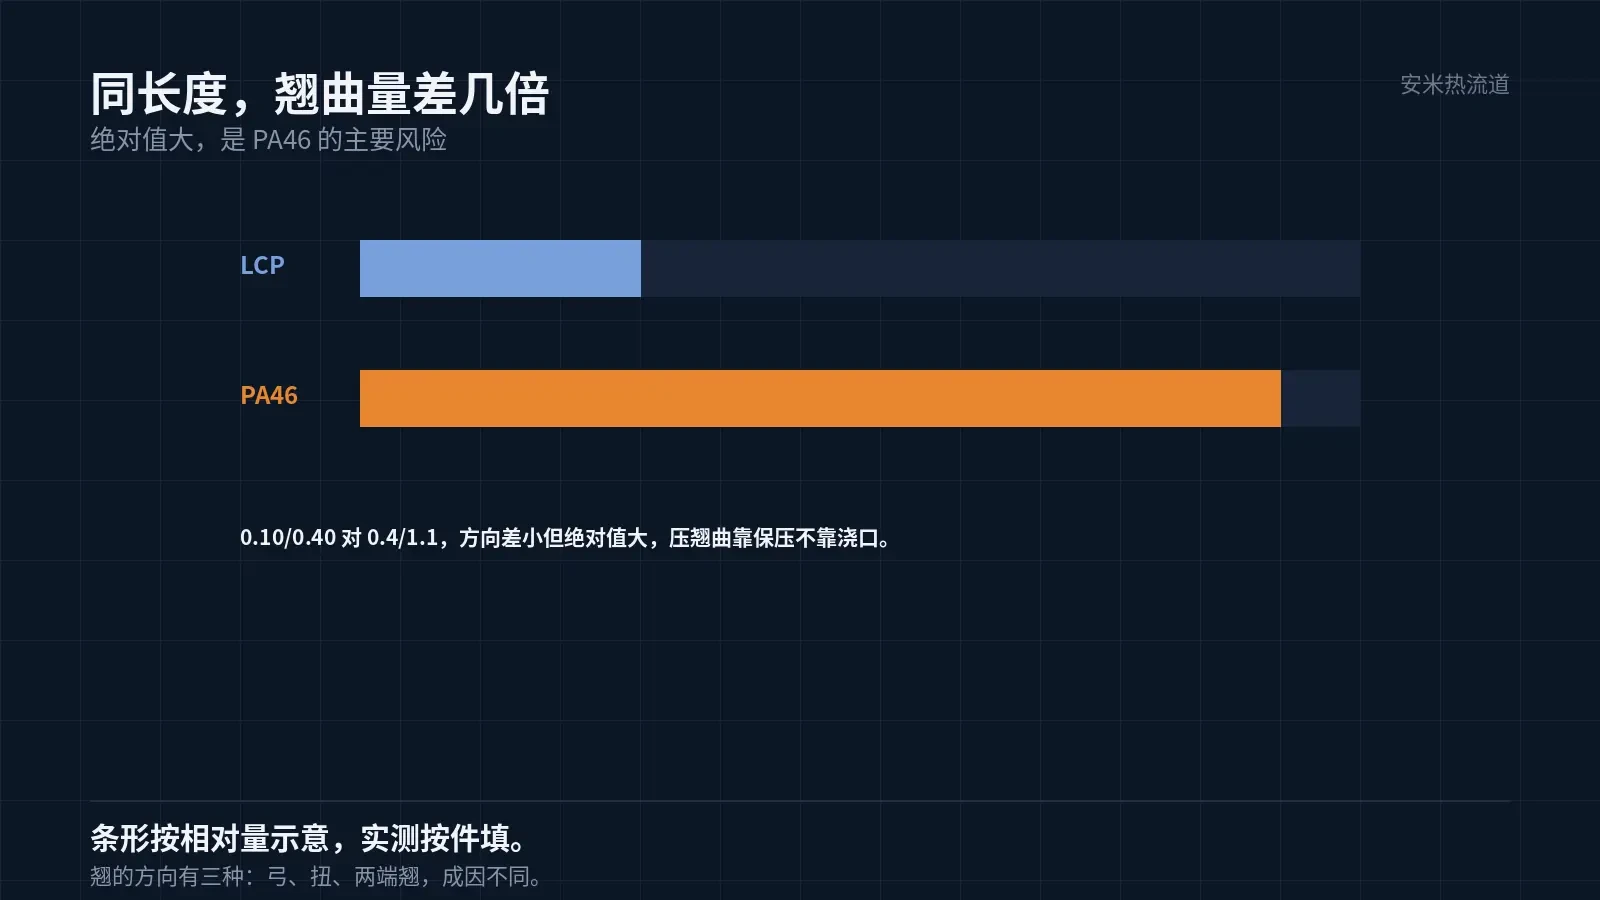
PA46 的收缩是 0.4%/1.1%,两个方向差近三倍。FPC 连接器是长条件,方向差被长度放大,翘曲比板对板更明显。
LCP 的绝对值小(0.10/0.40),PA46 的绝对值大(0.4/1.1)。同样长度下,PA46 的翘曲量是 LCP 的几倍。
所以 PA46 做 FPC,翘曲是主要风险,不是短射。选它之前,先确认件的共面度公差能不能吃下这个量。
翘曲的方向也要看清。长条件的翘,可能是弓、可能是扭、也可能是两端翘中间平。三种的成因不同,处置也不同。
弓是方向差造成的,靠浇口与模温平衡;扭是两侧温差造成的,靠水路;两端翘中间平,往往是保压不足,靠保压曲线。
压翘曲的办法是保压与模温,不是浇口位置。保压要够、要晚封;模温要高一点,让浇口晚冻。模温原厂没给推荐值,按首件试。
过炉与吸湿
熔点 295℃,回流焊峰值 260℃ 上下,余量三十五度。这个余量够过炉,但比 PA9T 的四十度紧。
过炉曲线要按件厚与治具调。薄壁件在炉内的受热快,峰值时间要短,否则件会软、会变形。
PA46 的吸水率偏高,干燥要严。烘不干的料,在 305℃ 以上出水汽,件上出银纹,薄壁上特别明显。
烘完到上线的存放也要管。薄壁件吸湿快,敞放几小时就回潮。
什么时候选 PA46
第一,件要求高流动 + 薄壁 + 韧性,LCP 太脆、PPS 太硬,PA46 是折中。第二,工作温度在 150℃ 上下,PEEK 太贵。
第三,客户能接受较大的翘曲,或者件型本身有加强筋可以压住。三条里前两条成立,第三条不成立,就不该选。
还有一条实操建议:PA46 的试模要留足时间。窗口窄、翘曲大,往往要两三轮才能定,项目排期不能按 LCP 的经验排。
把件图、壁厚、件重、共面度公差、现有热流道尺寸发来,我们按流动窗口与翘曲核一遍,确认后再报价格。
还有一个判断办法:先拿 PPS 或 LCP 的现成模试打一版 PA46,看翘曲与填充。试模的成本远低于开新模,数据却能定方向。
按材料与缺陷匹配

扫码登记