
本文目录
FPC 与 FFC 连接器是连接器里最薄的一类:本体壁厚常在 0.2mm,整件长度 10–20mm,还要在上面开一排 0.3mm 间距的端子槽。
这类件的主流材料就是 LCP,因为只有它的流动性撑得住这么薄的壁。但薄到极限之后,翘曲成了新的问题。这篇讲薄壁与翘曲之间的那笔账。
薄壁的填充,靠的是速度
0.2mm 的壁,熔体从浇口到末端的时间往往只有几十毫秒。填充靠的不是压力,是速度——射速不够,熔体前端在通道里就冻住了。
LCP 的黏度低,这是它能做 0.2mm 的原因。但黏度低也意味着它对剪切敏感,射速太快,浇口处的剪切热会把料烧黄。
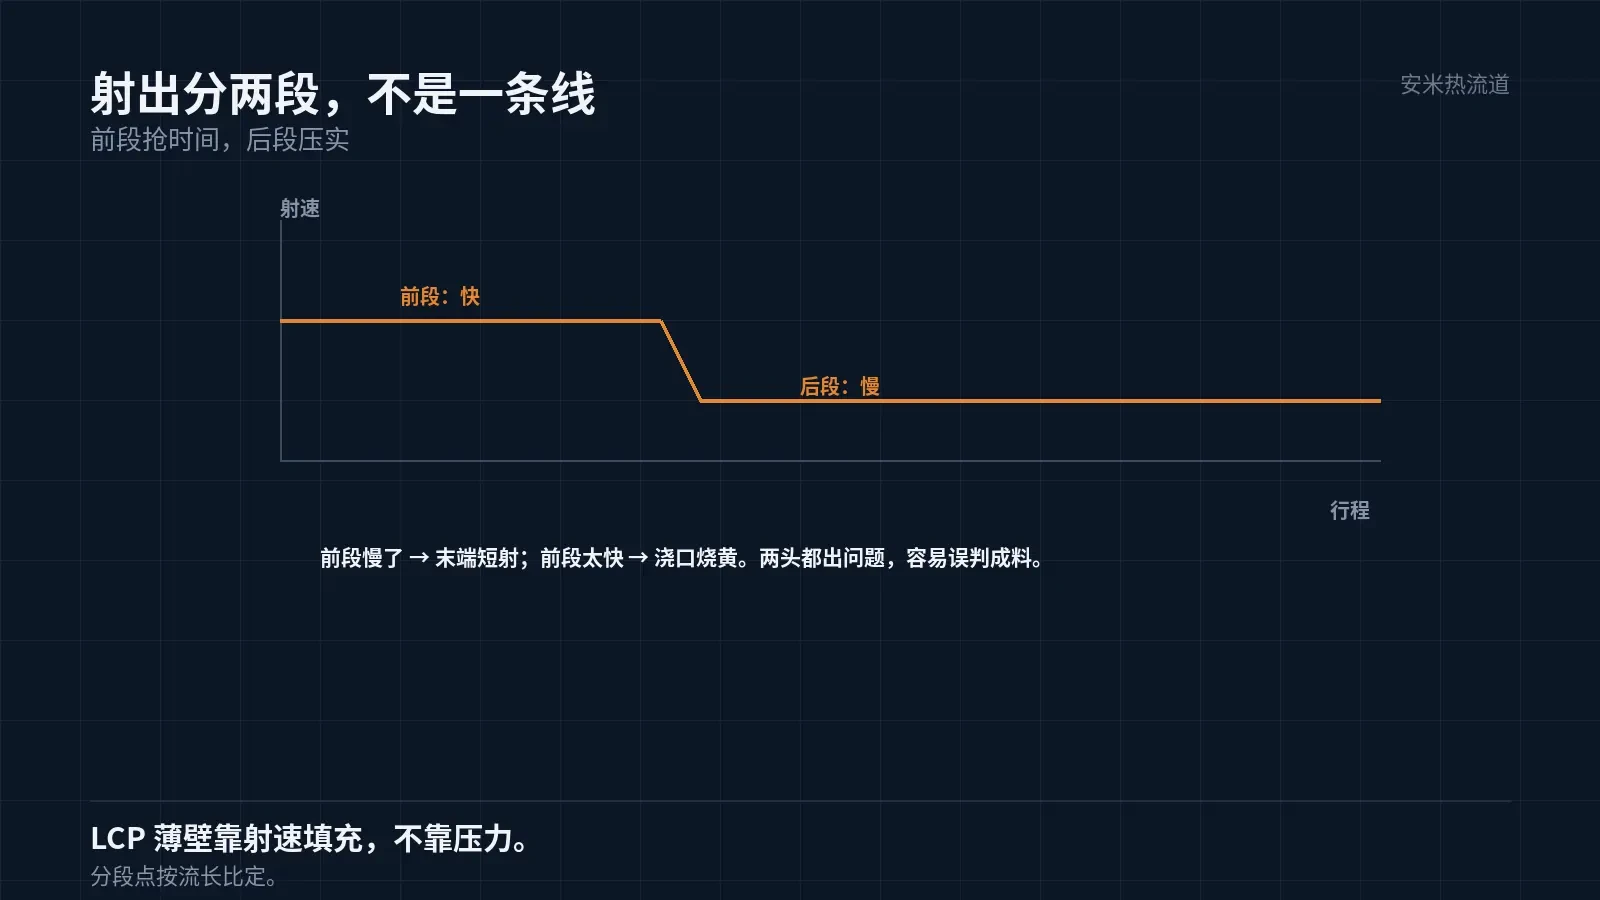
所以薄壁 LCP 件的射出曲线要分两段:前段快,抢在凝固前把通道打通;后段慢,把末端压实。一条速度从头到尾的曲线,做不出稳定的件。
这个分段的位置,按件的流长比定。流长比大的件,快段要更长;流长比小的件,快段短一点,避免浇口过热。
分段点设错,表现是浇口附近发黄、末端却还短射。两头都出问题,现场很容易误判成料有问题。
翘曲,是长条件的通病
FPC 连接器是长条形,长度 15mm、宽度 4mm,长宽比接近四比一。这种形状,方向收缩的差值会被长度放大。
LCP 的收缩是 0.10%/0.40%,四倍差。在 15mm 的长度上,两个方向的绝对差是几十微米,表现为长条件的弓形翘。
弓形翘的麻烦在于它是「中间高、两端低」,贴装时中间先接触,两端悬空,焊不上或者虚焊。
板对板的翘是共面度问题,FPC 的翘是贴装问题。两种失效,验收方法不一样:前者量共面度,后者看贴装后的焊点。
所以 FPC 连接器的尺寸报告,要加一组「贴装后检查」,光看单件的尺寸不够。
浇口:一条还是两条
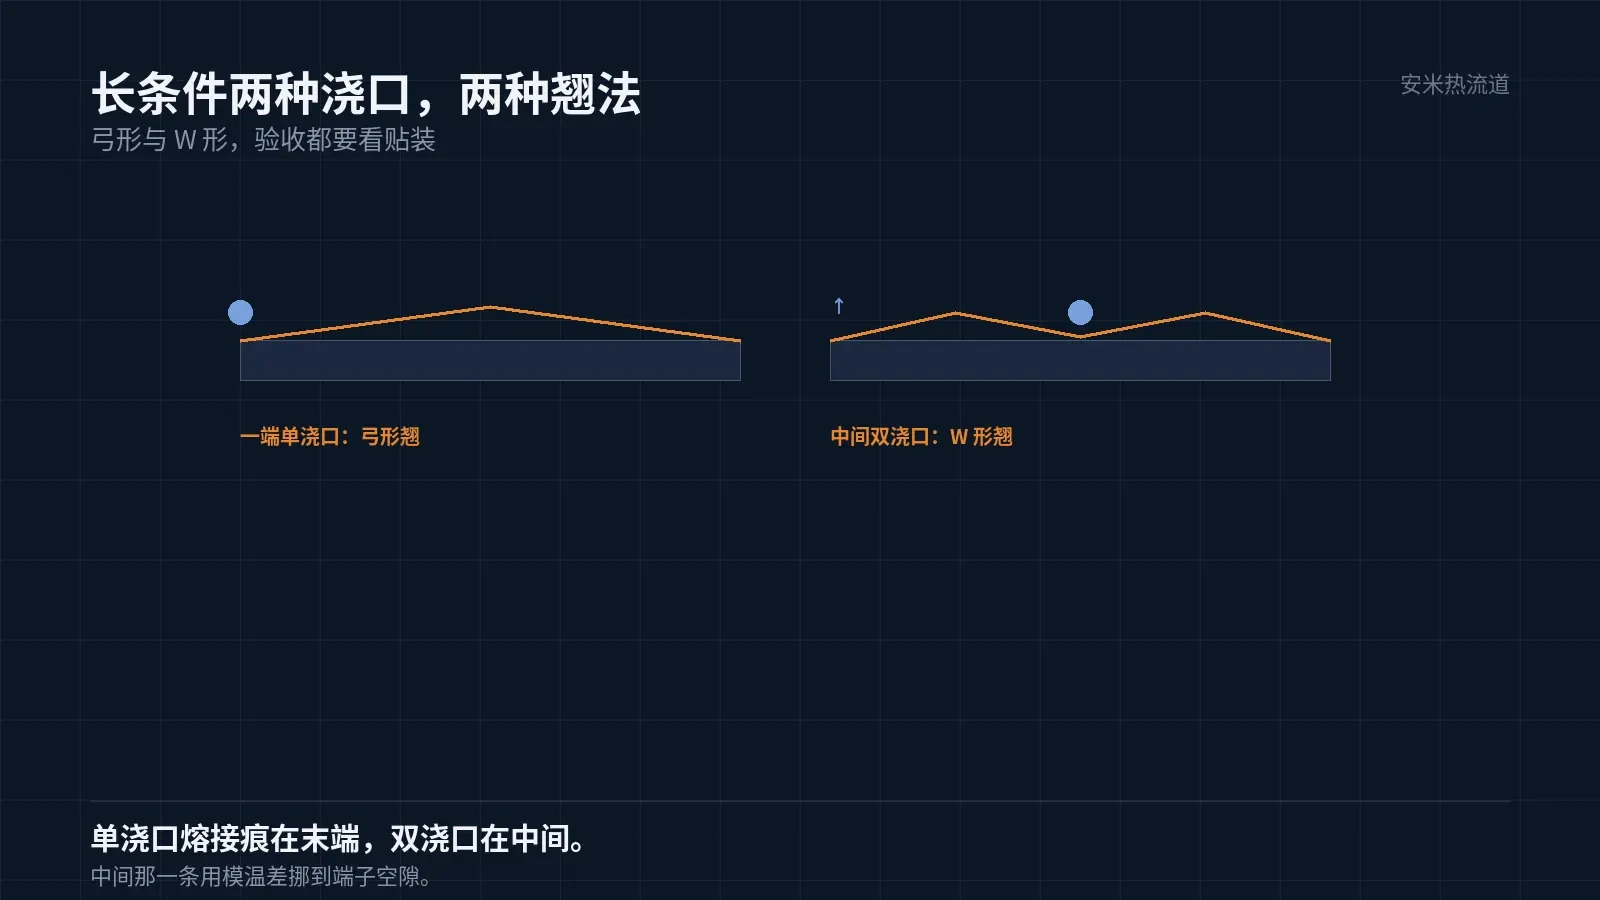
长条件的浇口布置,有两个选择:一端单浇口,或者中间双浇口。单浇口的流程长,末端压力低,翘曲是单向的弓形;双浇口的流程短,两端对称,翘曲变成「W 形」。
单浇口的好处是熔接痕只有一条(在末端),坏处是压力损失大。双浇口反过来:压力好,熔接痕在中间,而中间往往是端子最密的地方。
我们的经验是:端子数 20 以内用单浇口,30 以上用双浇口。中间那一条熔接痕,用模温把它挪到端子之间的空隙里。
这个做法需要模温分区配合:熔接痕的位置由两侧的模温差决定,差 3–5℃ 就能把熔接痕挪开 1mm。
模温分区要在开模前设计水路,开模后改不了。这一条在 FPC 连接器上比在别的件上更关键,因为件太窄,水路的余地很小。
滑盖配合,是另一套公差
FPC 连接器大多带一个滑盖或翻盖。盖子是另一个件,与本体之间有配合间隙。本体的翘曲会直接吃掉这个间隙。
本体翘 0.05mm,盖子的配合间隙如果只有 0.06mm,装上就卡。这类问题在装配线上表现为「装不进、装进后盖不严」。
所以本体与盖子的公差要一起给,不能分开定。盖子的材料也常是 LCP,两者的收缩一致,配合才稳。
如果盖子用别的料,收缩差会在装配后显现:装得上,过炉后卡死。这一条在换料评估里最容易被漏。
验证:单件与装配两层
单件层:测长度、宽度、端子槽间距、翘曲。装配层:装盖、插 FFC、测保持力与插拔力。两层都要做,缺一层就不完整。
翘曲的测法要统一。自由状态平放测,和压平后测,结果差很多。客户用什么方法,我们就用什么方法,两边对不上就没法谈。
还有一条是模温。LCP 的模温 80–120℃,在长条件上,模温高一点,熔体冷得慢,末端的压力能多传一段,翘曲会小一些。但模温高了周期长,这一项要按件的公差取舍。
模温的均匀性也不能忽略。长条件的两端如果温差 8℃,两端的收缩就不一致,件会扭而不是弓。扭的件比弓的件更难修,因为方向不固定。
把件图(含盖子)、端子数与间距、贴装方式、过炉曲线发来,我们按长宽比核浇口与模温分区,确认后再报价格。
FPC 连接器的量产常见问题是「首件合格、批产漂移」。漂移的来源多半是模温随生产时长变化,所以连续生产时要记录模温曲线。
按材料与缺陷匹配

扫码登记