
本文目录
制品边缘一圈薄薄的翅,或者孔边、顶针位冒出一层硬片,修边修不干净,这是飞边。它不在浇口缺陷的典型三类里,但在薄壁多腔件上很常见,而且和浇口尺寸、保压设定直接相关。
这篇说清飞边出在哪几处、为什么出、和毛边溢料是什么关系,以及压力该从哪一头降。
一、飞边出在哪
30秒看懂飞边
30秒看懂飞边00:32
三处:分型面、镶件配合面、顶针位。共同点是模具的配合面——这些位置本来就有缝,只是正常时缝被压紧。
分型面的飞边沿制品轮廓一整圈或局部出现,边缘薄而完整;镶件与顶针位的飞边是点状或环状的一小片,常被当成脏污擦掉,擦完下一模又有。
二、根因:型腔压力压过锁模力
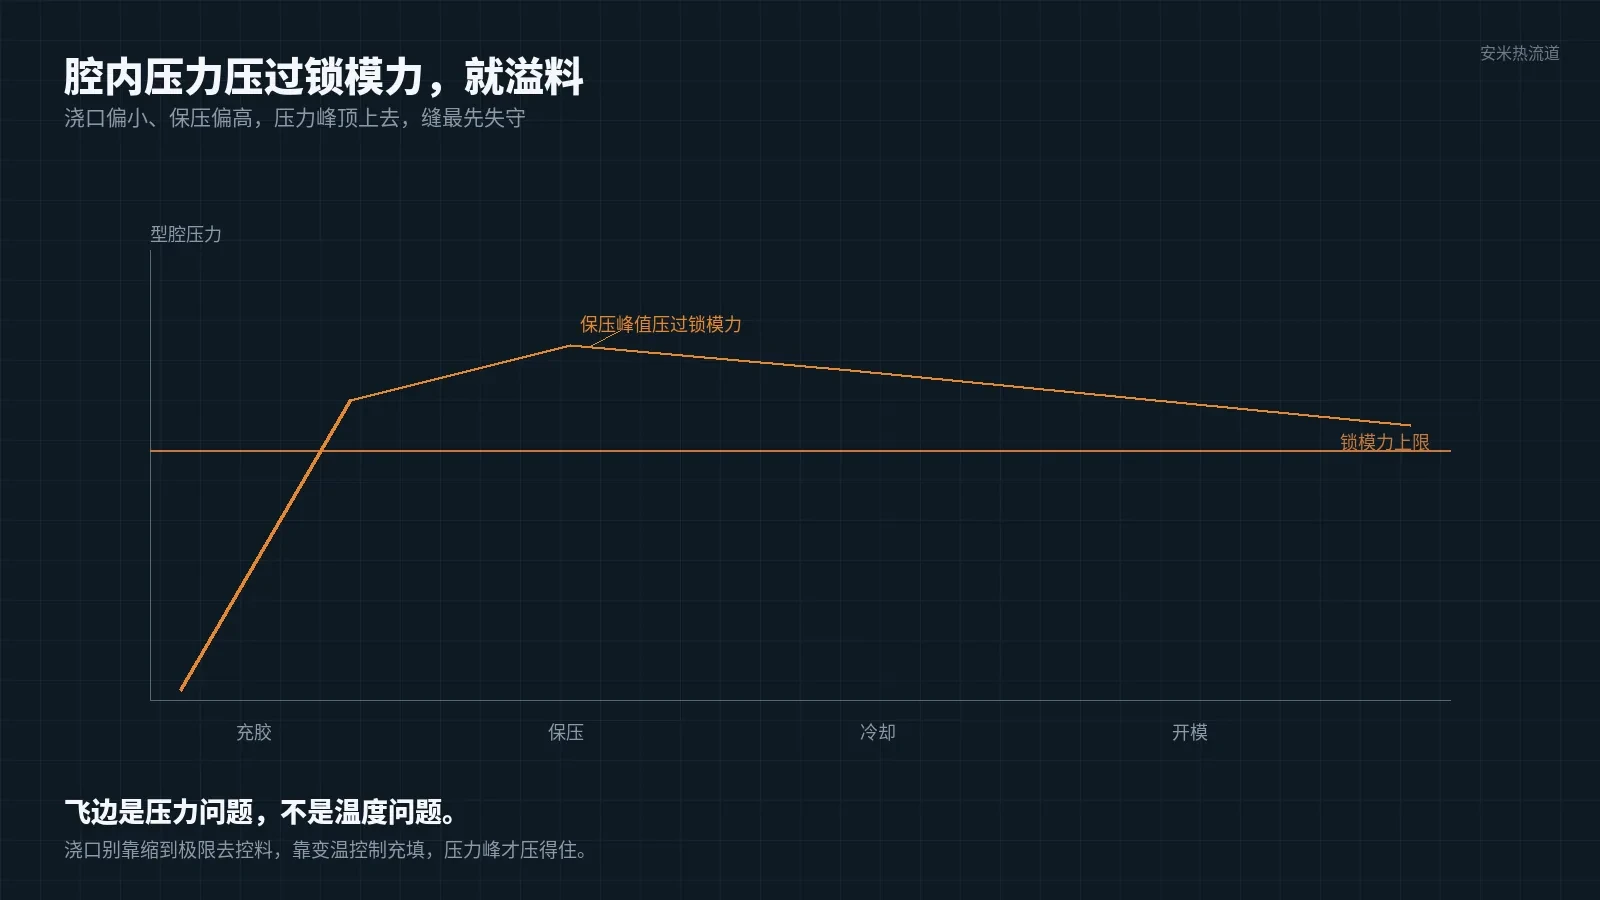
熔体充满型腔后,保压阶段的腔内压力会顶模具的缝。锁模力够,缝压得紧,料出不来;锁模力不够,或者腔内压力峰值过高,料就从最薄的那条缝挤出去。
放大这一条的因素:浇口截面偏小,为了打满而抬高注射压力,压力峰值跟着上去;保压过高、保压时间过长;分型面磨损、平行度差;镶件与顶针配合间隙大;料温过高,粘度低,更容易钻缝。
三、毛边、溢料、披锋是一件事
这几个叫法在车间里混着用,指的都是同一现象,区别只在位置和厚度:分型面上一圈薄翅叫披锋,孔边与顶针位的小片叫溢料。判断方法一样,看它是不是出在配合面上。
这一点分清楚了,处理方向就不会跑偏:出在配合面,先查锁模力与腔内压力;出在浇口周围,那是浇口本身的痕迹,不叫飞边。
四、责任怎么分
浇口这一环:浇口尺寸与温度设定是否让充填需要过高的注射压力。
注塑机这一环:锁模力是否足够、保压压力与时间、料温。
模具这一环:分型面研合状态、镶件与顶针配合间隙、排气。
飞边有一半在模具侧,这是行业里公认的分法。热流道能改的是压力这一头,改不了已经磨损的分型面。
五、怎么解决
先把压力峰值降下来,而不是把浇口一味缩小。缩浇口能把进胶量压住,但压力损失变大,为了打满又得抬高注射压力,峰值反而更高,飞边更严重。
更稳的做法是让浇口段按成型周期变温:充胶阶段温度给足,熔体粘度低,充填需要的压力就低;充填到位后立即撤热,浇口迅速凝固,保压传不进型腔,腔内压力峰值跟着降。
模具侧同步做:分型面研合、镶件与顶针配合间隙按公差控制、排气开到位。
边界要写清楚:分型面已经磨损、锁模力本身不足的模具,只靠浇口段调温改善有限,该修的模具还是要修。
写在最后
飞边最容易被当成小问题:修边工时、模具磨损、后续装配干涉,代价都在后面。先看飞边出在哪一处,再看腔内压力峰值和锁模力的关系,方向就不会跑偏。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图核对浇口尺寸与各腔压力,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记