
本文目录
设定一个温度,表上也显示这个温度,产品却连续缺料或者发黄;或者温度一直在跳,跟着开合模的节奏上下走。温控异常不是一个数字偏了,是一条回路里有地方不对。
这篇把三种失控形态分开,说明回路里最容易出问题的四个位置。
一、先分清三种形态
30秒看懂温控异常
30秒看懂温控异常00:33
长期偏离:设定与实测一直差一截,偏高降不下来,或偏低上不去。
周期波动:温度跟着开合模节奏起伏,峰谷差明显,产品随之出现充填与外观波动。
分区牵连:一区加热,相邻区跟着升,各腔温度无法独立。
二、回路里的四个位置
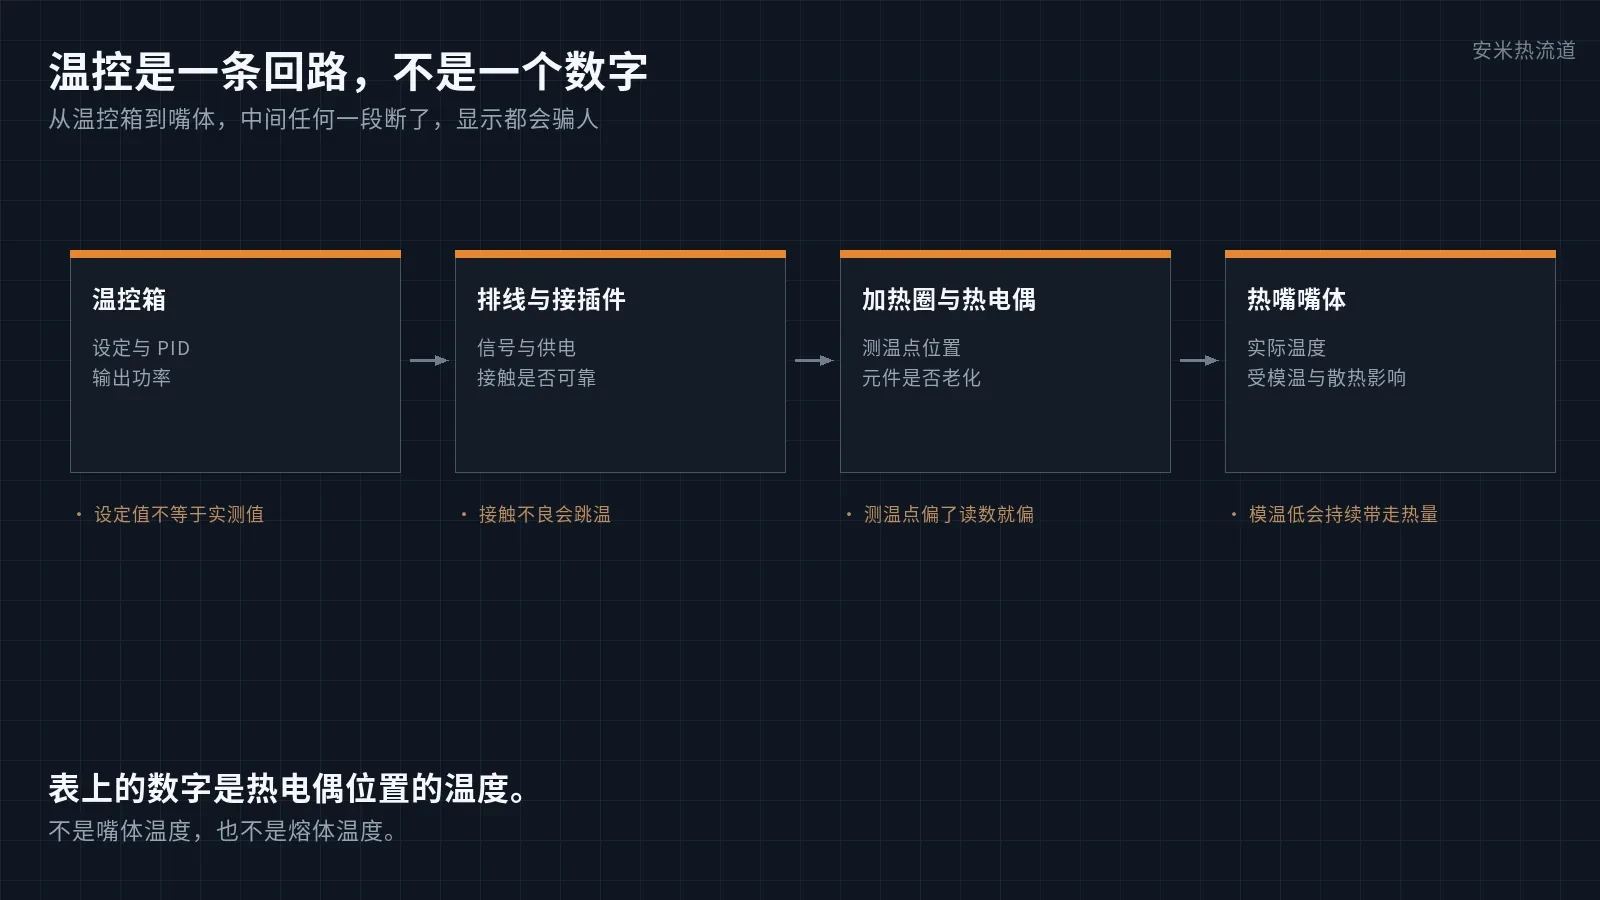
温控箱:设定值、PID 参数与输出功率。
排线与接插件:信号与供电是否可靠,接触不良会跳温。
加热圈与热电偶:元件是否老化、测温点位置对不对。
热嘴嘴体:实际温度受模温与散热影响,与表上读数不一定一致。
三、常见根因
测温点不对:热电偶没贴到嘴体,或被料流包住,读的是料温不是嘴温。
热电偶老化:读数缓慢漂移,设定越高、偏差越大。
加热功率不足:升温慢、保温掉得快,周期一长就补不回来。
分区共用一路:两个腔接同一组输出,一区调温另一区跟着变。
PID 与热惯性不匹配:加热快、散热也快的结构,参数没整定好就周期性过冲。
接插件接触不良:电阻变化引起跳温,偶发但难查。
散热被低估:模温低、冷却水路带走的热量多,热流道补不上。
四、和浇口冻结、积碳区分
浇口冻结是温度偏低但可控,升温后能恢复。
浇口积碳是温度偏高造成碳化,拆开可见内壁附着物。
温控异常是温度本身不受控:设定与实测对不上,或者分区之间互相影响。先解决控制,再谈工艺。
五、责任怎么分
我方:加热元件、热电偶、温控箱、分区划分与接线。
注塑机这一环:供电稳定性、接地、设备侧的信号。
模具这一环:模温、冷却水路与散热条件。
六、怎么解决
复核测温点:热电偶要贴在嘴体测温位,不被料流包住。
核对分区:每个热嘴独立回路,避免两个腔共用一组输出。
核算功率:按热嘴尺寸与散热条件核算加热功率,留出升温余量。
整定 PID:按实际热惯性调整,抑制周期性过冲。
检查接插件与排线,接触电阻异常的先处理。
边界要说清楚:表上的数字是热电偶位置的温度,不是嘴体温度,也不是熔体温度。表正常不代表嘴体正常,判断要回到产品与实测。
写在最后
温控异常查的不是一个数字,是一条回路:测温点在哪、分区怎么分、功率够不够、接触好不好。四段理顺,温度才可控。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记