
本文目录
选型不是「报个价」,是把一件产品变成一套可执行的方案。中间要问清七件事,少一件,方案就有一处靠猜。
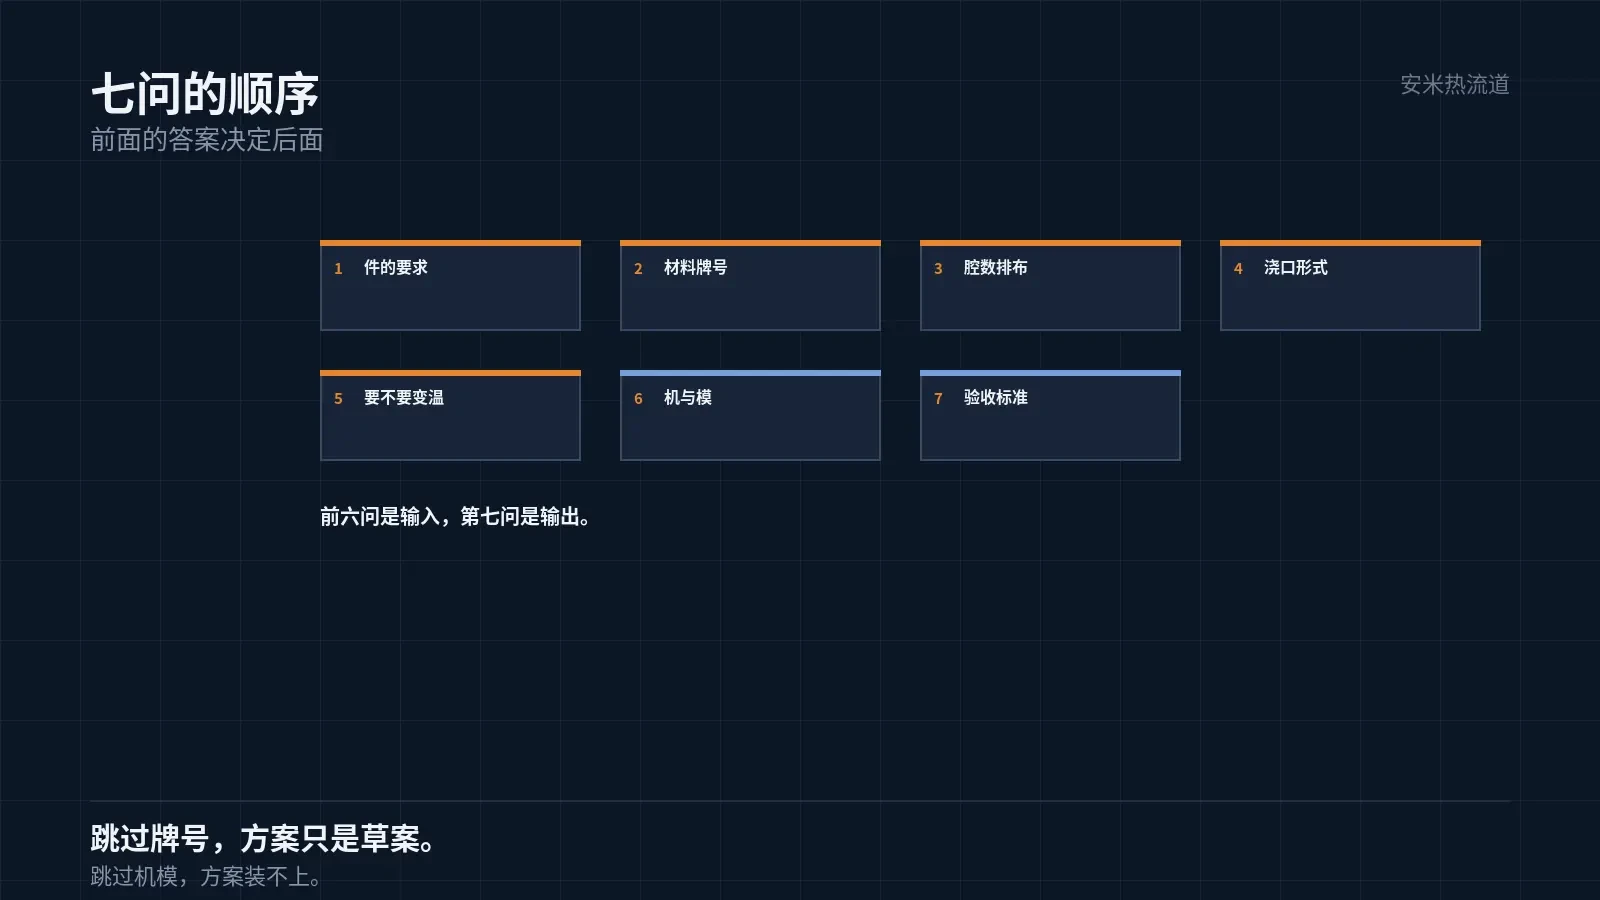
这七问按顺序问,前面的答案决定后面的选择。
第一问:件是什么
件是方案的起点。要问的是:壁厚、流程长度、投影面积、外观要求、关键尺寸公差。
壁厚决定冷却时间,流程长度决定压力需求,投影面积决定锁模力,外观要求决定浇口位置。
关键尺寸公差决定「能不能用恒温热流道」,还是需要更细的分区与更稳的温控。
这一问最容易被简化成「发个 3D 过来」。3D 里没有外观要求,也没有公差等级。
所以第一问的产出是「一张件的要求表」,不是模型文件。
要求表里还要有「哪个尺寸最关键」。一个件上通常只有两三个尺寸真正决定装配,其余是参考。
关键尺寸找出来,方案的取舍就有了依据。比如关键尺寸是同心度,那浇口的对中比浇口痕更重要。
这一条在方案评审时最有用:争论「浇口放哪」的时候,先回到「关键尺寸是哪个」。
第二问:材料是什么牌号
材料要问到牌号,不是「PA66」「PPS」这种通称。
同一个通称下,不同牌号的玻纤含量、黏度、熔点都不同,工艺窗口也不同。
LCP 要问是哪一档熔点,PA46 要问是不是标准牌号,PPS 要问是不是那个「滞留不增黏」的牌号。
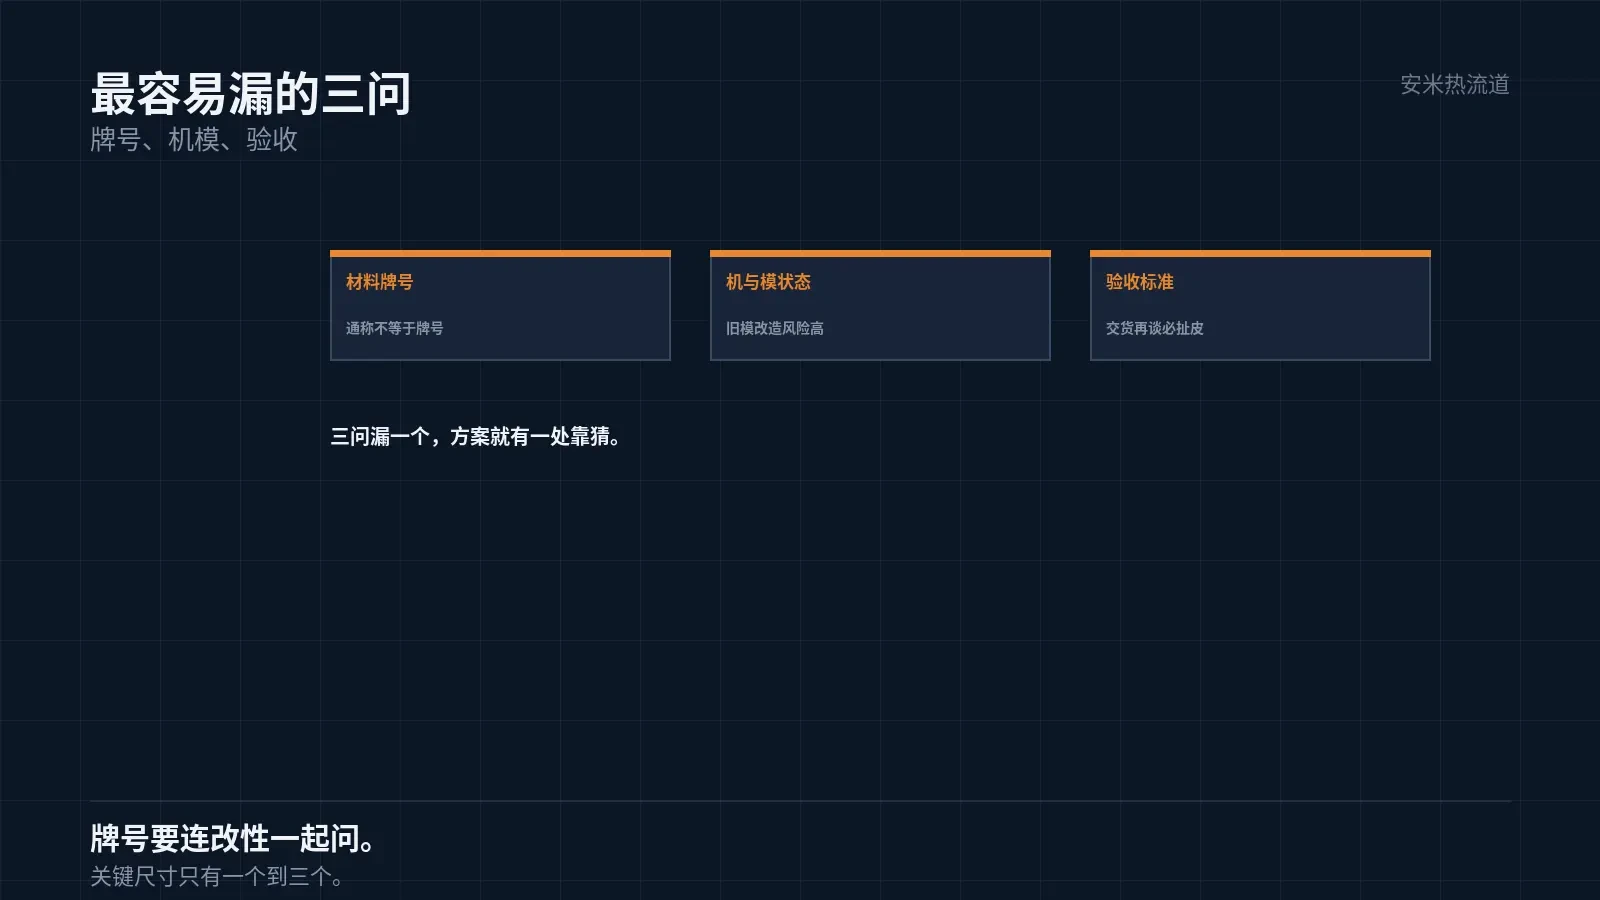
问不到牌号,参数就只能按手册给区间,方案里要写明「按实际牌号核」。
这一条是方案可靠性的分界线。有牌号,方案能落地;没有,方案是草案。
牌号还要问「有没有改性」。同一牌号加了阻燃剂、加了导热填料,黏度与窗口都会变。
阻燃改性通常会让熔体的流动性变差,浇口要适当放大;导热改性会让冷却更快,周期可以缩短。
这些差别在通称里看不到,只在牌号与改性说明里看得到。所以问牌号要连改性一起问。
第三问:几腔、怎么排
腔数决定流道的形式,排布决定流道的长度与对称性。
对称排布能做自然平衡,非对称排布要靠分区补偿。两者在方案里的成本不同。
腔数多,分区的必要性上升。四腔以下可以粗一点,八腔以上必须细。
还要问「有没有空间放热流道」。腔距小、件又薄,热嘴放不下,方案就要改。
相邻两热嘴的最小中心距是 15mm。腔距小于这个数,方案本身不成立。
第四问:浇口要什么样
浇口的形式决定「能不能做变温」,也决定「浇口痕能不能接受」。
外观件通常要求浇口痕小,针阀式(VG/PVG)更合适;内部件可以用开放式的 SD,成本低。
材料也有约束:PA4T/PA6T/PA9T/PA10T/PA46/PPS 只推荐 SD,TP、VG、PVG 都不推荐。
LCP 与 PEEK 是 SD/VG/PVG 都可以,TP 不行;PEI 四种都可以。
这条口径不能反着用:不是「客户想要什么就给什么」,是「材料允许什么才给什么」。
第五问:要不要变温
判断依据只有一条:浇口的状态会不会变成件的质量。
浇口痕要求高、材料窗口窄、件薄、周期短,这几种情况变温的价值大。
反过来,件厚、周期长、外观要求一般,恒温够用,不必上变温。
变温的成本不只是设备,还有模具的热设计、温控的响应、调试的时间。
所以第五问的产出是「要不要」,不是「要哪一款」。要不要没定,报哪一款都是错的。
第六问:机器与模具是什么状态
机器的三个数要问:射胶量、射胶压力、锁模力。还有螺杆规格与射速上限。
模具的状态要问:是新模还是旧模、有没有水路、模架能不能改、安装孔尺寸对不对。
旧模改造的风险比新模高。旧模的模板可能有变形,装上去配合就不对。
这一问常被跳过,结果是「方案对、装不上」。装不上的原因往往在模具,不在热流道。
所以第六问的产出是「一份机与模的现状清单」,不是「一句能装」。
第七问:验收怎么算过
验收标准要在方案阶段定,不能等交货再谈。
要定的是:温度均匀性允许多少差、重量分布允许多少差、连续运行多久、漏料怎么判。
还要定「谁测、用什么测」。这一条不定,验收时就会扯皮。
有了标准,方案的设计目标就清楚了:为了达到这个标准,流道要多细、分区要多细。
七问问完,方案才是「可执行」的。前面六问是输入,第七问是输出。
把件的要求、材料牌号、腔数与排布、浇口要求、机模现状发来,我们按七问核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记