
本文目录
高压连接器里有金属嵌件:屏蔽环、接地片、加强板。塑件要在嵌件外面包一层,形成绝缘与固定。这一层包胶,是整件最脆弱的地方。
PPS 的耐温与尺寸稳定最适合高压件,但包胶界面的开裂率不低。这篇讲这个界面的三件事。
界面开裂,先看热膨胀差
PPS 加 40% 玻纤,热膨胀系数低;金属嵌件的热膨胀也低,但两者不完全匹配。温度变化时,界面产生剪切应力。
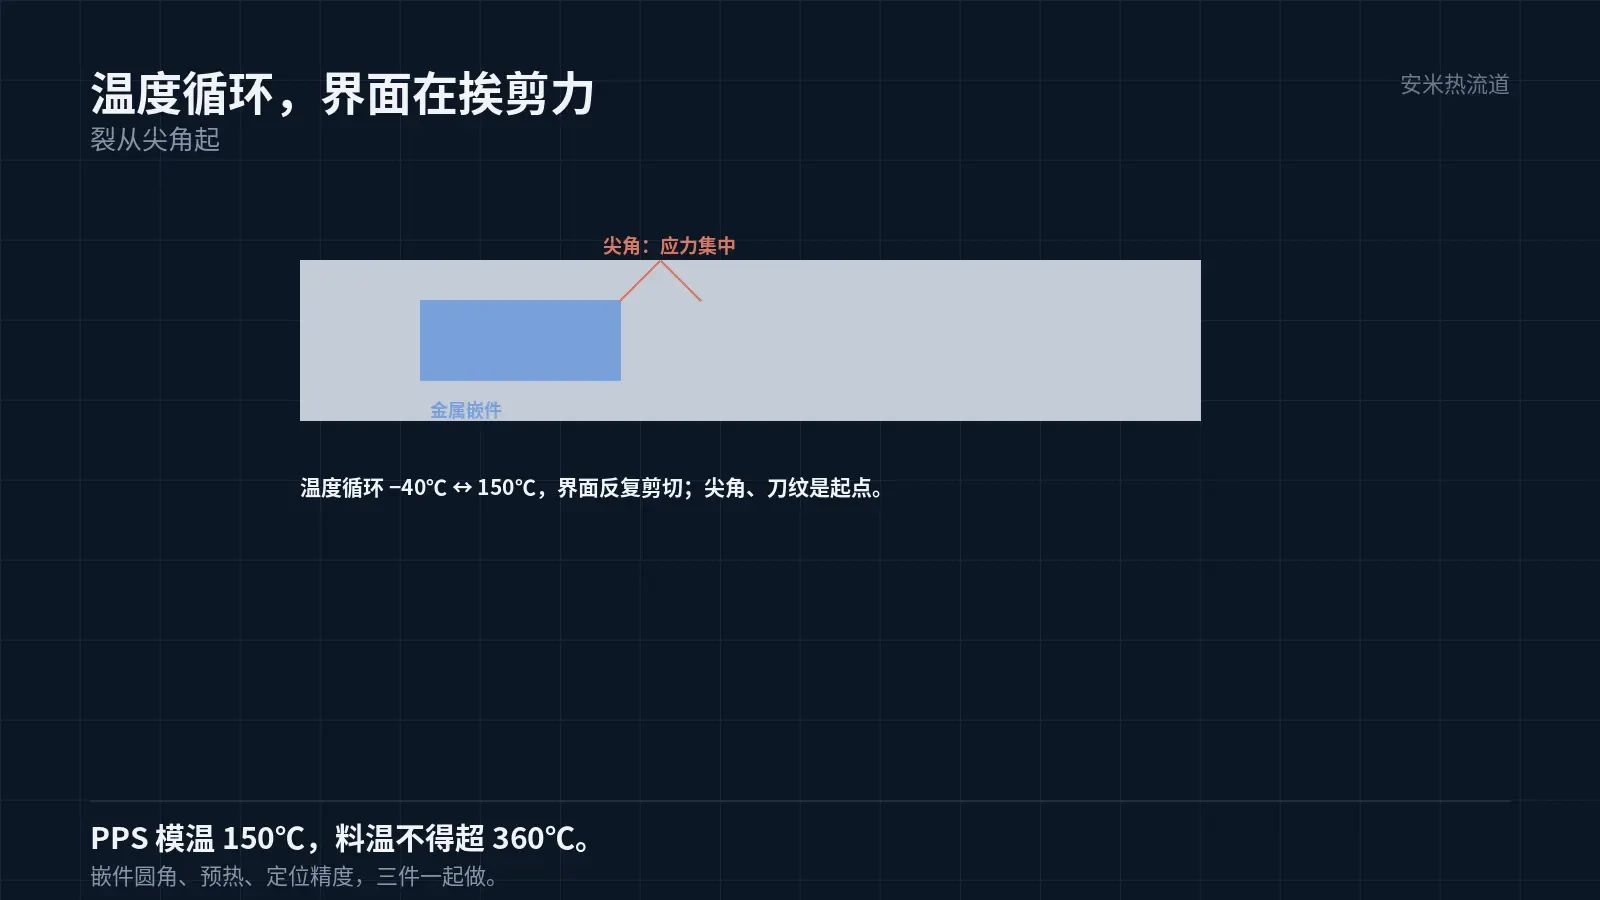
高压件要过 -40℃ 到 150℃ 的温度循环。这个区间里,界面反复承受剪切,薄弱处先裂。
开裂的起点通常在嵌件的尖角、螺纹、或者加工留下的刀纹。这些位置的应力集中系数高,界面的粘结强度撑不住。
所以嵌件的设计比材料更关键:圆角、无尖边、表面粗糙度适中。粗糙度太低,机械咬合不足;太高,应力集中。
这一条在嵌件图纸上就要定。等开模后再改嵌件,等于重做一副模。
包胶的厚度,决定成败
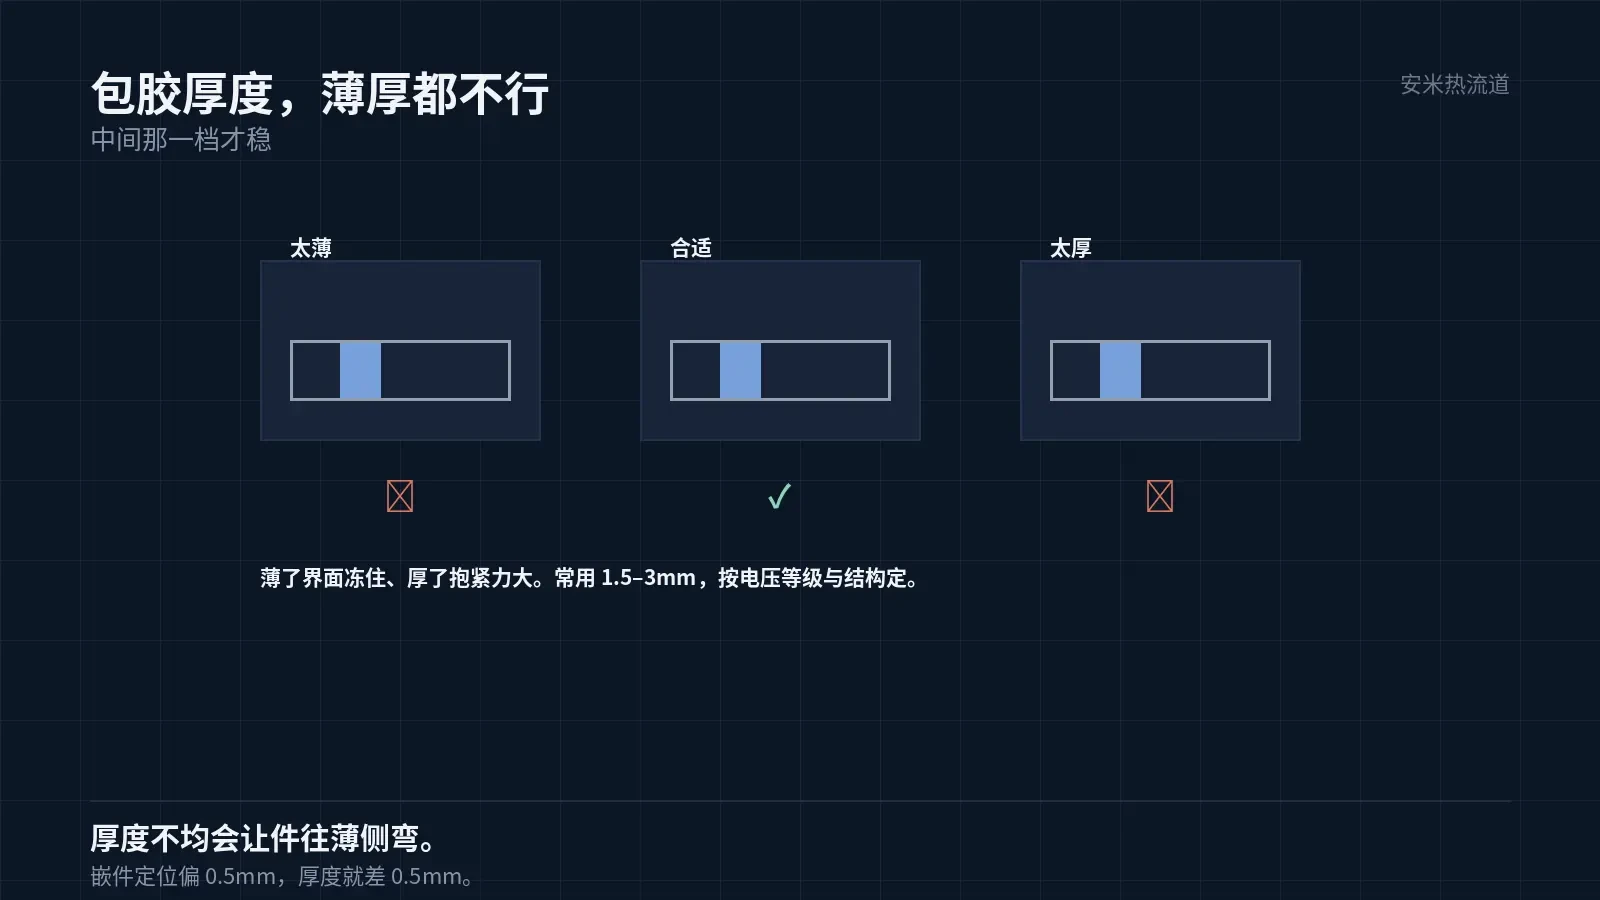
包胶层太薄,熔体在嵌件表面流速高、冷却快,界面处的熔体来不及贴合就冻住,形成弱界面。
包胶层太厚,收缩量大,冷却时对嵌件的抱紧力大,界面应力高。两种都裂,只是机理不同。
常见的包胶厚度是 1.5–3mm。具体按件的电压等级与结构定,不能只看强度,还要看绝缘距离。
包胶层的均匀性也重要。一侧 1mm、一侧 3mm,厚的一侧收缩大,件会往薄的一侧弯,界面应力集中到薄侧。
所以嵌件在模内的定位要准。定位偏 0.5mm,包胶厚度就差 0.5mm,界面应力就不均匀。
模温 150℃,对界面是好事
PPS 的模温 150℃,比 LCP 高得多。模温高,熔体在嵌件表面冷得慢,贴合时间长,界面强度更好。
这是 PPS 在包胶件上的一个优势:同样结构,PPS 的界面强度通常比 LCP 好。
但模温高也意味着嵌件的预热要跟上。冷嵌件进 150℃ 的模,接触面的熔体仍然会急冷,预热能把这一层补回来。
预热温度一般接近模温,不能超过太多。超过太多,界面处的料不凝,脱模时拉伤。
嵌件的固定方式也要看。用螺钉固定的,螺纹处的尖角是应力集中点;用卡扣固定的,卡扣的弹性行程要留够,热膨胀时不能顶死。
大件的顶出要均匀。顶针少了,局部顶出力大,件的残余应力高,包胶界面更容易裂。顶针位置要对称,且避开嵌件。
包胶件的脱模斜度要给足。贴嵌件的一面脱模阻力大,斜度小了会拉伤界面,拉伤的位置就是以后开裂的起点。
料温与模温的配合也要调。模温低了,界面处的熔体冻得快,包胶层与嵌件之间形成空隙;模温高了,脱模拉伤。窗口在中间,按试模定。
嵌件预热在高压件上是常规工艺,不是可选项。省了这一道,界面强度掉一档,温度循环过不了。
料温:上限是硬线
PPS 的料温不得超 360℃,喷嘴 310–320℃。这个上限是硬约束,超了就是降解。
降解的料流动性变好,填充更容易,但强度与绝缘都下降。现场如果为了填满把料温往上推,就是在拿可靠性换良率。
高压件的填充,应该靠模温、靠流道、靠射速,不靠料温。料温的余量本来就不多。
排气槽深 0.005–0.008mm。大件的型腔体积大,排气量也大,排气槽的数量要够,否则末端烧焦。
烧焦在高压件上是双重问题:外观不合格,绝缘也受影响。焦化的料是导电的杂质。
大件的射速要分段。前段慢,让熔体平稳进入;中段快,抢在凝固前填满;后段慢,压实。一条速度到底,薄壁与厚壁两头都照顾不到。
验证:温度循环是主项
第一组温度循环:-40℃ 到 150℃,按客户要求的循环数做,中间取点做绝缘与耐压。第二组切开看界面:有无空隙、有无裂纹。
第三组做振动:界面裂在振动下会扩展。三组里,第一组最能暴露问题。
界面这一块的经验值:包胶厚度 1.5mm 以下,温度循环的通过率明显下降;3mm 以上,收缩的抱紧力过大,也容易裂。厚度取中间最稳。
还有一条:嵌件的尖角在图纸上就是隐患。倒角或圆角能改的,一律改;改不了的,在模具上做避让,让熔体不直接冲尖角。
把嵌件图纸、包胶厚度、温度循环条件、电压等级发来,我们按界面与模温核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记