
本文目录
电压从 400V 上到 800V,很多人第一反应是「材料要升级」。实际上,电压升高主要影响的是爬电距离与绝缘设计,不一定要换材料。
真正逼着换 PEEK 的,是温度与长期可靠性。这篇把这两件事分开讲。
电压升高,先改设计再改材料
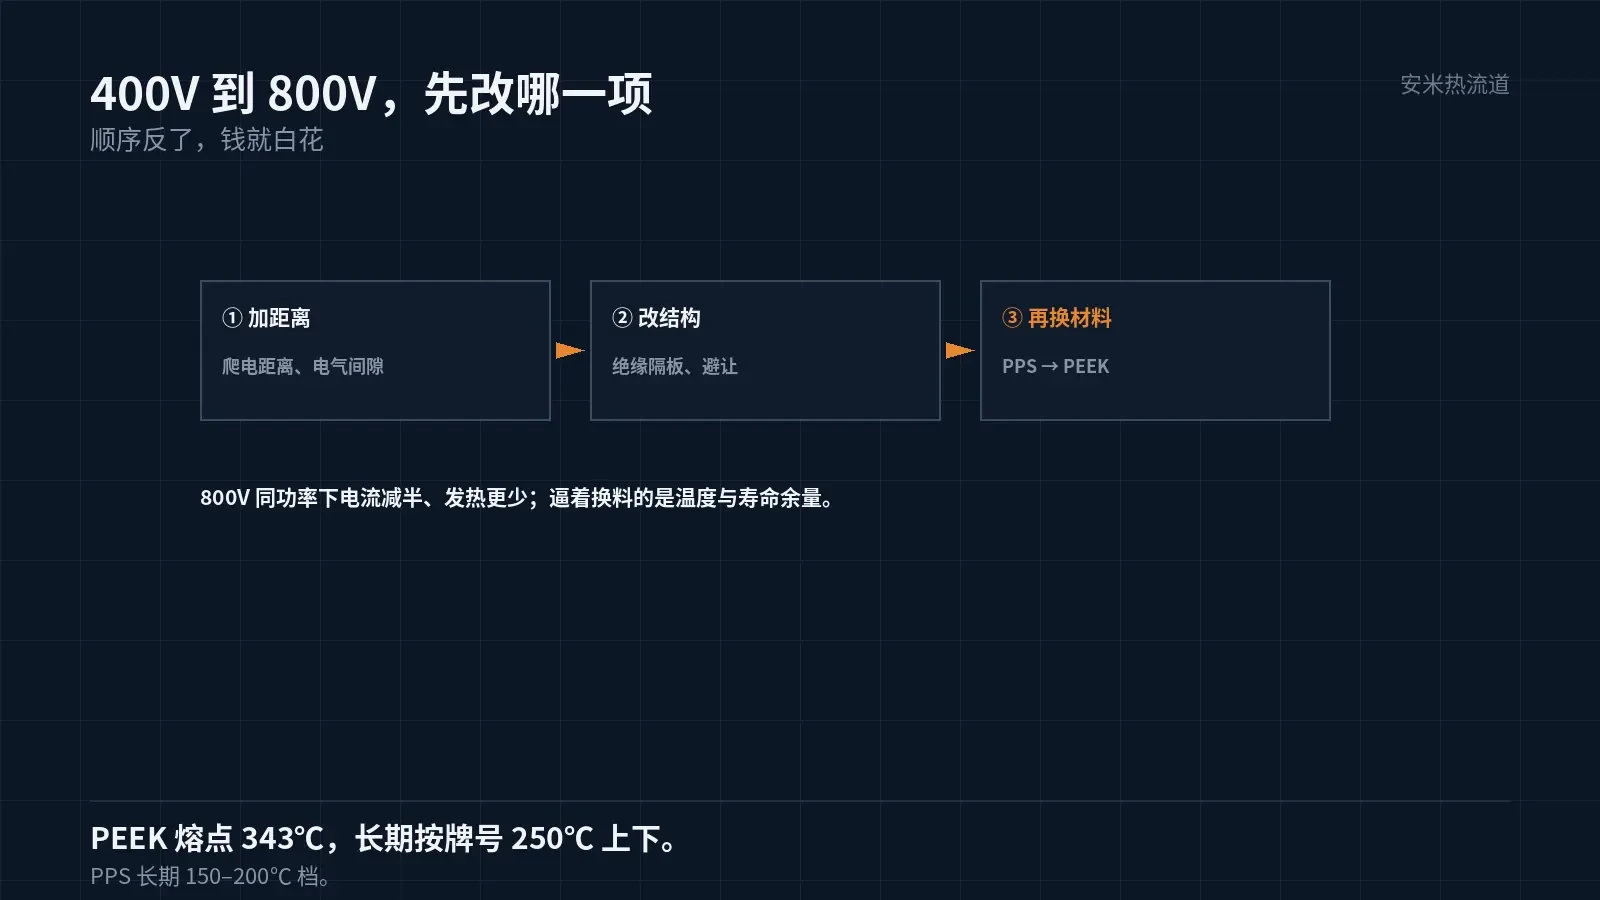
800V 相比 400V,同等功率下电流减半,发热反而少。所以电压升高本身,不是材料升级的理由。
电压升高影响的是绝缘:爬电距离、电气间隙、材料的老化耐受。这些可以通过加长距离、加绝缘隔板、改结构来解决。
只有当结构空间不允许加距离、或者温度同时升高时,才轮到材料。这个判断顺序不能反。
反过来的做法是「先换材料,再看设计」,成本高,而且未必解决问题。材料换了,爬电距离还是不够。
所以第一步永远是把客户的绝缘要求、结构空间、工作温度三张图放在一起看。
温度,才是 PEEK 的理由
高压连接器装在电池包附近、电机附近、电控箱内。这些位置的温度可以到 150℃,局部更高。
PPS 的长期使用温度在 150–200℃ 这一档,接近上限;PA46 与 PA9T 更低。件如果长期在 180℃ 以上,可选的就只剩 PEEK。
PEEK 的熔点 343℃,长期使用温度按牌号在 250℃ 上下。这个余量不是「性能更好」,是「还有余量」。
在汽车件上,余量的意义是可靠性:同样是 150℃ 工作,PEEK 的余量大,老化的速度慢,寿命长。
这一项要按件的寿命要求算。15 年、20 万公里的要求,与 5 年要求,选材的余量完全不同。
还有一项是化学环境。电池包的冷却液、密封胶、清洗剂,都可能与塑件接触。PEEK 的耐化学性在这一档里最好,PPS 对部分介质敏感。
介质清单要逐项核,不能写「耐化学性好」。同一个材料,对一种介质稳定,对另一种可能应力开裂。
PEEK 的加工,是三道门槛
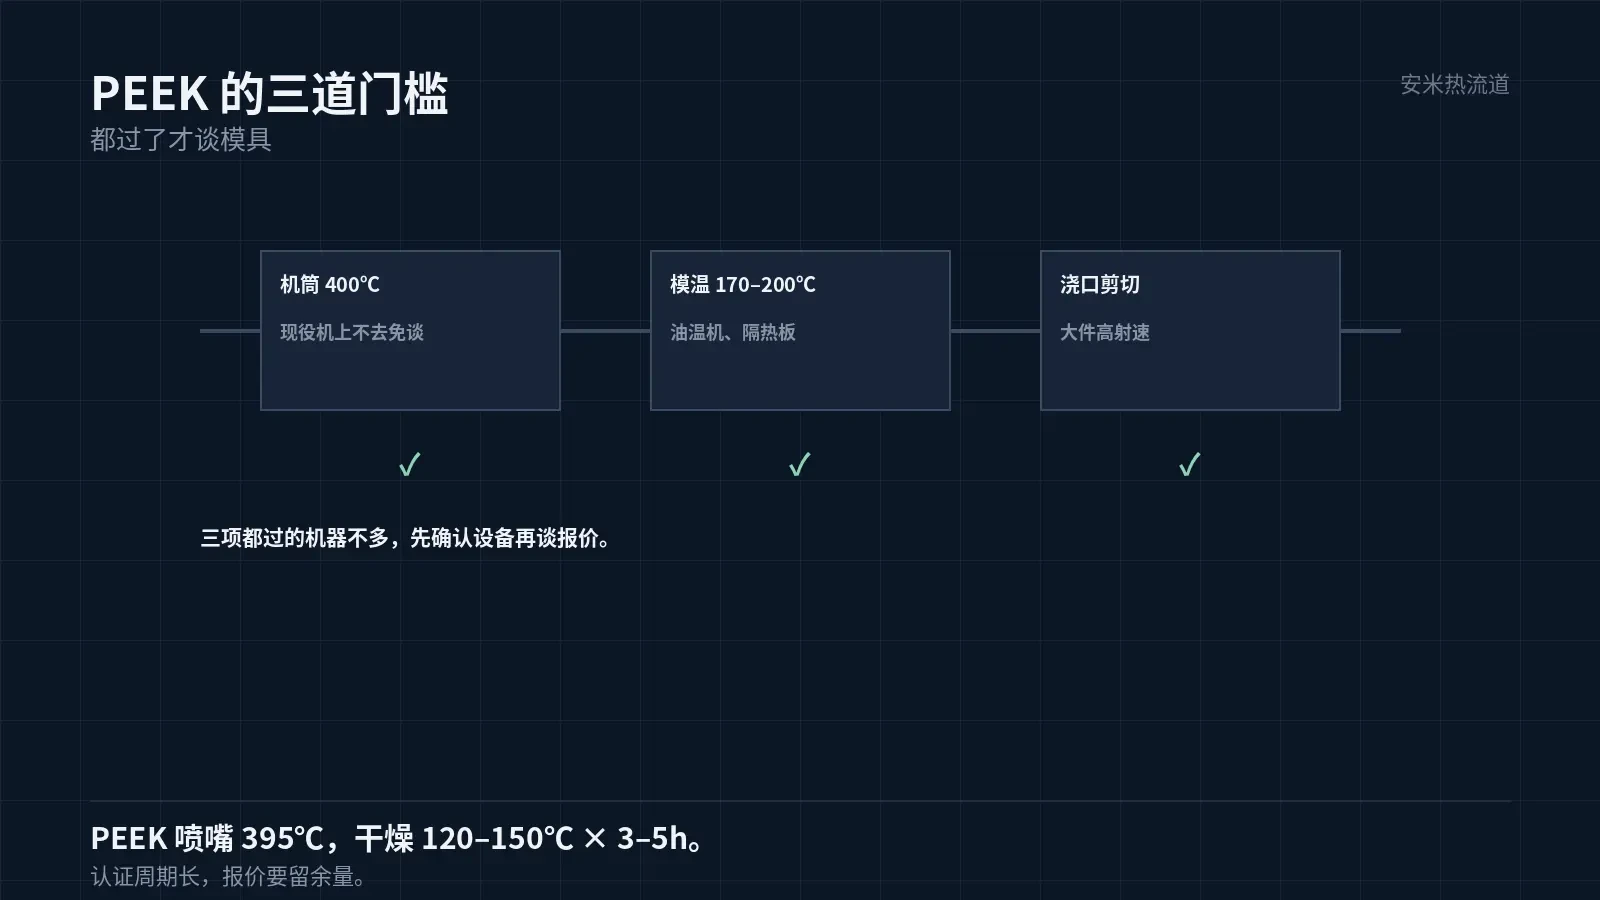
第一道机筒:喷嘴 395℃、料筒 375/380–385/390℃,机筒加热能力要 400℃。现役机上不去,方案不成立。
第二道模温:170–200℃,要油温机、要隔热板。普通水温机上不去,硬上会温度不稳。
第三道剪切:大件、厚壁、高射速,浇口处的剪切高。PEEK 的熔体黏度高,剪切的后果比 LCP 重。
三道门槛都过,才谈模具。过了之后,还有周期与良率:PEEK 的周期长、窗口窄,单件成本高。
这些成本要算进报价,不能在试模后追加。高压件的认证周期长,报价错了很难改。
嵌件与包胶,在 PEEK 上更贵
高压件带金属嵌件。PEEK 的模温 170–200℃,嵌件的预热也要跟上,否则界面急冷。
PEEK 的热膨胀系数低,与金属的匹配比 PPS 好一些,界面应力小。这是它在包胶件上的一个优势。
但 PEEK 的加工温度高,嵌件在模内的热冲击更大。预热温度要更高,模具的隔热设计要更严。
这些都要在模具报价里体现。同样的结构,PEEK 模比 PPS 模贵,不只是因为温度。
什么时候不选 PEEK
第一种:工作温度 150℃ 以下,PPS 够用。第二种:结构空间允许加爬电距离,不需要靠材料补。
第三种:批量大、单价敏感。PEEK 的成本在这个品类上摊不平。第四种:认证周期短,来不及重做。
四种里有一种成立,就该回到 PPS 或 PA9T,把设计做扎实,而不是靠材料兜底。
还有一条现实的判断:看同行。同平台的件,如果多数还在用 PPS,说明设计能做通;如果都换了 PEEK,说明结构空间真的不够。
验证:先设备后材料
第一步确认设备三项:机筒 400℃、模温 200℃、热流道 395℃。第二步做小批试模,找填充窗口。
第三步做长期老化与温度循环,两项一起看。第四步做电气,老化后再测,才是真实余量。
还有一条:绝缘设计的余量,最好留两档。电压平台还会往上走,件的结构空间改不了,材料与距离的余量只能一次留够。
最后一句:材料升级能解决的是「余量」,解决不了「设计」。距离不够的件,换什么料都不够。
报价时把「设计改」与「材料换」两条路都算一遍,客户往往选前者。这才是专业建议该有的样子。
两条路的交期也不同:设计改要重开模,材料换要重做认证。哪一条快,按项目节点算。
高压件的报价单里,最好把这两条路的成本与交期并列写出来,让客户自己选。
把电压平台、绝缘要求、工作温度、寿命要求、现有设备参数发来,我们先判断要不要换料,再核方案。
按材料与缺陷匹配

扫码登记