
本文目录
高压连接器的失效,很少是「件不好看」。多数是绝缘电阻掉下去、耐压试验打穿,或者长期使用后爬电。这些问题的源头,常常是料里的水。
PA9T 的吸水率 0.19%,在高温尼龙里算低。但高压件的绝缘,对这点水非常敏感。这篇讲水与绝缘之间的关系。
水在聚酰胺里是导电的
聚酰胺吸水,水分子进入非晶区,让分子链之间的距离变大,离子的迁移变得容易。宏观表现就是体积电阻率下降、耐电压能力下降。
0.19% 的吸水率,听着不多。但在高压件的薄壁与爬电距离上,这点水足以让绝缘电阻掉一个数量级。
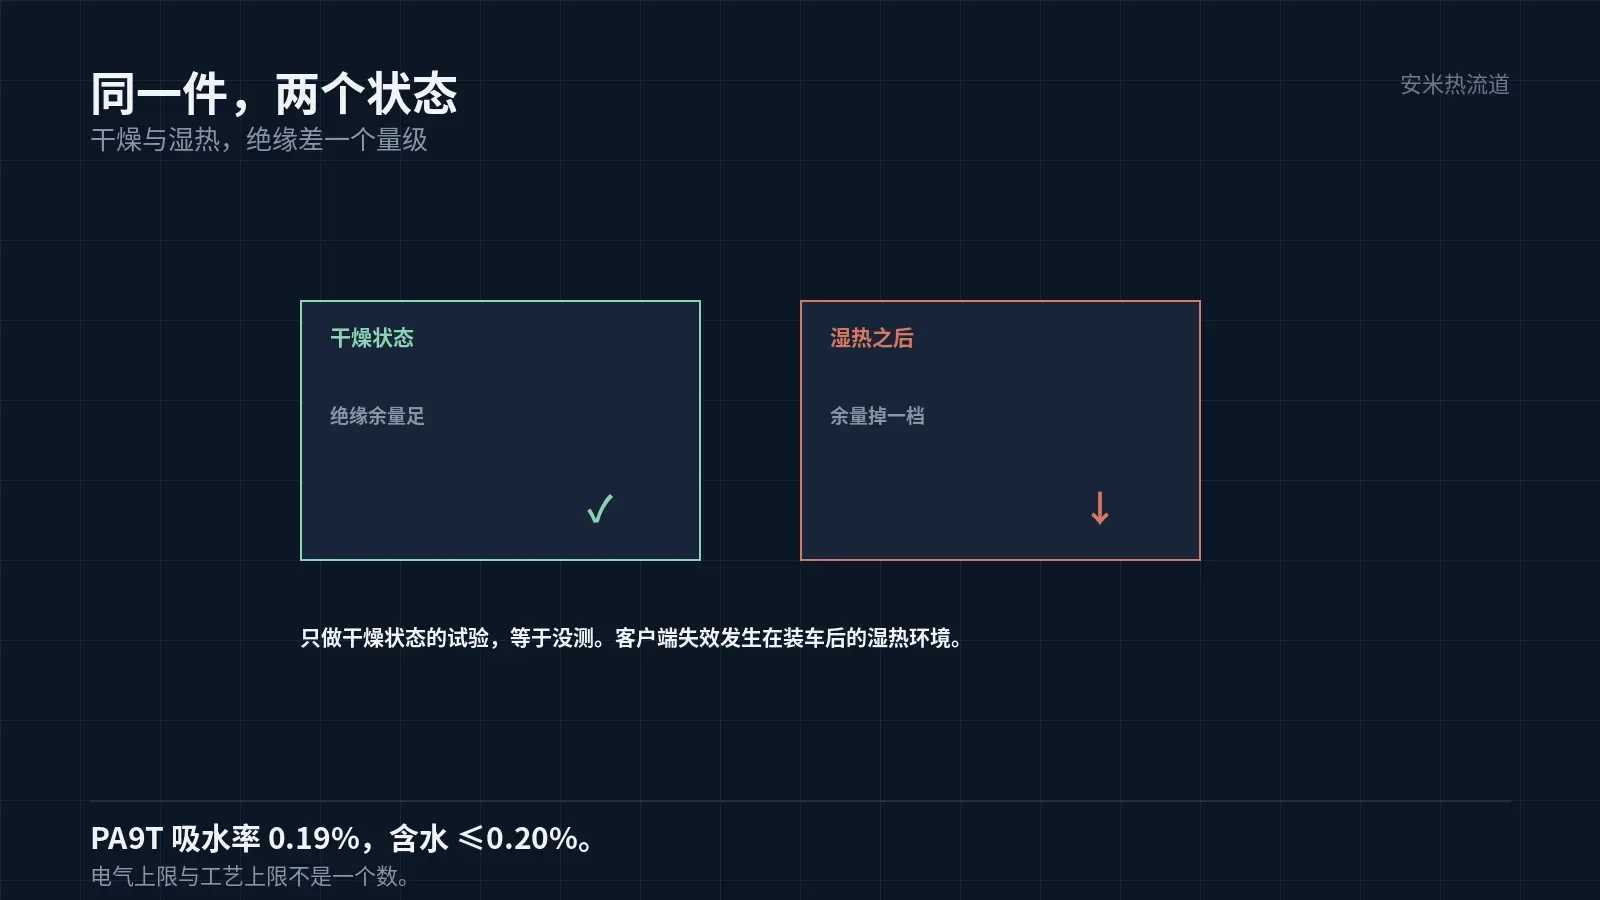
所以高压连接器的验收里,电气试验要在干燥状态下做,也要在做完湿热循环之后做。两个状态的数据差多少,才是这个件真实的余量。
只做干燥状态的试验,等于没测。客户端的失效,往往发生在装车之后的湿热环境里。
干燥是工艺,不是一道工序
PA9T 的干燥是 70–90℃×4–8h,含水 ≤0.20%。这个 0.20% 是注塑工艺的上限,不是电气性能的上限。
要保电气,含水还要更低。具体低到多少,按客户的标准核,不同客户的要求不一样,不能统一写一个数。
烘完到上线的路径要封闭:保温料斗、干燥剂、密闭转运。敞放在车间,几小时就回潮,前面的烘干白做。
这一项在高压件上比在普通件上重要,因为它的失效是隐性的:件装上去,几个月后才出问题,追溯成本极高。
记录要细:每批料的烘干曲线、出烘温度、上线时间、车间湿度。四行数据,能在出问题时把责任分清楚。
模温与结晶,影响的不只是尺寸
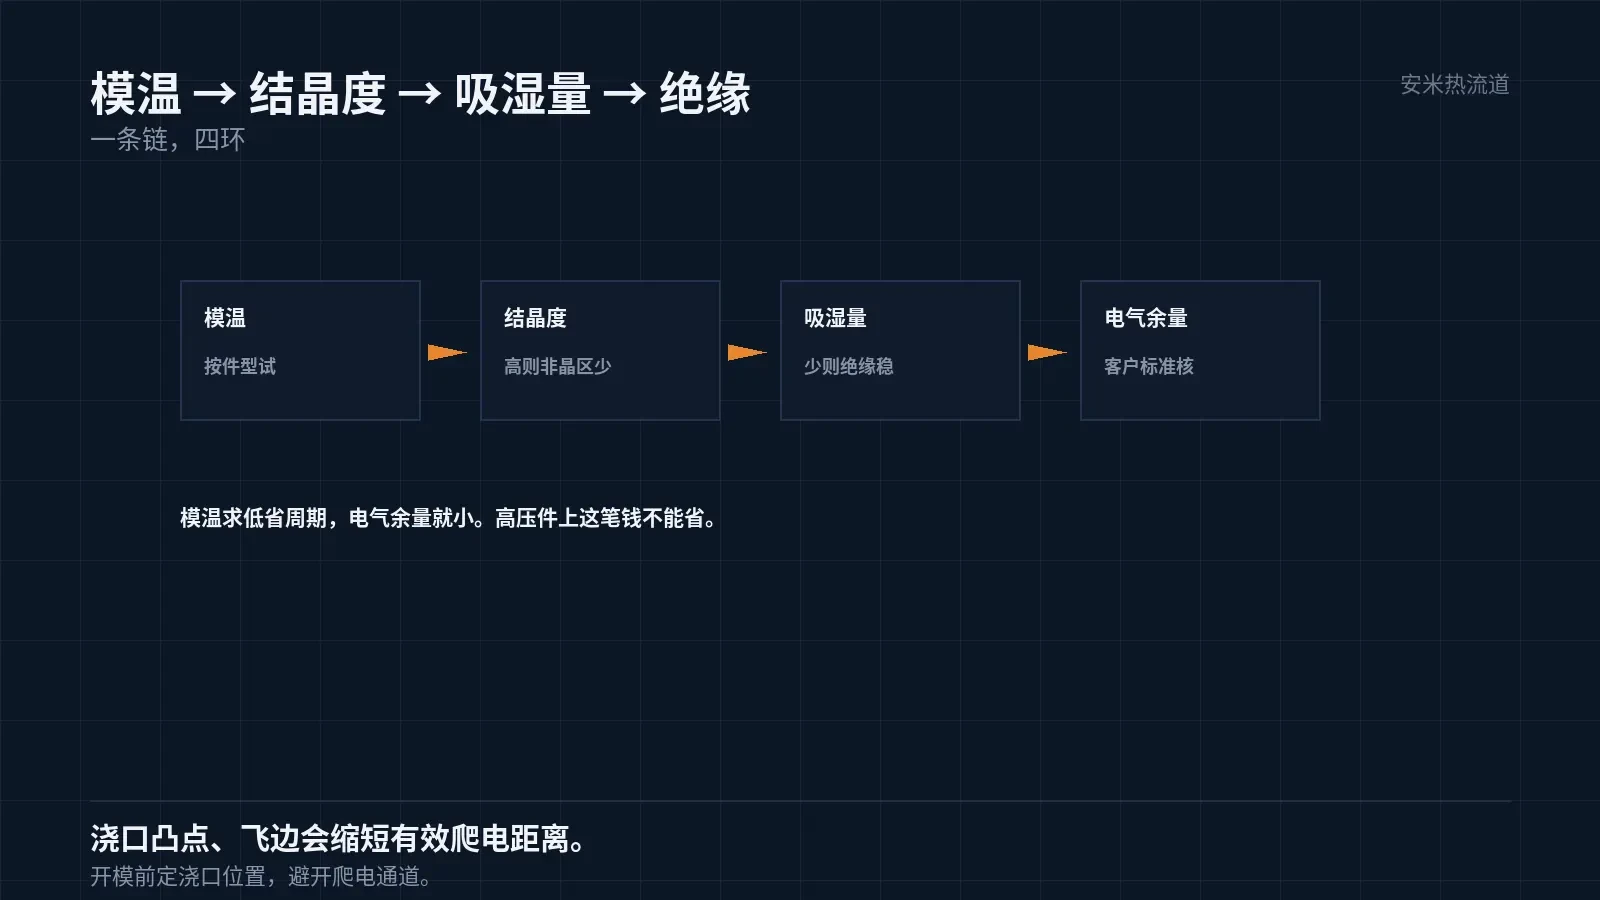
PA9T 的模温原厂没给推荐值,要按件型试。模温影响结晶度,结晶度影响吸湿速度与尺寸稳定性。
结晶度低的件,非晶区比例大,吸水量更多,绝缘更容易掉。所以模温不能一味求低,低了周期短,电气余量小。
高压件的模温通常要偏高一点,让结晶充分。具体值按首件的吸水试验与电气试验定,不能凭经验。
这一条与「降本」是对着来的。模温高、周期长,单件成本高,但电气余量足。高压件上这笔钱不能省。
结构与爬电距离
高压件的结构要留爬电距离,这个距离由客户标准定,我们只按图做。但成型工艺会影响实际距离:飞边、流痕、浇口凸点都会缩短有效距离。
浇口凸点是最常见的一项。凸点高出 0.2mm,爬电距离就少 0.2mm 的有效长度;高压件上这个量不能忽略。
所以浇口位置要避开爬电通道,或者把凸点做平。做平要靠后加工,成本高,最好在开模前定位置。
飞边也一样。高压件的分型面要平,模具的锁模力要够。飞边不大,但它是导电通路上的「尖」,会集中电场。
阻燃与耐漏电起痕这些指标,一律按客户标准核,不给编号也不给数值。材料能不能过,要拿客户的试验条件去验。
浇口与热流道
PA9T 只推 SD。高压件的腔数少、件重大,SD 的流通能力够,痕迹也小。
料筒 280–320/285–330/290–340℃,喷嘴 300–350℃。温度要按牌号资料执行,不能套别的尼龙。
热流道要做分区,尤其是大件。喷嘴段、流道段、浇口段分开控,各段的实际温度要在窗口内。
停留时间要控。PA9T 在高温下停留久了会降解,降解产物的极性更强,吸湿后绝缘更差。这是一个隐性的连锁反应。
大件的流道体积大,停留时间长,这一项要按件的重量算。件重 60 克配小流道,压降大;配大流道,停留长,两边都要核。
排气在大件上要特别注意。型腔体积大,末端的气要排出去,排气槽的数量与位置要按模流定,不然末端烧焦,绝缘也受影响。
验证:电气与湿热一起做
第一组干燥状态:绝缘电阻、耐压。第二组湿热后:同样两项,看掉了多少。第三组长期:按客户要求做温度循环,中间取点测。
三组做完,这个件的电气余量就清楚了。余量不足的,要回到材料与模温,不要在装配上找补。
电气余量不足时,第一件要看的是爬电距离的实际值,不是图纸值。飞边、凸点、流痕都会缩短有效距离,实测往往比图纸少。
把件图、爬电距离要求、电气试验条件、车间湿度记录发来,我们按吸湿与模温核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记