
本文目录
汽车高压连接器不是小件:本体壁厚 2–3mm,外形尺寸能到 60mm,里面还要留出爬电距离与屏蔽结构。这样的件,LCP 的薄壁优势用不上,厚壁的短板全露出来。
同一副模,薄壁区填得又快又好,厚壁区却缩、凹、内部空洞。这篇讲厚壁这一头的账怎么算。
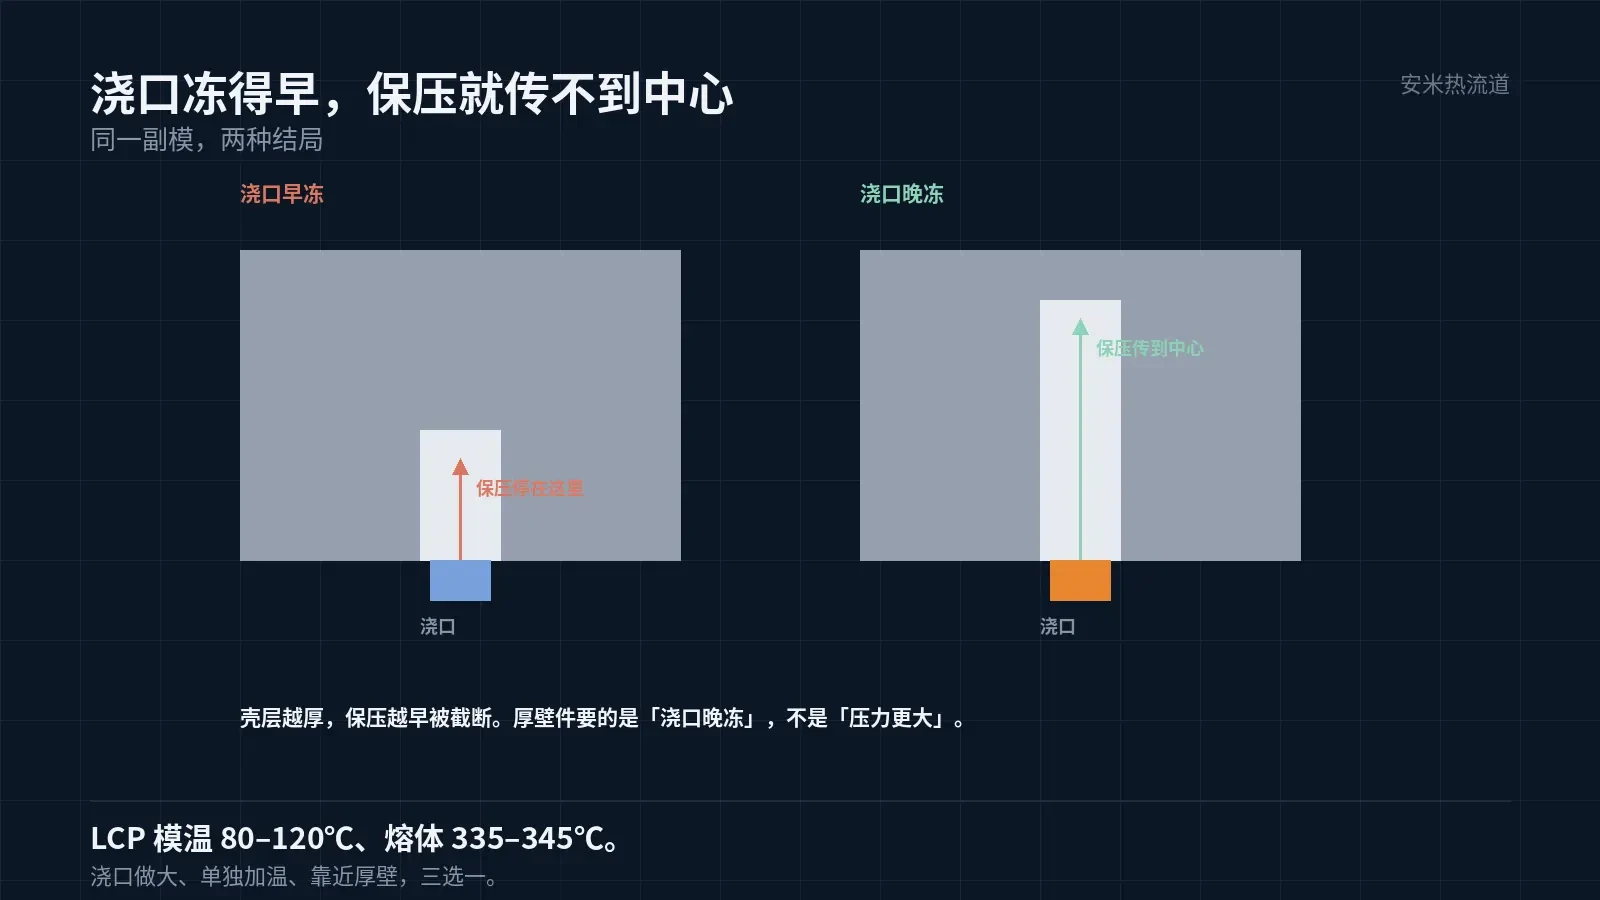
厚壁的补料,靠的是浇口不冻
LCP 的模温只有 80–120℃,熔体 335–345℃。2–3mm 的厚壁,中心冷却时间比薄壁长几倍,但表层照样几十毫秒定壳。
壳一定,保压就传不进去。中心冷却时的体积收缩没有料补,形成空洞;靠近表层的地方补到一部分,形成缩凹。
所以厚壁件的核心不是压力多大,是浇口能不能晚冻。浇口晚冻一分钟,保压就能多传一分钟。
浇口晚冻的办法有三个:浇口直径做大、浇口附近单独加温、浇口位置靠近厚壁。三个可以叠加,代价各不相同。
浇口做大,痕迹大、断料难;单独加温,热流道要分区,成本高;靠近厚壁,薄壁区的流程变长,可能短射。这是厚壁件的三选一。
厚壁的收缩,不止是尺寸
2–3mm 的厚壁,中心收缩比表层大。冷却之后,中心是拉应力、表层是压应力,件内部带着一套残余应力。
这套残余应力在常温下看不出来,在高温下会释放:件在 150℃ 的老化试验里慢慢变形,尺寸超差。
高压连接器要过长期耐温试验,这一项就会暴露。所以厚壁件不能只看首件尺寸,要看热老化后的尺寸。
降低残余应力的办法是提高模温、延长冷却、做退火。三个都增加周期,这一项成本要算进报价。
模温对 LCP 有一个上限:太高了脱模困难、件会粘模。这个上限要按件型试出来,不能照抄别的件。
大件的流道,跟小件不是一个逻辑
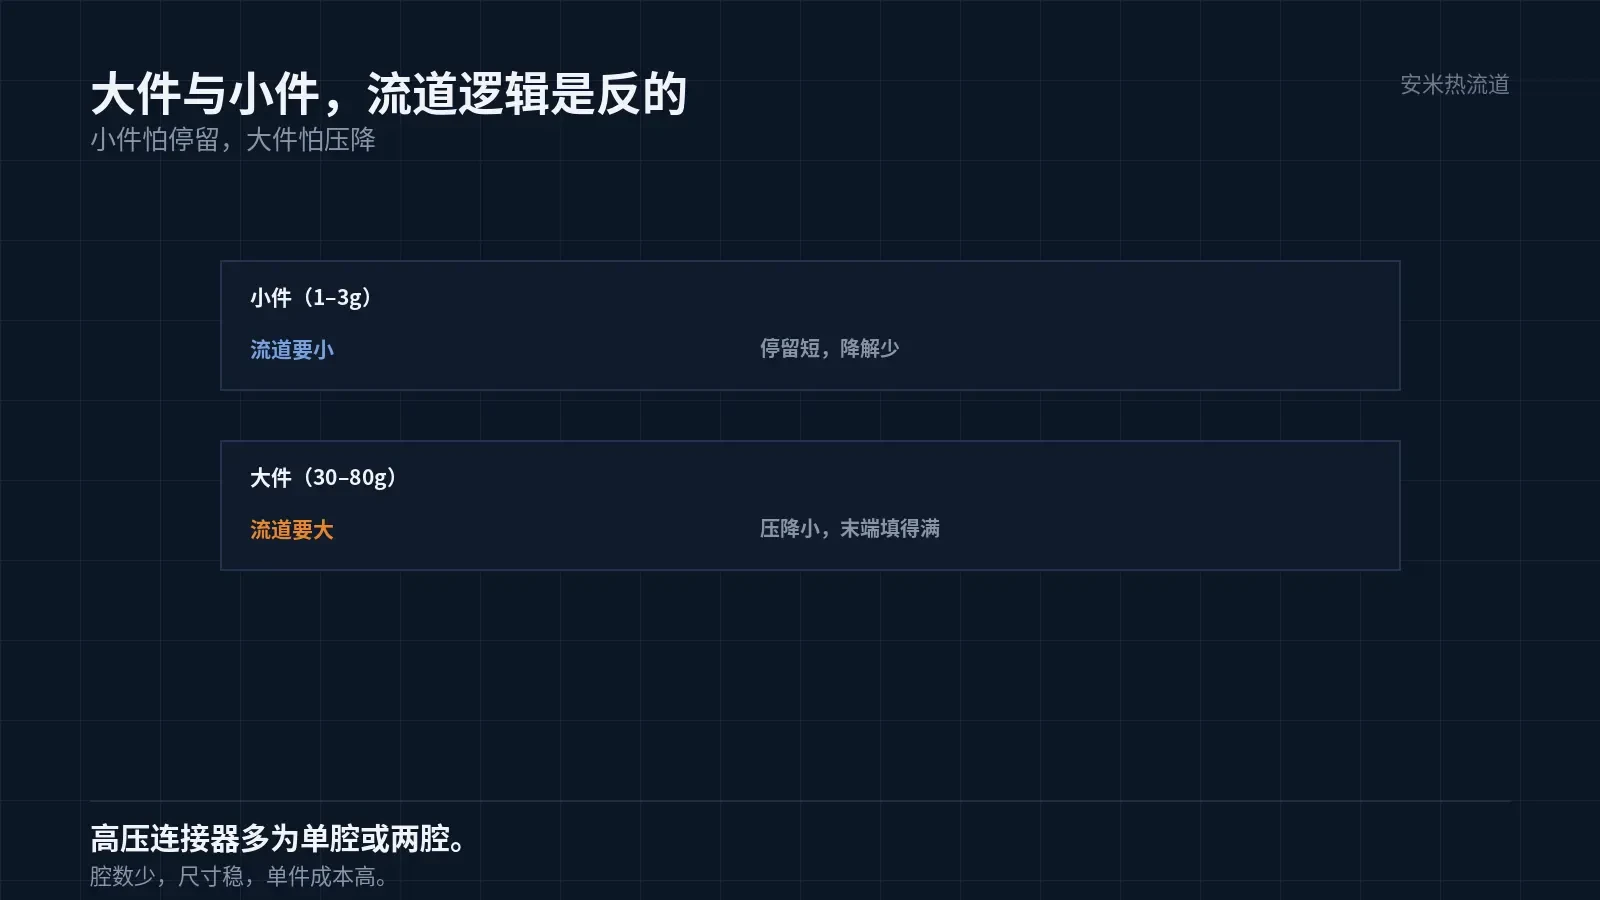
小件的热流道,流道要小,避免停留;大件的热流道,流道要大,避免压降。这两个逻辑相反,选型时容易套错经验。
高压连接器的件重常在 30–80 克,流道直径要按件重配。流道太小,压降大、末端填充不足;流道太大,停留长、降解。
多腔模上,大件的平衡更难。各腔的件重大,流道长度差一点,填充就差一截,尺寸也差。
所以高压连接器多是单腔或两腔模。腔数少,单件成本高,但尺寸稳。这一项在报价时要跟客户讲清楚。
金属嵌件,是另一套问题
高压连接器常带金属嵌件:屏蔽环、接地片、加强板。嵌件在模内,熔体绕它流动,形成熔接痕与应力集中。
LCP 的熔接痕强度不高,绕嵌件的熔接痕是薄弱点。件在振动试验里,断裂往往就从这里起。
处理办法是让熔体从嵌件的一侧进、绕过去,把熔接痕推到非受力区;或者把嵌件做预热,减少熔体接触时的急冷。
嵌件预热在 LCP 上很有效。冷嵌件会让接触面的熔体瞬间冻结,形成一层弱界面;预热到 100℃ 以上,界面强度明显改善。
预热温度不能超过模温太多,否则嵌件周围的料不凝,脱模时拉伤。这一项要按件的实际试。
嵌件的表面处理也影响界面。喷砂或做粗糙度,能让熔体咬得住;镀层太光滑,界面靠的是粘结不是咬合,温度循环一拉就开。
大件的冷却时间按最厚处算。2–3mm 的壁,冷却时间往往是薄壁件的几倍,周期长,产能低,这一项在报价里要单列。
厚壁件的水路设计也要跟着变。冷水路带走的热量有限,厚壁的中心冷不下来,模温的分区要做粗一点,让厚壁区单独控温。
还有模温的上限。LCP 的模温 80–120℃,厚壁件取上限更有利,但太高会粘模。这个上限要按件型试,试出来的值比资料上的区间更准。
厚壁件的验收,还要加一条:切开看中心。X 光能看空洞,切片能看结晶与应力层。两种手段各有用途,不能互相替代。
验证:三组都要做
第一组首件:尺寸、缩凹、切开看空洞。第二组热老化:150℃ 放置后复测尺寸。第三组振动:按客户要求做,看熔接痕处有没有裂纹。
三组里,第二组最容易被省。厚壁件的残余应力,只有热老化才显出来,首件永远合格。
还有一组常被漏:装配后的整件试验。单件的尺寸合格,装成整件后可能因为累积公差插不进,这一项要按整件做。
把件图(含嵌件)、壁厚、腔数、热老化要求发来,我们按厚壁补料与嵌件方案核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记