拉丝
开模时浇口仍处于熔融状态,制品与浇口之间被拉出一根细丝,落在产品表面或模腔里。
对应时序:冷却段没降到位,断料发生在熔体还连着的时候。

TECHNOLOGY PRINCIPLES
不是整条流道升温降温。温度变化只发生在嘴尖与浇口这一段,按一个成型周期切换:充填时升温,保压时维持,冷却段降下来,开模前完成浇口固化断料。
热只加在嘴尖与模具浇口的接触界面,流道中段不额外加热。
嘴尖独立加热与测温,热量集中在浇口附近;分流板与热嘴本体仍由恒温温控箱维持,避免整段流道反复升降温。
所以这套方案不会把整条流道的热惯性拖进来,升温与降温只发生在嘴尖这一小段上,响应才跟得上一个 18 秒的周期。
充填、保压、冷却分段切换温度设定,开模前完成浇口固化断料。下面以 LCP 精密连接器、周期 18 s 的工况为例。
充填
升温到设定
320℃
熔体进入前把嘴尖拉到设定温度,让低粘度材料也能顺利填满。
保压
维持设定
320℃
补缩阶段温度不掉,避免因局部降温造成流动停滞。
冷却
降到凝固点以下
260℃
浇口先于型腔固化,断料点落在嘴尖,不留在产品上。
开模
固化断料
即断
不牺牲周期。开模瞬间浇口已凝固,拉丝与流延没有形成的机会。
三类都出在嘴尖与浇口接触的那一段。温度时序对上之后,它们不是被调机压下去,而是在形成之前就没有条件。
开模时浇口仍处于熔融状态,制品与浇口之间被拉出一根细丝,落在产品表面或模腔里。
对应时序:冷却段没降到位,断料发生在熔体还连着的时候。
浇口温度过高,开模后浇口处熔体失控,出现连续溢料滴料,累积成料头。
对应时序:开模前未完成固化,浇口没有形成封断。
浇口温度不足,熔体在嘴尖通道提前凝固,下一模充填时通道截面变小甚至堵死。
对应时序:充填段升温不够快,薄壁件尤其容易中招。
恒温靠嘴头传热,温度基本恒定,难以同时满足充填与断料;急热急冷在浇口处独立加热与测温,按周期切换。
| 对比项 | 恒温热流道 | 急热急冷 |
|---|---|---|
| 从冷机到可生产 | 24 分钟 | 18 分钟(浇口处先 3 分钟到温) |
| 浇口处温度 | 285℃(低于设定约 35℃) | 320℃(按设定值) |
| 每模温度波动 | ±20℃(268~307) | 按周期在 320℃ 与 260℃ 间切换,开模即断料 |
表中 24 分钟、285℃ 与 ±20℃ 为 LCP 精密连接器、18 s 周期项目的现场实测口径;不同材料、腔数与模具结构会有差异。
恒温的问题不在温控表精度。浇口这一段没有独立热源,温度是「传」过去的,不是「控」出来的。
传热有衰减,所以浇口处实测低于设定约 35℃;同时整段流道一起被加热,每模还有 ±20℃ 的波动。
温度恒定,就意味着充填要的高温与断料要的低温只能取一个。急热急冷把这两个点拆开,靠的正是多一台 AM Smart 单独管浇口。
料温、模温、热流道温度三处分开算。浇口处温度由加热元件功率、浇口段热容与冷却段时长共同决定,不能直接用料温代替。
浇口温度
320℃
冷却段降至 260℃。按材料设定上下两个点:充填与保压走高温,开模前降到凝固点以下。
加热功率
300W / 路
嘴尖独立通道,3 分钟到温;不必带动整块分流板,所以升温不拖周期。
周期时序
18s(示例)
数值为示例工况,实际按材料与模具排位设定;周期越短,越依赖浇口这一段的响应速度。
先按进胶方式和浇口痕迹选系列,再回到本页核对温度时序与参数。
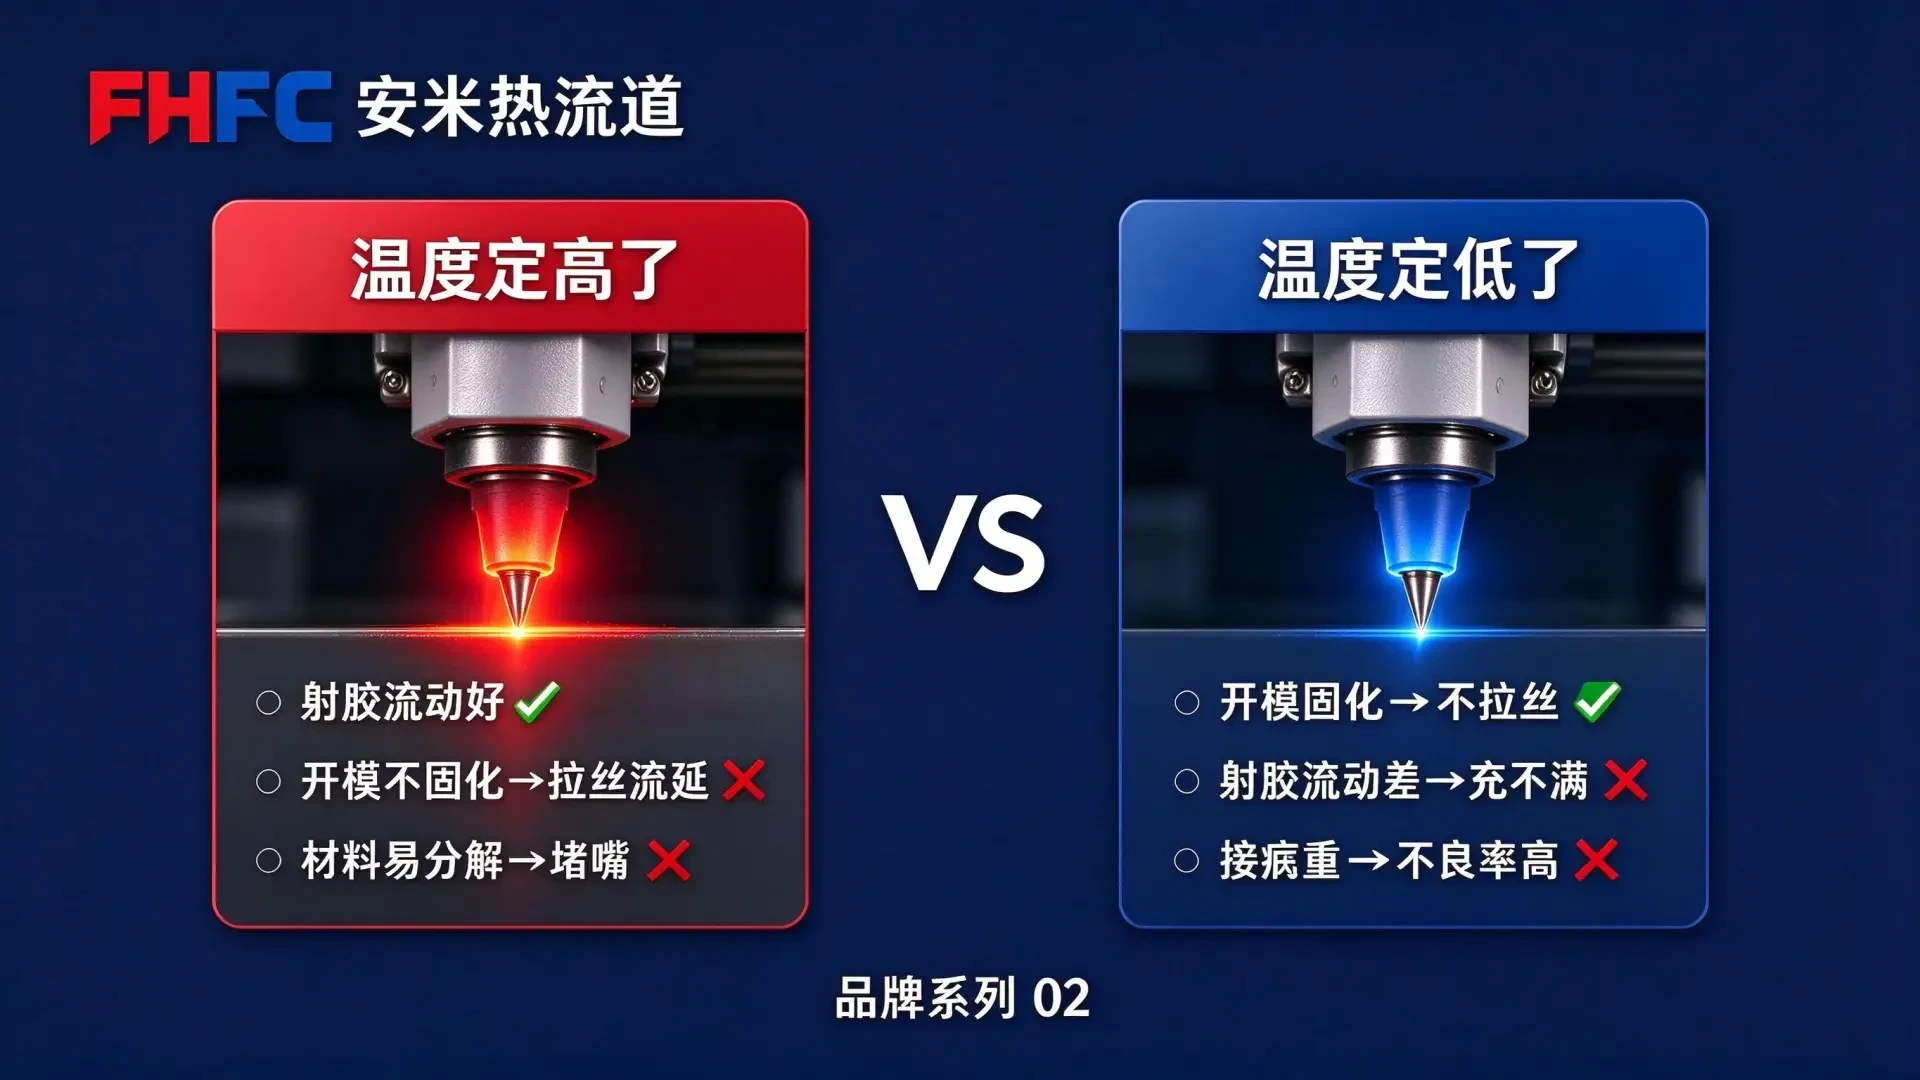
拉丝、流延、积碳堵嘴看似调机问题,根因是恒温结构让浇口在整个周期保持熔融。文章拆解三类不良的形成机制、急热急冷在开模前固化浇口的做法,以及降温和短保压为何治标不治本,并给出按材料与浇口要求判断适用性的方法。
急热急冷的收益不在浇口外观,而在良率、停机、人工与耗材四项生产成本。文章先算恒温方案的隐性成本,再用精密连接器量产案例拆解全周期账,同时列出不适用场景与常见误区,说明采购报价与总成本为何常常背离。
LCP 的浇口问题,常被归因于调机。真正的难点在材料:加工温度高、熔体粘度低、热敏性强,再叠加精密连接器对浇口的高要求。文章拆解四个原因,并说明为什么恒温热流道只能折中,而浇口动态变温改变的是温度时序。
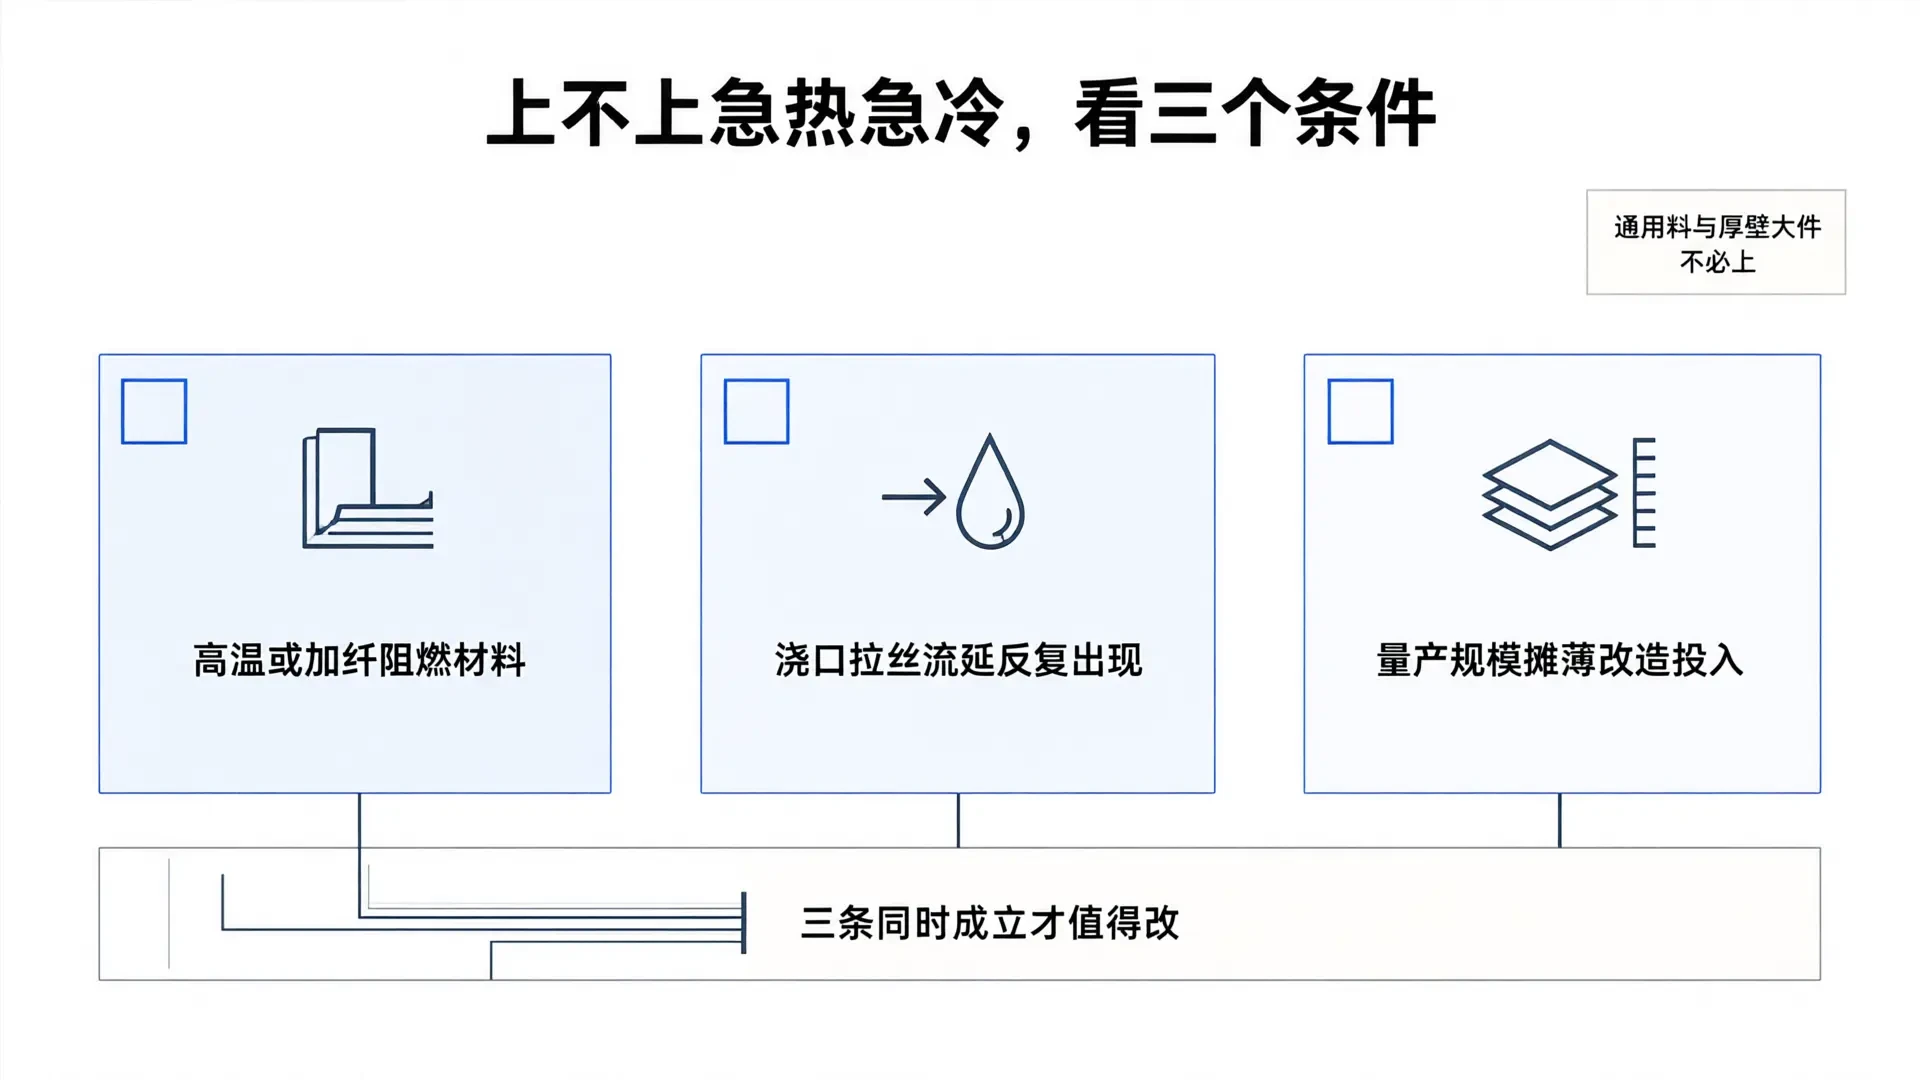
系列收官篇把前四篇的对比落成可对照的选型标准:先看材料耐温与剪切敏感度,再看产品精度与外观要求,最后看批量与成型周期。文章按材料、精度、量产三类场景给出判断表,并指出工厂最常踩的三个选型误区。
NEXT STEP
提供产品、模具与材料信息,工程师按件评估浇口方案,再给方案与报价。