
本文目录
急热急冷热流道相较传统恒温结构存在增量投入,但差价无法用统一数字概括。不同针数、腔数、材料、浇口形式与温控配置都会影响报价,直接给出一个固定比例并不具备参考价值。
是否适合,需要同时核算增量成本与可量化收益。对于使用 LCP、PA6T、PA9T、PPS 等材料,且受拉丝、流延或堵嘴影响的精密连接器项目,这一核算更有实际意义;普通料、小批量项目则未必需要。
增量成本主要花在哪里
成本核算说明
成本核算说明00:30
在相同规格下比较,急热急冷系统的增量成本主要集中在以下三个部分。
其一,浇口段独立加热与冷却组件。浇口区域需要单独的加热元件、冷却通道与快速响应部件,传统恒温结构不具备这部分配置。
其二,独立温控通道。分流板需要维持恒温,浇口段需要动态变温,通常至少需要两路独立控温,温控箱的复杂度随之提高。
其三,控制软件与调试。升温、降温的时机与幅度由控制系统按注塑周期执行,需要相应的控制逻辑、参数配置与现场调试。
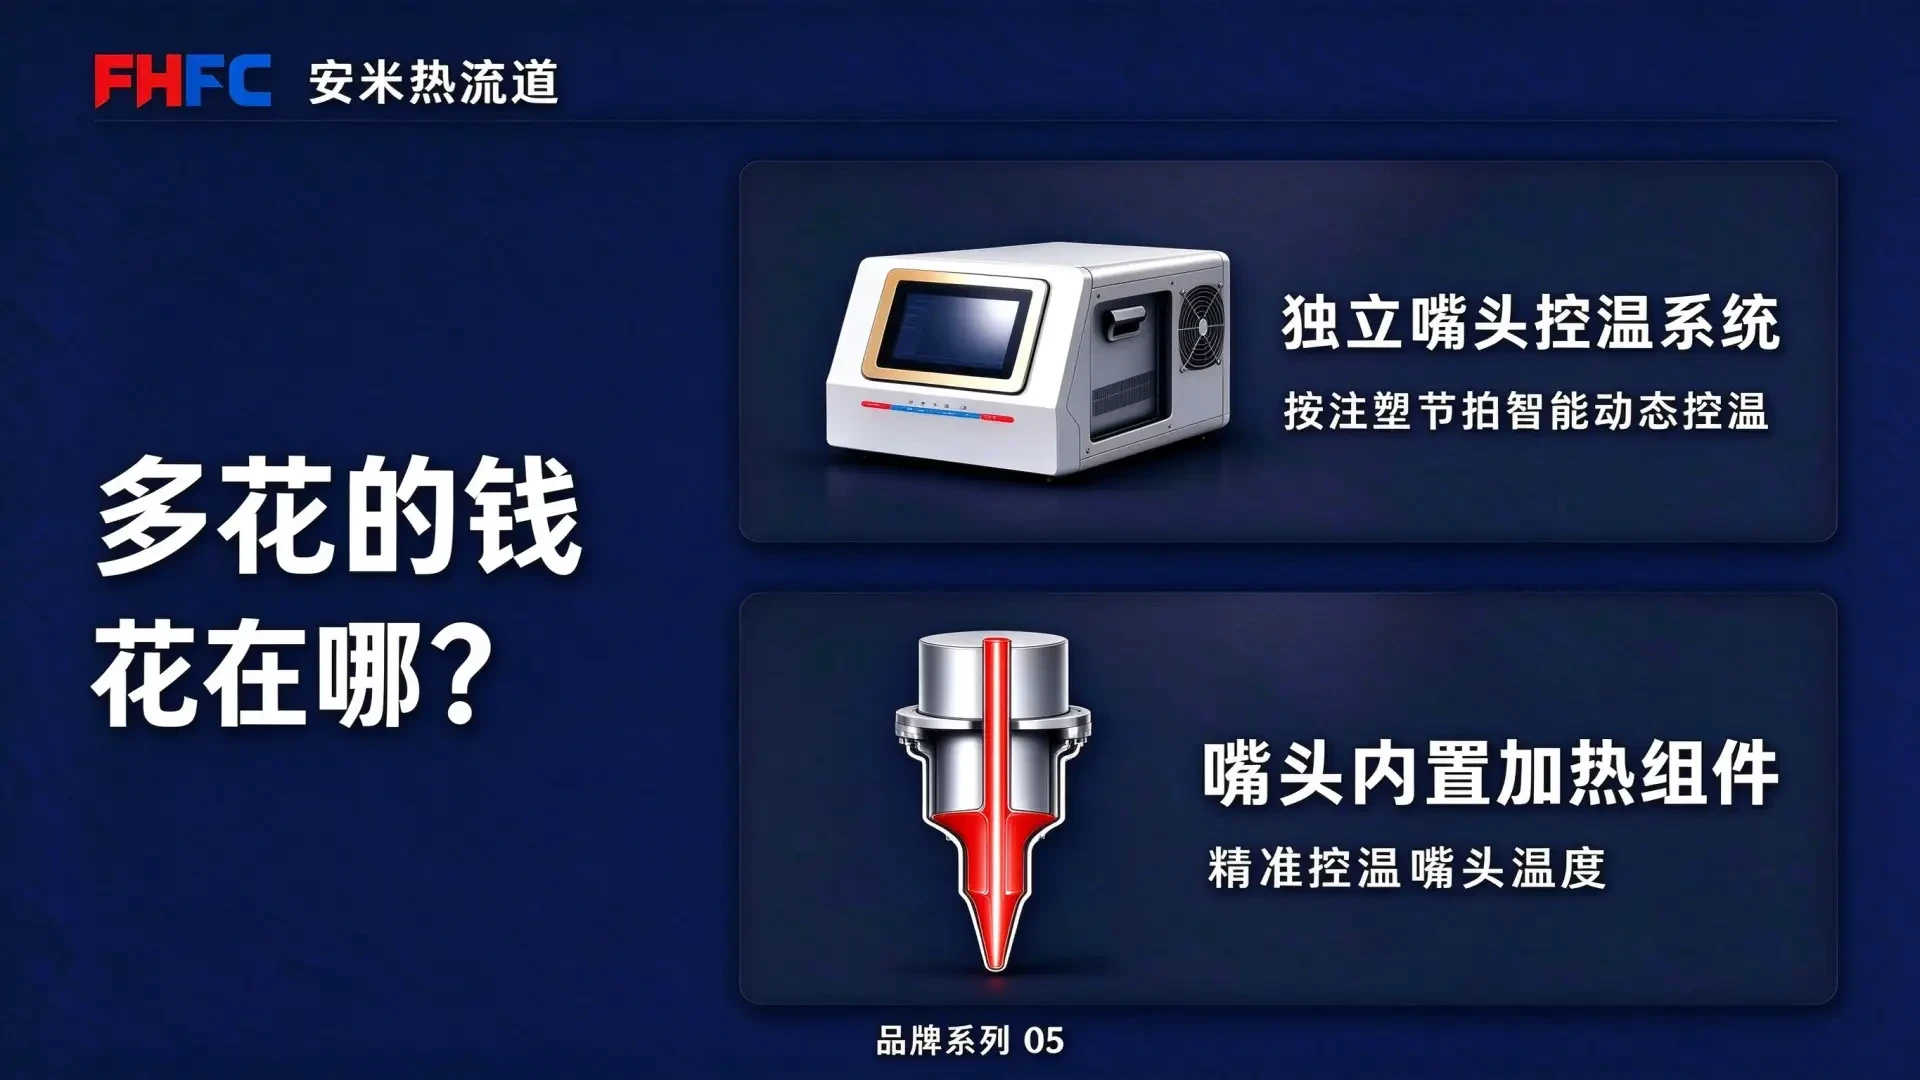
具体差价需按项目核算,至少应提供产品结构、腔数、针数、材料、浇口形式、温控要求与现有模具条件。缺少这些信息时,只能做粗略区间判断,不能作为采购依据。
可量化的收益来自哪里
收益并非必然发生,需要以现有生产数据为基数。通常可从以下四个方面核算。
第一,不良率下降。若拉丝、流延与堵嘴导致的报废减少,收益可按“减少的报废件数 × 单件成本”估算。该数值需要现有不良率、年产量与单件材料及加工成本,不能仅凭经验判断。
第二,人工清理减少。拉丝与流延产生的废品通常需要修剪、清理或分选;若这部分工时下降,可按工时单价与班次数量折算。
第三,停机清嘴减少。堵嘴后的拆机、清嘴、复装与上机验证都会占用机台时间;停机次数与每次停机时长应取自现场记录,而非估算。
第四,调机时间减少。参数反复调整会占用机台与调机人员工时;若阶段控温减少了重复上机验证,可按调机工时与机台停机成本折算。
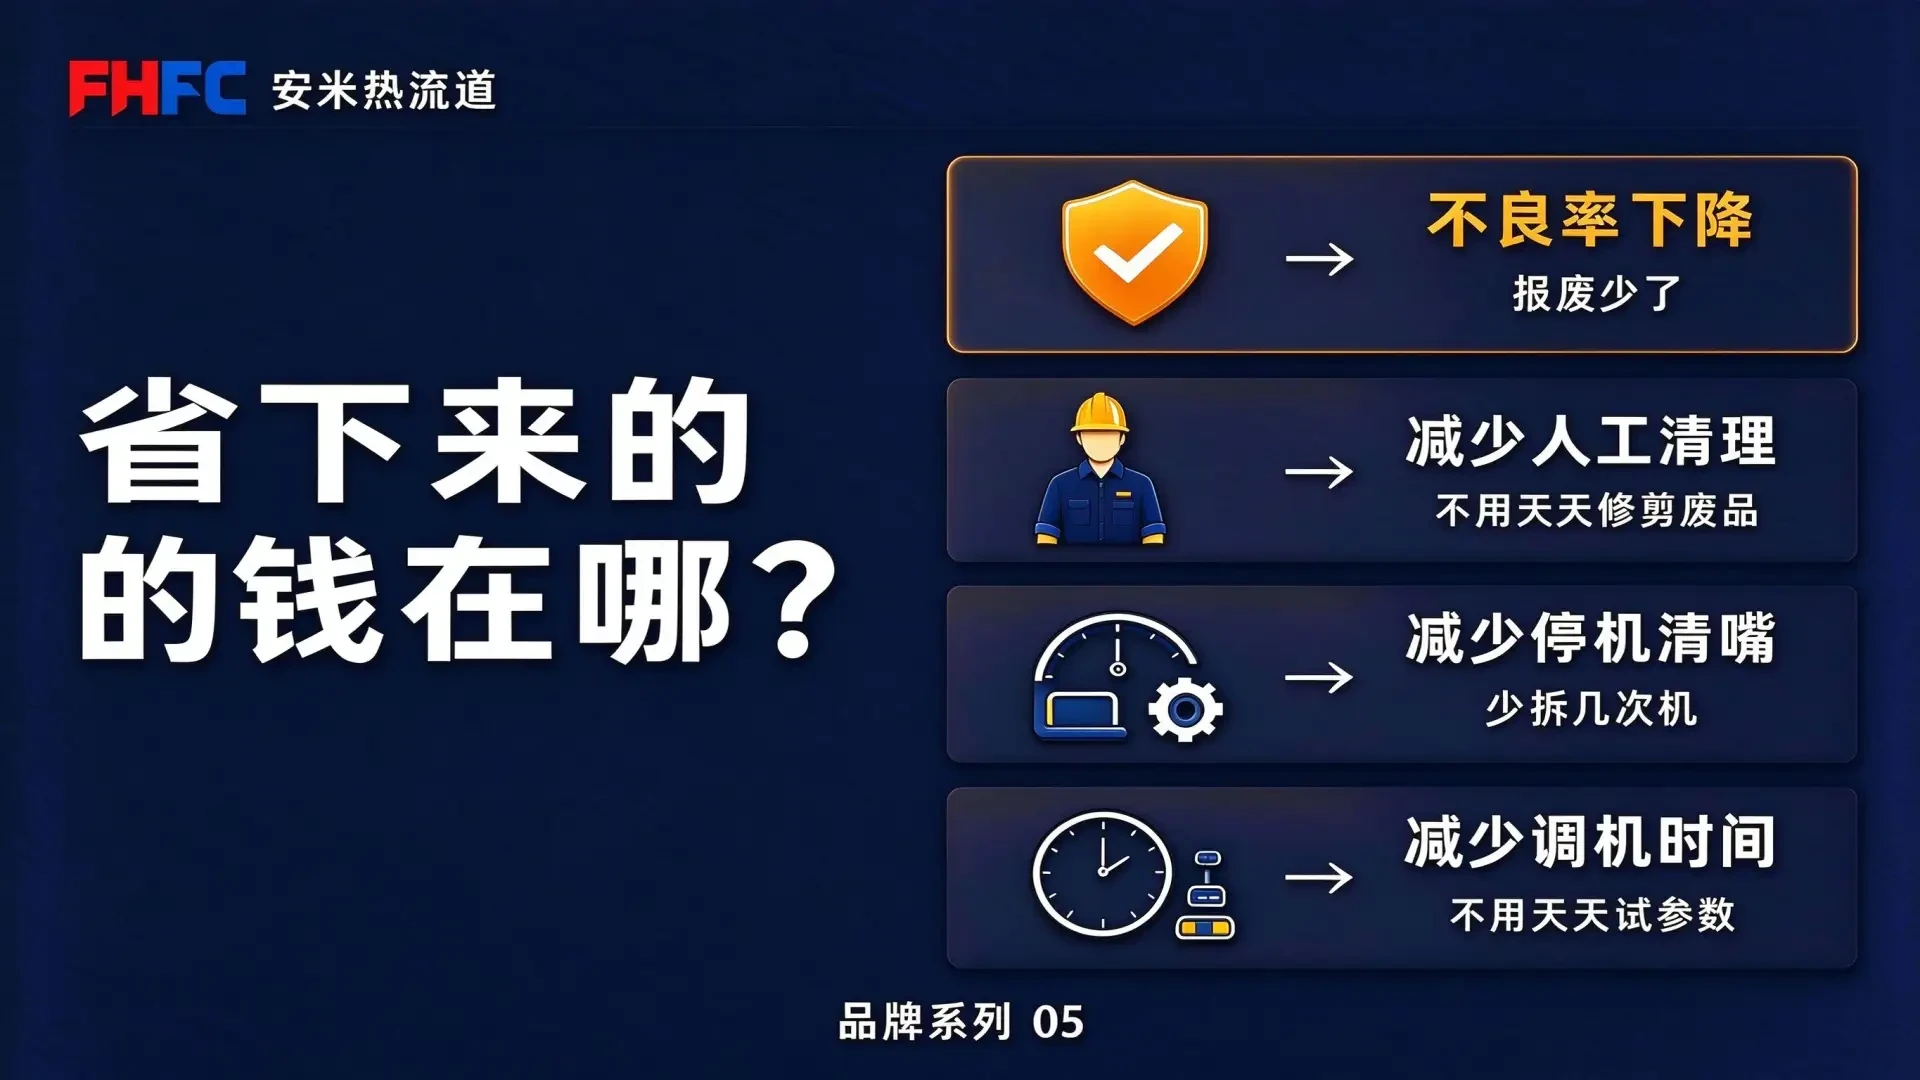
上述收益需要稳定的生产数据支撑。若订单波动较大、批次频繁更换或现场记录不完整,测算结果只能作为区间参考。
哪些项目更具备核算价值
从材料、产品与批量三个维度判断,以下情况更值得进一步核算。
其一,材料为 LCP、PA6T、PA9T、PPS 等高温工程塑料,浇口温度窗口较窄。
其二,产品为精密连接器、微型件或薄壁件,浇口缺陷对良率影响明显。
其三,多腔、连续生产,年产量足以摊薄增量投入。
其四,现有拉丝、流延或堵嘴问题频繁,已产生可见的报废、停机或人工成本。
相对而言,ABS、PP 等普通材料,小批量打样,产品附加值较低,或现有浇口问题不明显的项目,增量投入的回收空间通常有限。以上为判断维度,不构成绝对标准。
投入与收益的核算方法
可将核算简化为三个步骤:增量投入、年收益与回收期。
增量投入包括热流道系统差价、温控与模具改造费用、现场调试费用。年收益包括报废减少、人工清理减少、停机损失减少与调机工时减少。
回收期可按“增量投入 ÷ 年收益”估算。年收益应使用稳定生产条件下的数据,并扣除新增的温控能耗与维护成本;若数据不足,回收期只能作为区间参考,不宜作为唯一决策依据。
结语
急热急冷热流道并非所有项目的必要配置。对普通材料与小批量生产,传统恒温结构通常可以满足要求;对高温材料、多腔精密连接器且浇口缺陷持续影响良率的项目,增量投入才具备核算基础。
判断时应以现有不良率、停机记录、人工工时与年产量为依据,结合具体报价计算回收期,而不是仅比较热流道本身的采购价格。
如需核算,可提供产品结构、材料牌号、腔数、针数、现有不良率与年产量,技术团队会据此给出配置建议与报价范围。
按材料与缺陷匹配

扫码登记