
本文目录
变温不是越先进越好。它增加成本、增加调试、增加维护。用错了,是负担。
判断的依据只有一条:浇口的状态会不会影响件。
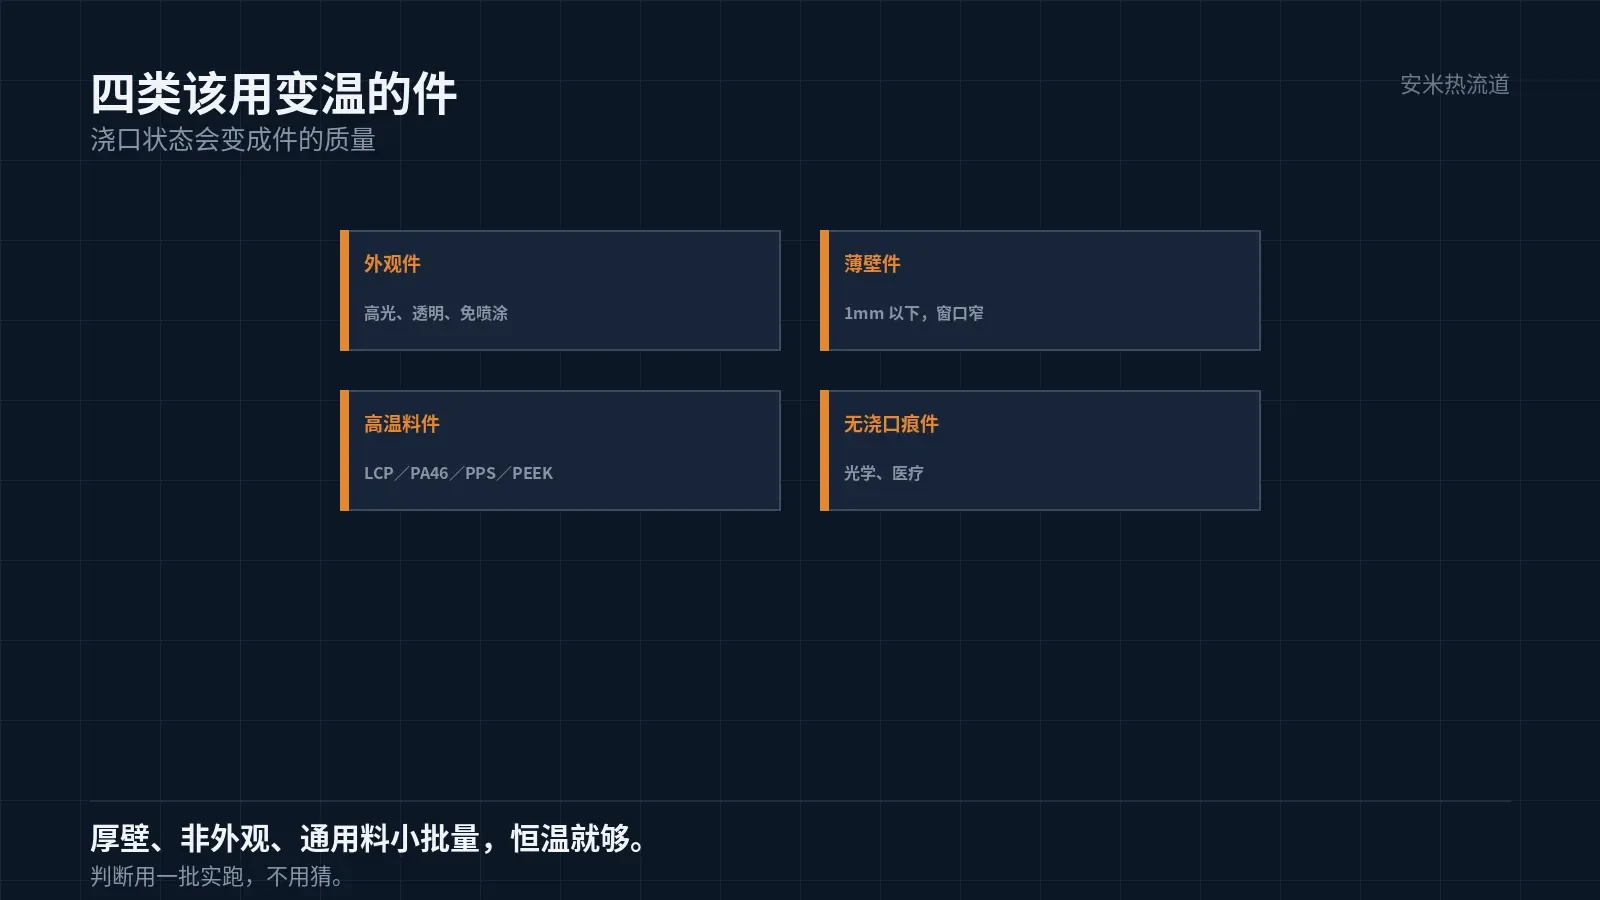
三类该用变温的件
第一类是外观件。高光、透明、免喷涂的件,浇口处的痕迹会被放大。拉丝、流延、浇口痕,都是外观缺陷。
第二类是薄壁件。壁厚 1mm 以下,充填窗口窄,浇口的温度必须「该热时热、该冷时冷」,否则不是短射就是飞边。
第三类是高温料件。LCP、PA46、PPS、PEEK 的窗口窄,靠恒温方案的余量去凑,稳定性差。
三类之外还有一类特殊情况:需要「无浇口痕」的件,比如光学件、医疗件。
这四类的共同点,是浇口状态直接变成件的质量。这就是判断依据。
三类恒温就够的件
第一类是厚壁结构件。壁厚 3mm 以上,充填容易,浇口痕不敏感。
第二类是非外观件。内部的支架、垫块、支撑,外观不影响使用。
第三类是通用材料的小批量件。PP、ABS、PE 的窗口宽,恒温方案的余量足够。
这三类用变温,收益有限,成本却实打实增加。所以先判断「是不是真的需要」。
判断的方法很直接:拿现用的恒温方案跑一批,看浇口处有没有稳定的缺陷。没有,就不用换。
这一条还有反过来的用法:已经在用变温的件,如果浇口处长期没有缺陷,可以考虑降级到恒温降本。
降级的前提是「降了之后缺陷不出」。要跑小批量验证,不能直接切。
所以「要不要变温」不是一次性的判断,是随件形、材料、批量变化而重新评估的判断。
批量变化也会影响判断。小批量的件,调试成本摊不开;量上去了,变温的收益才明显。
还有一种情况是「偶发缺陷」。一百模出两个,这种最难判断该不该换方案。
偶发的判断要看分布:缺陷是不是集中在某些模次、某些模腔、某些时段。集中,说明有系统性原因。
成本怎么算
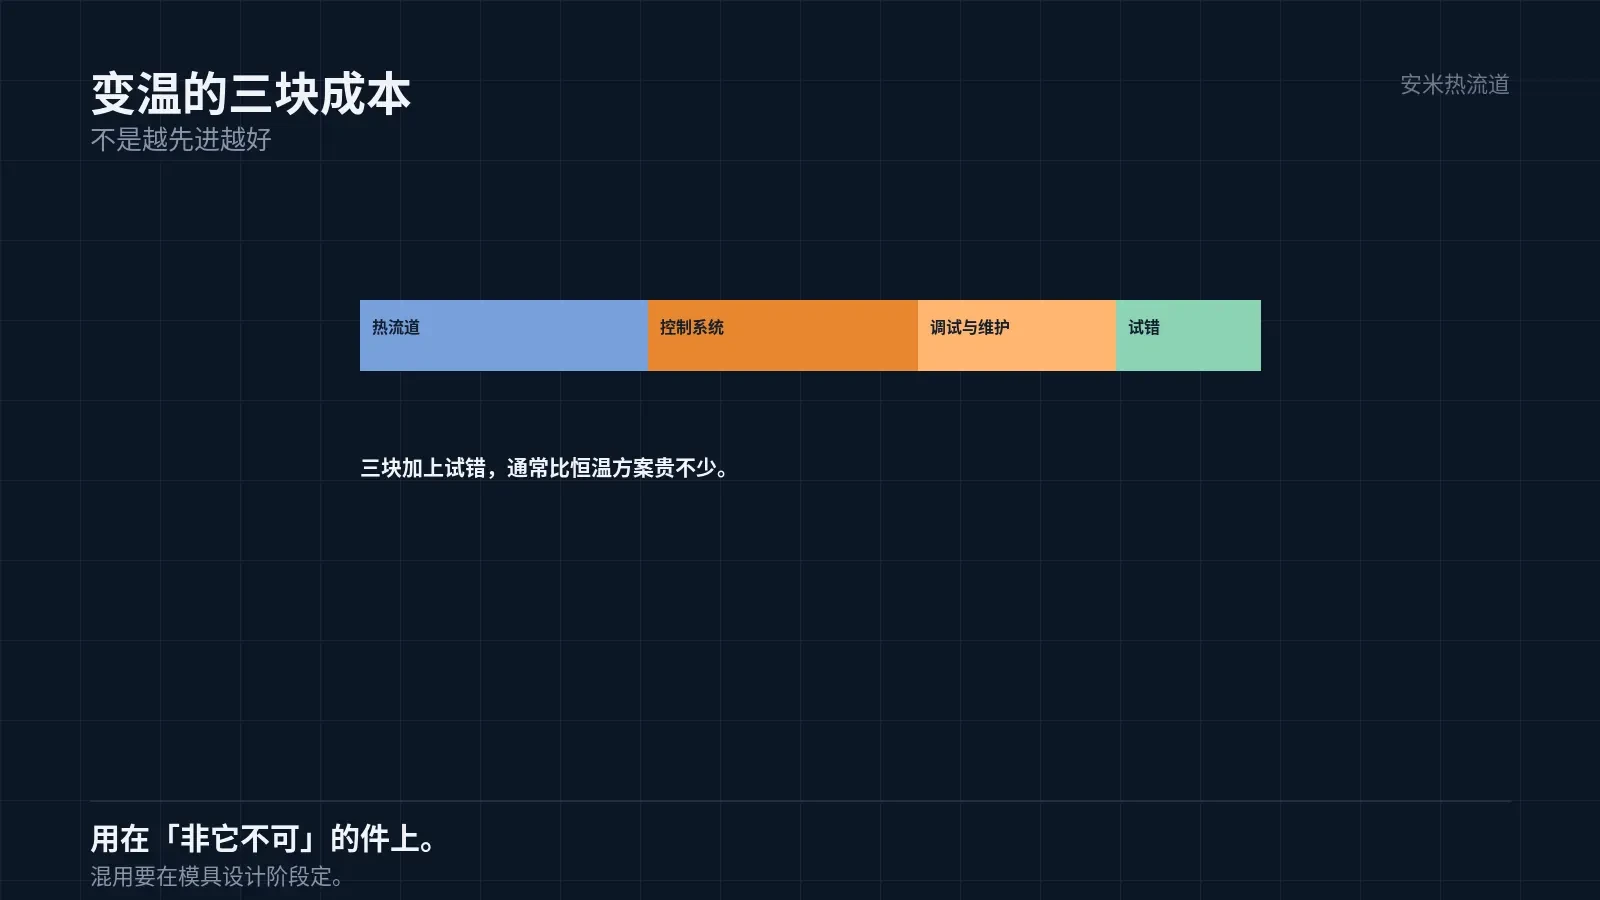
变温的成本有三块:热流道本身的成本、控制系统的成本、调试与维护的成本。
还有一块是「试错成本」。变温方案要按件形调,前几批的良率通常不高,这部分要算进项目预算。
试错的时长取决于模具与热流道的配合度。配合好,一两轮就稳;配合差,反复改浇口套。
所以选供应商时,能不能提供「调试支持」比「价格便宜几千块」更重要。变温系统的价值在调好之后。
热流道本身贵在结构与加工精度:紧凑、贴浇口、热惯性小,这些都要加工精度支撑。
控制系统贵在测点与控制算法:多路独立控温、快速响应、防过冲,这些不是普通温控箱能做的。
调试与维护贵在「人」:变温的参数不是一套通用值,要按材料与件形调,调好之后还要维护。
三块加起来,通常比恒温方案贵不少。所以要用在「非它不可」的件上。
混用的场合
一副模具里,不是所有浇口都需要变温。有些件的浇口在外观不敏感的位置。
这种场合可以混用:关键浇口用变温,其他用恒温。控制上分区,成本可以压下来。
混用的难点在模具:两套系统的结构、水路、控制要在一个模架里排布,空间往往不够。
所以混用要在模具设计阶段就定。做完了再改,模架要重开。
混用的另一条难点是控制:两套温度曲线要在一个控制器里跑,时序不能互相干扰。
干扰的表现是「一变温,另一路就跟着波动」。电源容量与测点布置都要留够余量。
这一条在实际项目里经常踩:先按恒温做,后来发现要变温,模具推翻重来。
与产品的对应
安米只做急热急冷这一类,产品是 SD、TP、VG、PVG 四款。恒温热流道我们不做。
SD 是开放式的直通嘴,TP 是尖点式,VG 与 PVG 是针阀式。四款对应不同的浇口形式与件形。
选哪一款,取决于浇口形式、件的外观要求、模腔间距。这一层要按模具核。
浇口的可用性也有口径:PA4T/PA6T/PA9T/PA10T/PA46/PPS 只推荐 SD;LCP 与 PEEK 可用 SD/VG/PVG,TP 不行;PEI 四款都可以。
把件的要求、材料、模腔数量、浇口形式发来,我们按结构与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记