
本文目录
变温这两个字容易说,做起来难的是「快」。慢了半秒,浇口的状态就过去了。
快不快,取决于两个物理量:热惯性、热平衡。
热惯性是什么
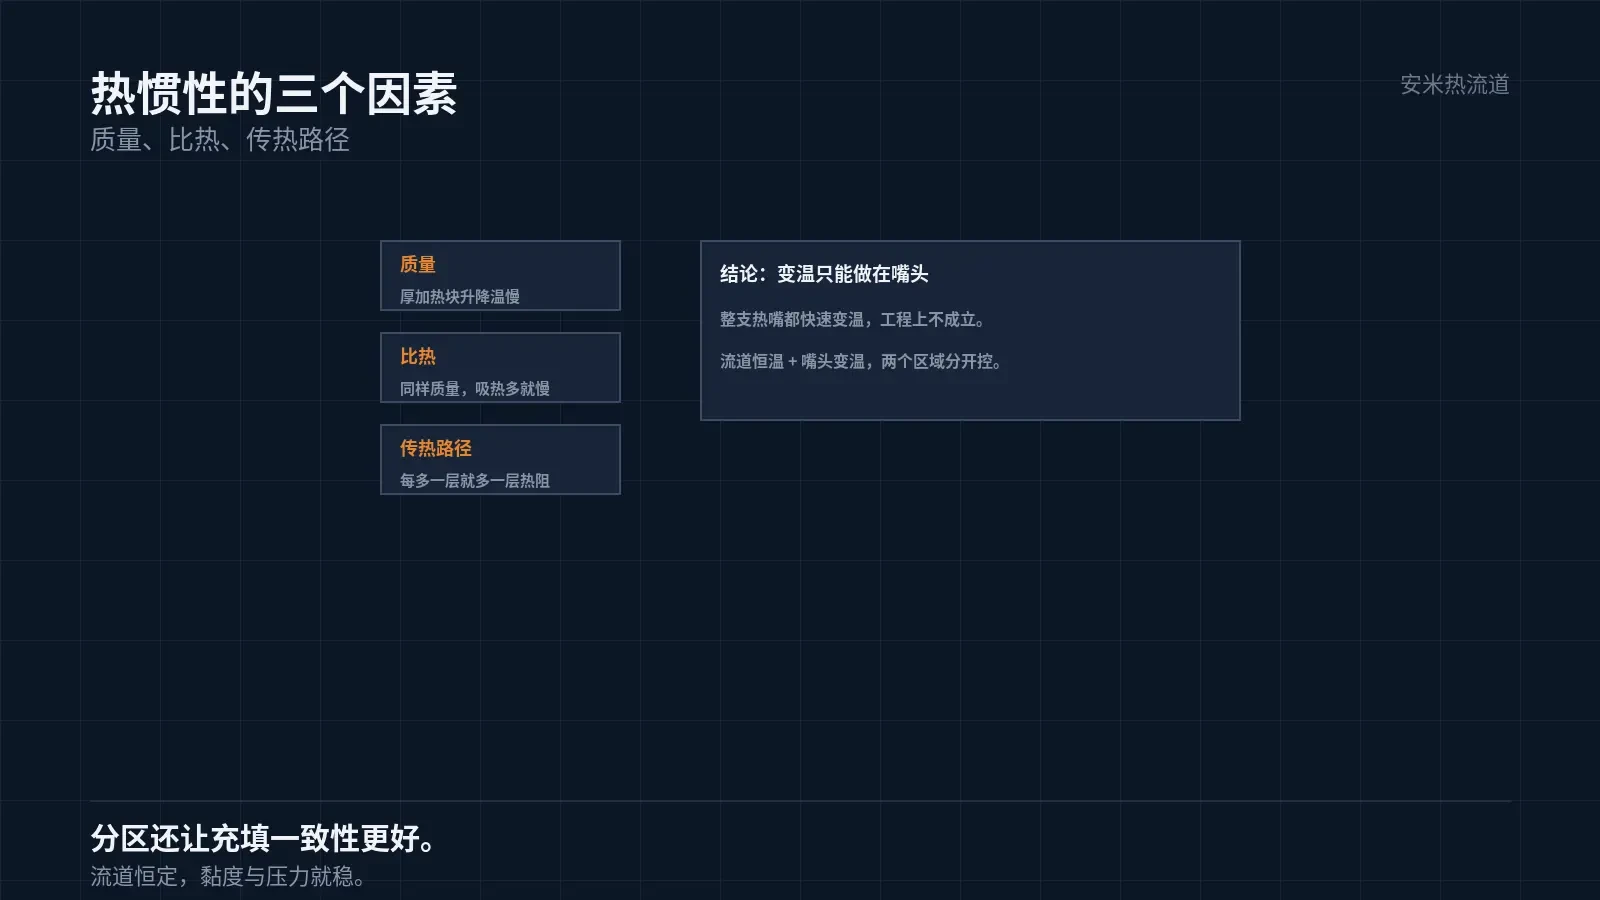
热惯性是「加热体升温降温的快慢」。它由质量、比热、导热路径三个因素决定。
质量大,升降温就慢。一个厚实的加热块,从 200℃ 升到 300℃ 要几十秒;一个薄的加热片,几秒就够。
所以急热急冷的热嘴,加热体的质量要小,而且要尽量贴近浇口。
贴近是关键。热量从加热体传到浇口,中间每多一层材料,就多一层热阻,响应就慢一拍。
这就是为什么变温位置在浇口附近、最接近嘴头的地方:不是设计偏好,是物理约束。
这个约束还解释了为什么「把整支热嘴都做成快速变温」在工程上不成立。质量上去了,响应就下不来。
所以市面上的方案,多是「嘴头局部快速变温 + 流道恒温」。两个区域分开控,各自做各自的事。
这个分区还有一个好处:流道恒定,熔体的黏度与压力稳定,充填的一致性反而更好。
热平衡是什么
热平衡是「加热进去的热量,与散出去的热量相等」。达到平衡,温度才稳定。
急热急冷的热嘴,冷却阶段的热量是被模具带走的。模具的温度、冷却水的流量、接触面积,决定散热速度。
所以「能降多快」不只取决于热嘴,还取决于模具。模具的冷却不足,热嘴再快也降不下来。
这一条最容易被忽略:买了快速变温的热嘴,模具的水路没跟上,效果打对折。
模具的水路设计,要看浇口附近的冷却是否独立。跟型腔共用一路,浇口的冷却就被型腔的需求绑住了。
独立的一路,才能按浇口的需要调流量与温度。这一条在模具设计阶段就要留出来,做完了改不了。
所以变温系统的项目,热流道与模具要一起做。分开招标,最后往往互相不匹配。
反过来,模具冷却过强,加热阶段的补热跟不上,浇口温度上不去,充填出问题。
两个时间常数
加热有一个时间常数,冷却有一个时间常数。两个都要小,变温才「跟得上周期」。
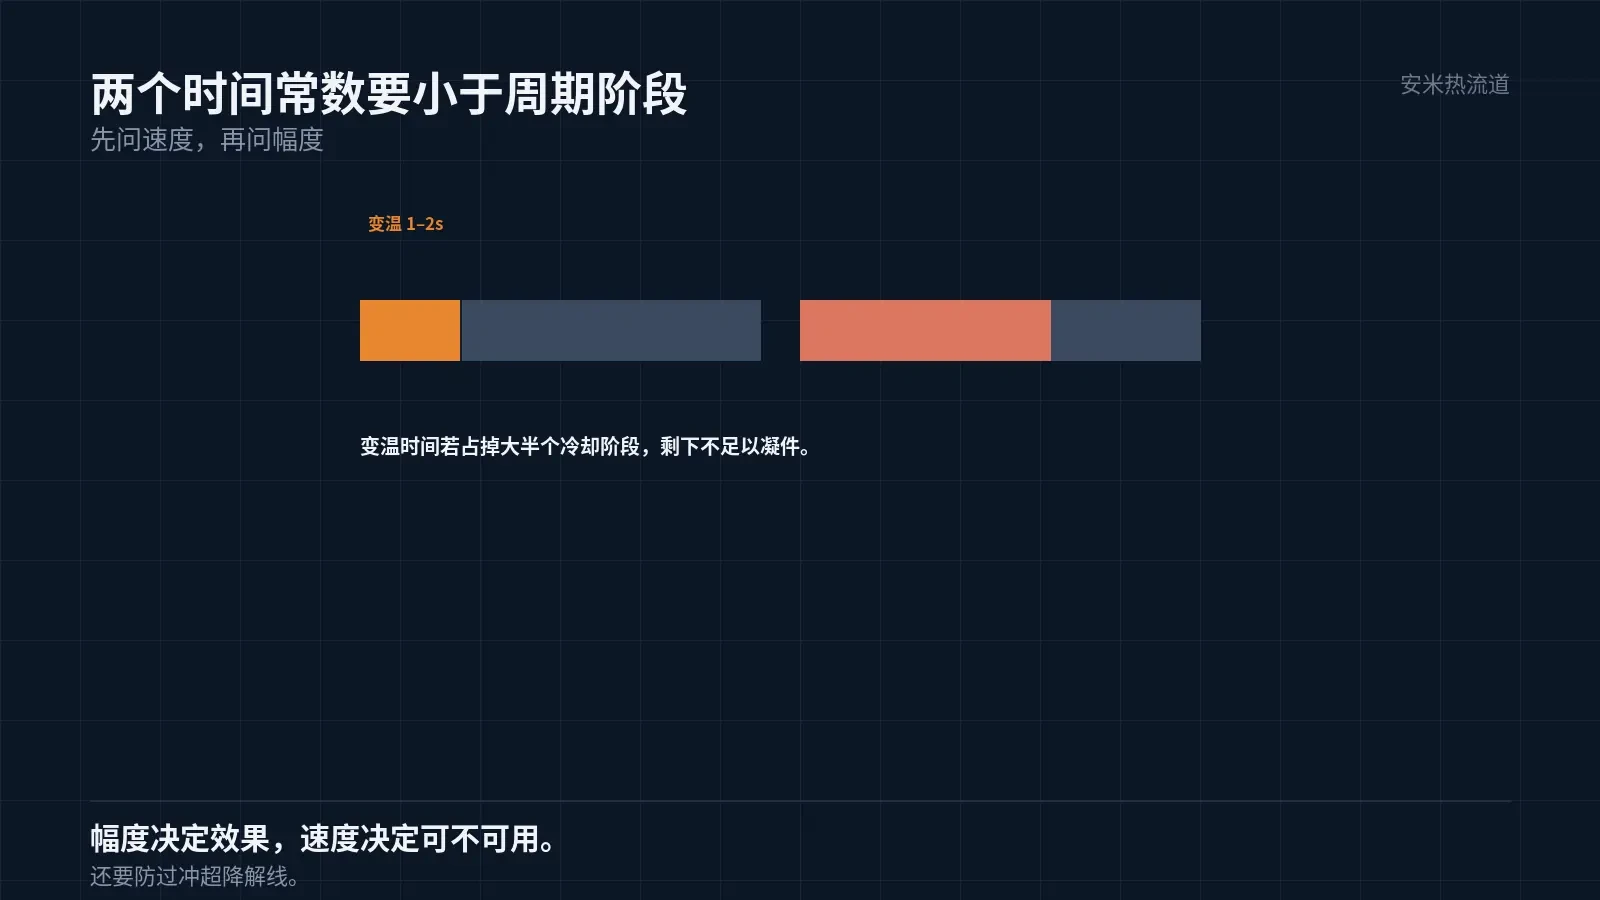
判断的标准是:变温的时间要明显小于成型周期里的对应阶段。周期 20 秒,冷却阶段 8 秒,变温就要在 1–2 秒内完成。
如果变温要 5 秒,那它占掉了大半个冷却阶段,剩下的时间不足以让件凝固。这时变温就成了负担。
所以选方案时要问的第一个问题不是「能变多少度」,是「变一次要多久」。
第二个问题才是「能变多少度」。幅度决定效果,速度决定可不可用。
幅度要够,才看得出效果。温差太小,浇口的状态变化不明显,等于没有变温。
但幅度大了,热应力也大。反复的热冲击会让加热体与嘴尖的寿命下降,这是要权衡的。
经验的做法是按材料定幅度:低温材料小一点,高温材料大一点。具体值要按热平衡算,不能给通用值。
还有一条是「一致性」:连续 10 个周期的温度曲线要能叠上。叠不上,说明系统不稳定,谈幅度没有意义。
曲线能叠上,还要能重复到下一周、下一批料。稳定性是长周期的,不是一次调机的。
控制的精度
快速变温对控制的要求高。测温点的位置、响应速度、控制算法的滞后补偿,都会影响实际曲线。
测温点要贴近浇口。测在加热体上,读到的是加热体的温度,不是浇口的温度,两者差一截。
控制上要处理滞后。加热器的响应有延迟,控制器如果按延迟前的温度调,会过冲。
过冲的后果是浇口温度超过材料的降解线。PA46 超过 320℃ 就降解,过冲 10℃ 就出问题。
所以急热急冷的系统,控制部分的成本占比不低。这一块不能省。
与材料匹配
不同材料对变温速度的要求不一样。LCP 凝固极快,变温要更快;PA46 窗口窄,变温要更准。
PPS 的黏度对温度不敏感(长时间滞留黏度也不大幅增加),变温的收益比 LCP 小,但对表面质量仍有帮助。
PEEK 的熔点 343℃,模温 170–200℃,热平衡的计算与低温材料完全不同。
所以「同一套系统能不能打所有材料」,答案通常是不能。系统要按材料与件形配。
把材料、周期、模温、浇口形式发来,我们按热平衡算一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记