
本文目录
两个名字听起来像两种产品,其实差的是一个动作:浇口的温度在成型周期里变不变。
这一个动作,决定了后面所有的结构、控制与适用材料。
先说共同的部分
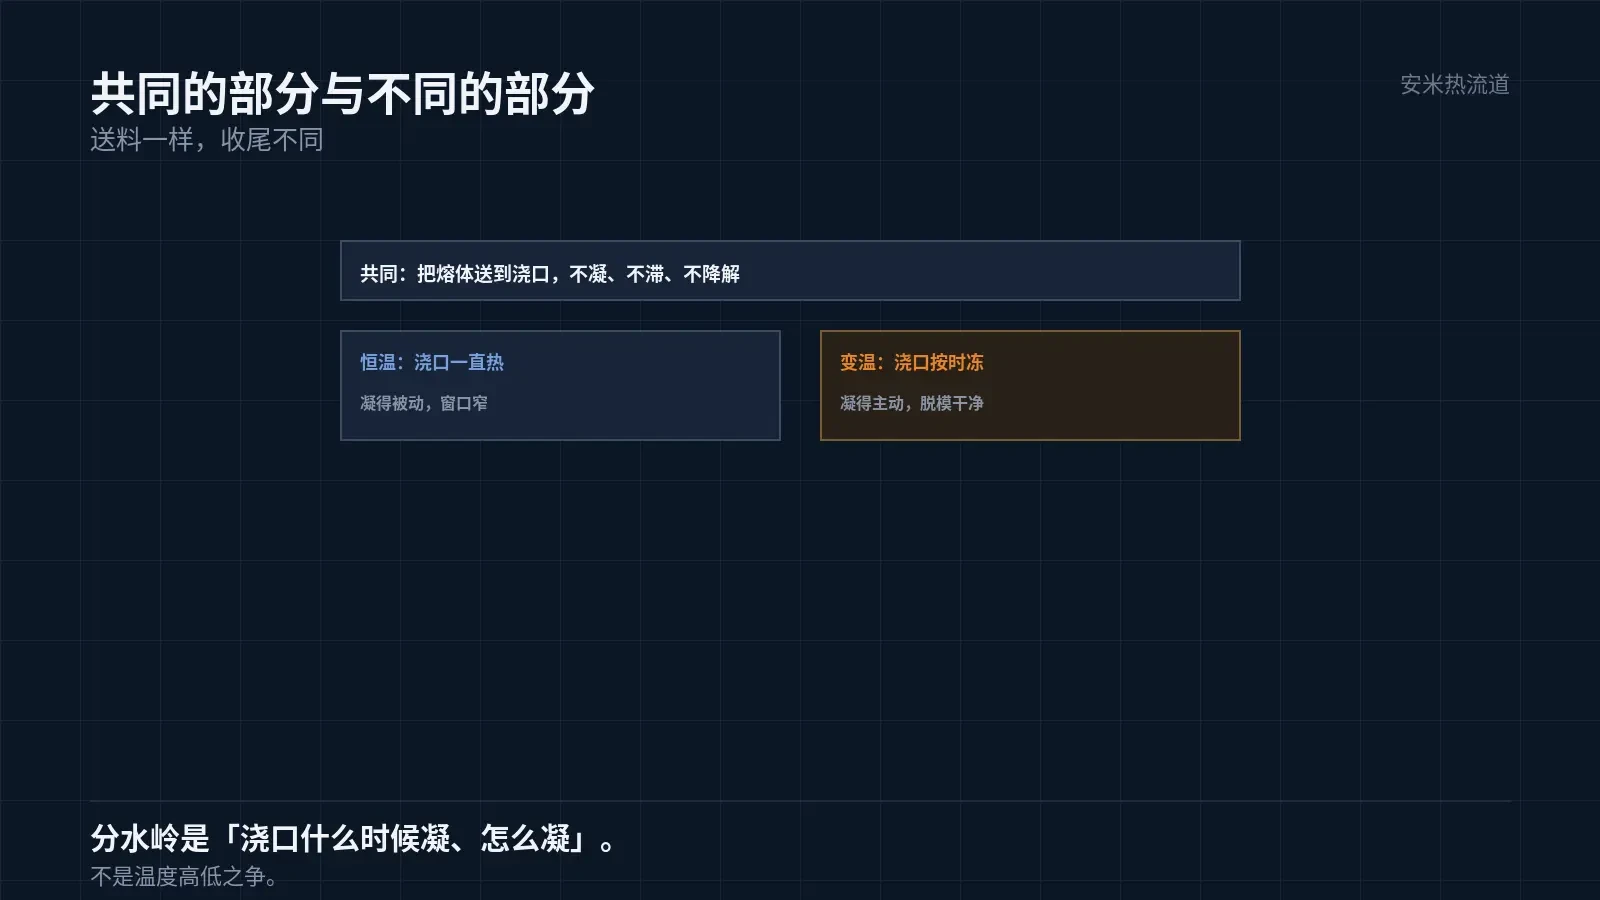
两种热流道都要做同一件事:把熔体从注塑机的喷嘴,送到模具的浇口,中途不凝固。
所以两者都有热嘴、有流道、有加热、有温控。这一部分的结构与材料,思路是一样的。
区别不在「送料」,在「送到之后怎么收尾」。这是理解两者的起点。
送料阶段,两者都要求温度稳定、流道通畅、没有滞料死角。这一层如果做不好,谈变温没有意义。
所以评价一套热流道,先看送料,再看浇口。很多现场问题出在第一步,不在第二步。
送料能力有三个指标:压力损失、温度均匀性、换色清得干净。三个都要看,只看温度是不够的。
压力损失的测量方法是测进料口与嘴尖的压差。压差大,薄壁件充不满,机台要开更高的压力。
恒温的逻辑
恒温热流道的意思是:从第一模到最后一模,热嘴的温度基本不变,浇口也一直处于「熔体可以流动」的状态。
这个逻辑简单、稳定、成本低。多数通用塑料(PP、ABS、PC/ABS)用它就够。
代价是:浇口始终是热的。熔体在浇口处一直处于可流动状态,什么时候停,什么时候就在那里凝。
凝的过程不受控。停的时间、模温、料温,三个变量一起决定浇口冻成什么样。
所以恒温热流道的问题,往往不是「不能用」,是「窗口窄、看运气」。
窗口窄的意思是:调机时能调好,但换个模次、换批料、天气变了,又要重调。
这种「能跑但不好守」的状态,在批量生产里是隐形成本。它不在报价里,在良率与调机工时里。
急热急冷的逻辑
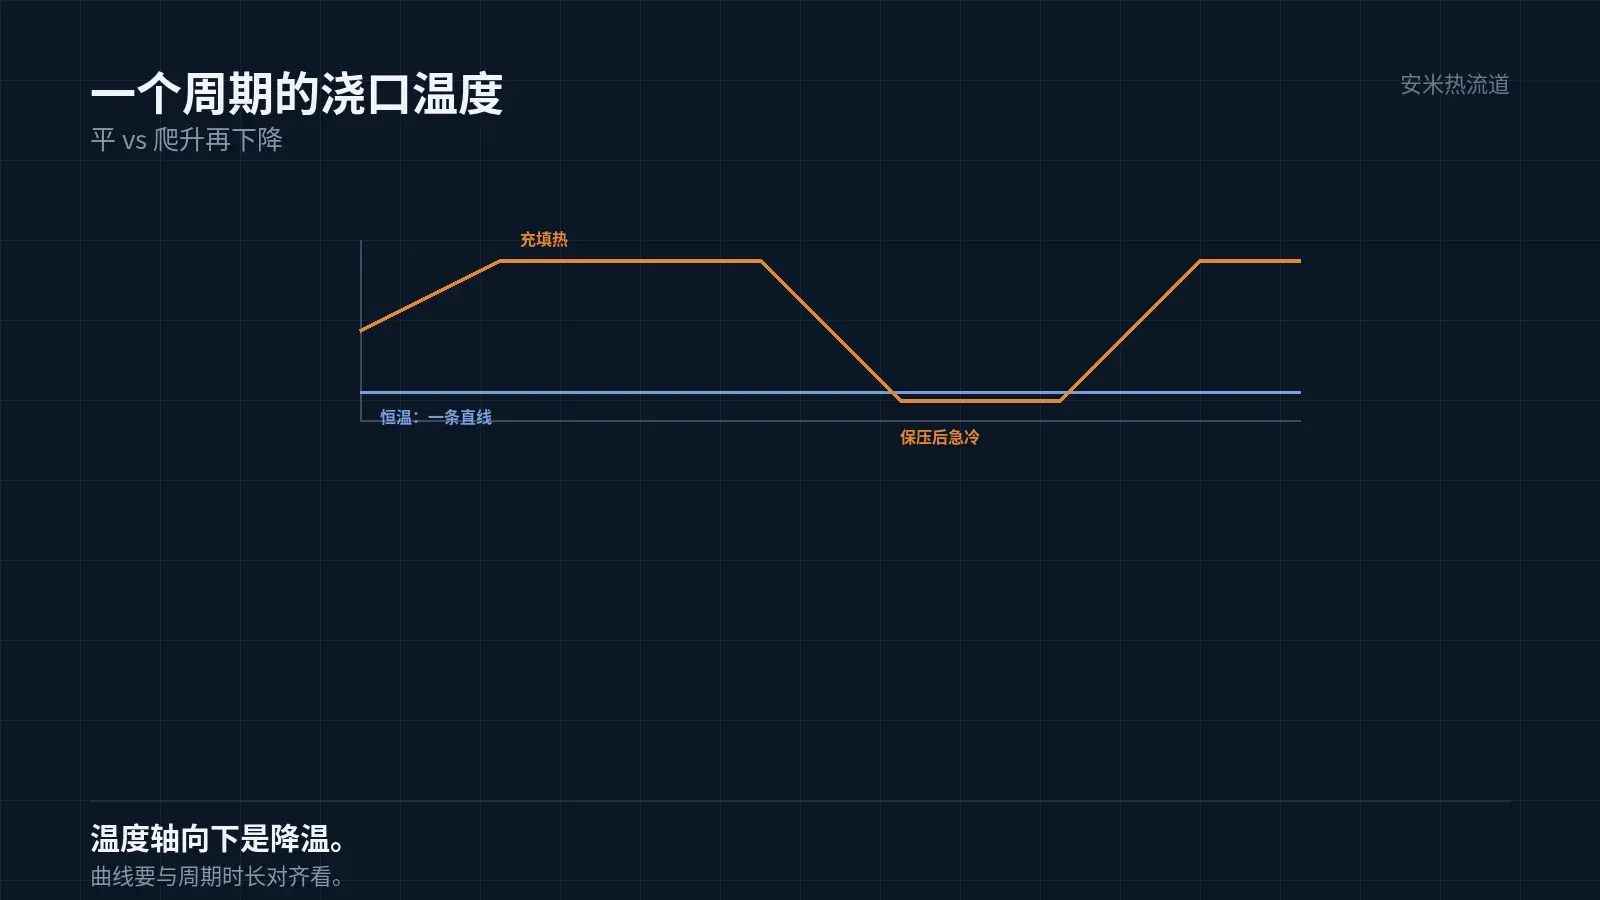
急热急冷的意思是:充填时浇口热,让熔体流得进去;保压结束、冷却开始时,浇口迅速降温,把浇口冻住。
冻住之后,保压压力传不到模腔,浇口处的应力就小,脱模时不容易拉断或者拉丝。
开模取件后,浇口再迅速升温,准备下一模。一个周期里,浇口走了「热—冷—热」一圈。
这个动作的关键不是「能变」,是「变得够快」。变慢了,等于没变,还是恒温。
所以「急」与「急冷」这两个字,讲的是响应速度,不是温度高低。
响应速度的量化,是「从设定值到这个温度要多久」。这个时间必须明显短于对应阶段的时长。
有人把「温差大」当成急热急冷,那是错的。温差大而慢,等于把恒温的窗口挪了个位置,缺陷照旧。
差在哪一步:凝
两种方案的分水岭,是「浇口什么时候凝、怎么凝」。
恒温方案里,浇口凝的过程是被动的:靠模温带走热量,靠时间。凝的位置、凝的形态,都不完全可控。
急热急冷方案里,浇口凝是主动的:在保压结束的那一刻,用冷却把浇口强制冻住。
主动冻结带来三个直接好处:浇口处的残余应力小、脱模干净、循环时间可控。
这也解释了为什么拉丝、流延这类缺陷,在急热急冷方案上明显少:它们在浇口「半凝不凝」的状态下最容易发生。
结构上的差别
恒温的热嘴,加热区可以做得比较长、比较均匀,因为不需要快速变温。
急热急冷的热嘴,加热与冷却都要「贴着浇口」,热惯性要小。加热区做长了,变温就慢。
所以急热急冷的热嘴,结构上更紧凑,嘴头附近是设计的重心。变温位置就在浇口附近、最接近嘴头的地方。
嘴头外径 Ø14mm,这个尺寸决定了它能装进多小的模腔间距;相邻两热嘴最小中心距 15mm。
结构紧凑的代价是:加工精度要求高,维修空间小,对模具的配合精度要求也高。
适用与选型
通用塑料、外观要求不高、批量不大的件,恒温热流道够用,成本也低。
薄壁、外观件、高光件、透明件、高温料(LCP、PA46、PPS、PEEK),以及要求「无拉丝无流延」的场合,急热急冷是更稳的选择。
判断的标准不是材料贵不贵,是「浇口的状态会不会影响件的外观与尺寸」。会影响,就该考虑变温。
选型还要看模具:模腔数量、中心距、浇口形式(点浇口、直浇口、侧浇口)。这些决定了能装什么样的热嘴。
把材料、壁厚、外观要求、模腔数量与中心距发来,我们按结构与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记