
本文目录
拉丝、流延是热流道最常被投诉的两个缺陷。它们的根都在一个地方:浇口温度偏高。
偏高不是「设定错了」,是「结构决定了它降不下来」。
先看现象
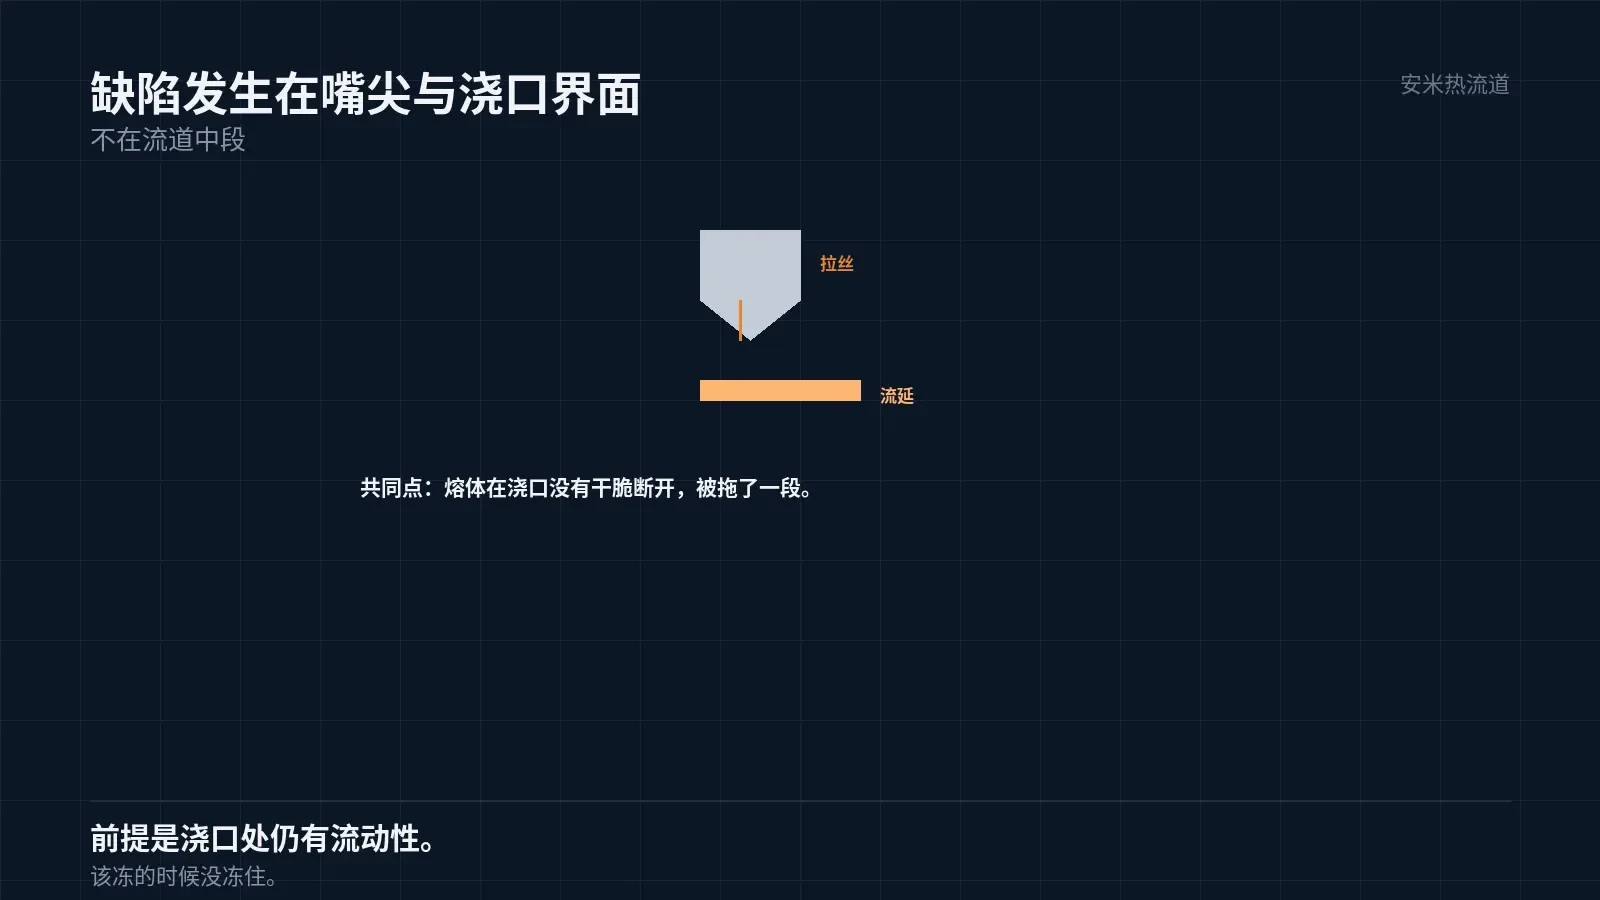
拉丝是脱模时浇口拉出一根细丝,粘在件上或者挂在嘴尖。细丝冷却后变硬,成为外观缺陷。
流延是浇口流出薄薄一层膜,糊在件表面或者浇口附近。膜的厚度几十微米,边缘不规则。
两者的共同点是:熔体在浇口处没有干脆地断开,而是被「拖着走」了一段。
拖着走的前提,是浇口处的熔体还有流动性。有流动性,就拉得动。
所以两个缺陷的根都是同一个:浇口该冻的时候没冻住。
为什么恒温降不下来
恒温热流道的设计目标,是让熔体一路不凝。所以它的加热是持续的,浇口也在被加热的范围内。
保压结束、进入冷却,注塑机不再补料,但热嘴的加热还在。浇口处的熔体继续被加热,流动性恢复。
这时候开模,浇口处的熔体被拉出一段,就是拉丝;被挤出一层,就是流延。
所以问题的本质不是「温度设高了」,是「冷却阶段浇口仍被加热」这个结构事实。
这一条在现场被反复验证:同一副模,把热嘴的加热区缩短、把嘴尖与浇口套的接触面降温,拉丝会明显减轻。
但缩短加热区会带来新的问题:流道末端可能凝。所以在恒温的结构上做局部改造,往往是拆东墙补西墙。
真正的解法是让「浇口的温度」与「流道的温度」分开控制。分开之后,流道保持不凝,浇口按时冻结。
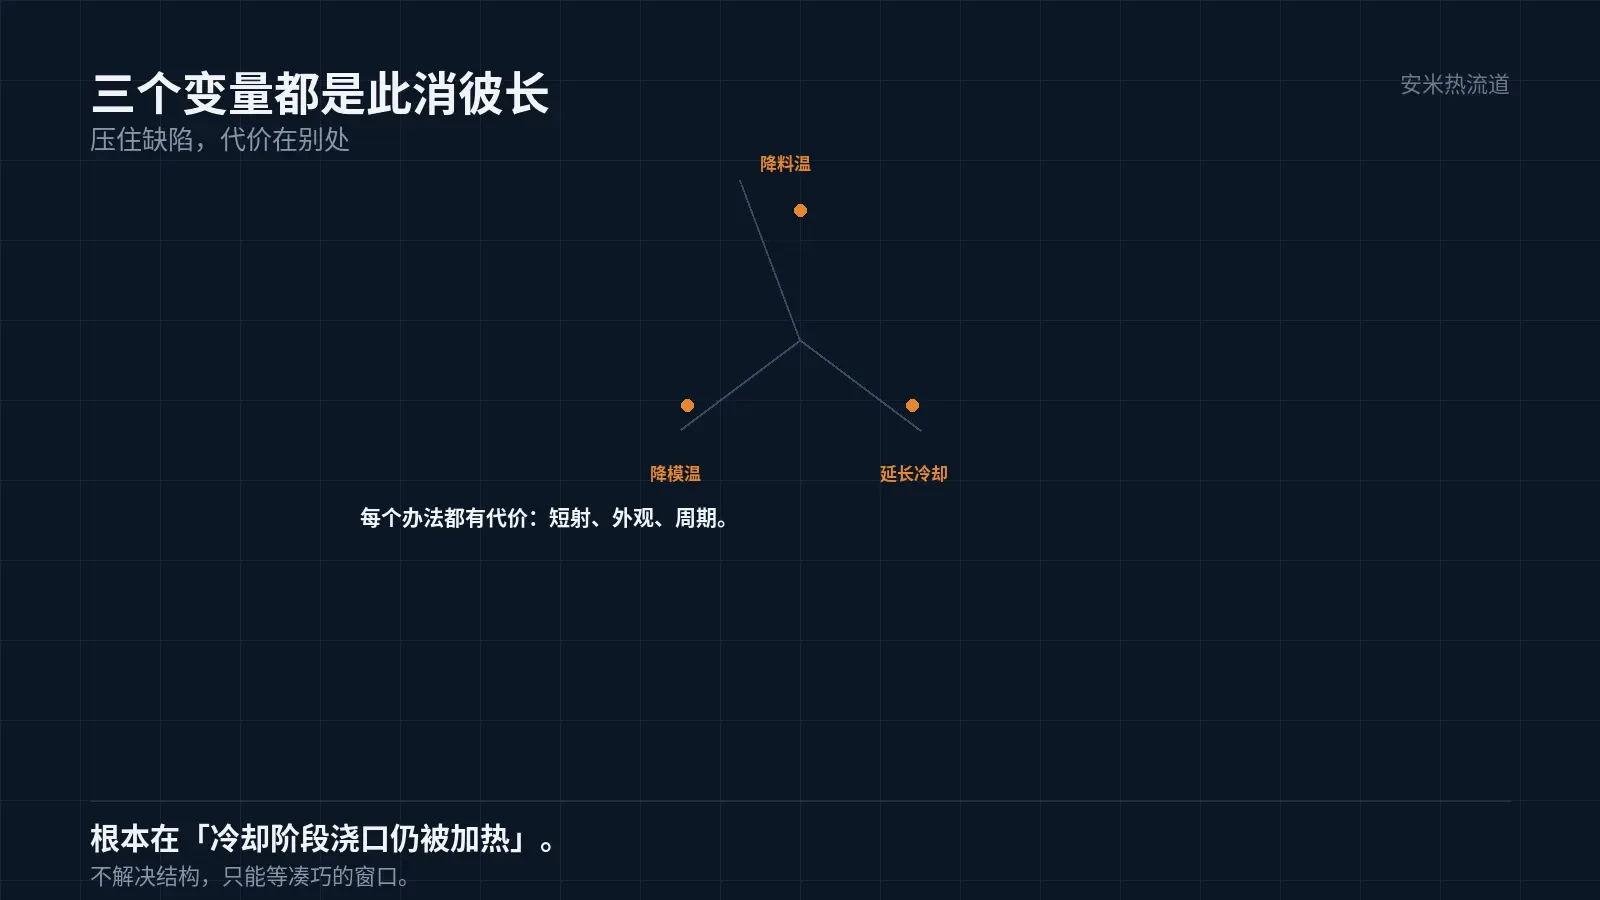
把设定温度降下来,能缓解,但会带来新的问题:充填不足、冷料、流道凝。这是一个此消彼长。
三个常被误判的变量
第一个是模温。模温低,浇口的散热快,拉丝会减轻。所以有人用降模温的办法压拉丝,代价是外观与收缩。
第二个是冷却时间。冷却时间短,浇口没冻透就开模,拉丝更明显。延长冷却能压住,代价是 cycle time。
第三个是料温。料温高,浇口的熔体更稀,拉得动。降料温能压住,代价是薄壁件充填不足。
三个变量都能暂时压住缺陷,但没有一个解决根本。根本是浇口在冷却阶段仍在被加热。
这也是为什么现场反复调机、反复改参数,拉丝还是时不时出现:它在等一个「参数刚好凑巧」的窗口。
凑巧的窗口还有一个特征:只在某些机台上成立。换一台机、换热流道,窗口就没了。
原因是机台的温控精度、热电偶位置、PID 参数都不一样。窗口越窄,对机台的差异越敏感。
所以「这台机调好了」不等于「这套方案稳了」。批量生产要的是「换机也稳」。
材料放大了这个问题
低黏度材料(LCP)和高熔点材料(PA46、PPS、PEEK),把这个窗口压得更窄。
LCP 的凝固极快,但黏度极低,一旦有流动就拉得长。PA46 的窗口只有 15℃,降料温的空间很小。
所以高温料的拉丝,靠调参数往往解决不了,必须从浇口的热状态上想办法。
这一条在现场很常见:同一副模、同一台机,PP 件不拉丝,换 LCP 就拉丝。差别不在机台,在材料对浇口状态的敏感度。
敏感度的差别,来自黏度随温度的斜率。LCP 在熔点附近黏度变化剧烈,几十度的差就是「流得动」与「流不动」。
PA46 的窗口只有 15℃(305–320℃),可调的空间本来就小;再靠降料温压拉丝,很容易掉到短射。
PPS 的情况相反:长时间滞留黏度也不会大幅增加,所以它对温度不那么敏感,拉丝的诱因更多来自浇口结构。
所以「这个材料容不容易拉丝」这句话,要落到「它的黏度—温度曲线有多陡」。
怎么解决
结构层面的办法,是让浇口在冷却阶段能主动降温。这就是急热急冷要解决的问题。
设计层面的办法,是浇口形式与件形的配合:点浇口比直浇口容易断,浇口套的锥角、浇口直径都影响断料。
工艺层面的办法,是冷却时间的设定与模温的分区。这三个层面要一起看,只调一个往往只是把缺陷推到另一处。
还有一条是模具的排气与冷却水路。浇口附近的冷却不足,凝得慢,拉丝就明显。
所以「拉丝怎么解决」这个问题,正确答案通常不是一个参数,是一组动作。
判断与验证
判断一套方案是否真的解决了拉丝,不能只看「调好之后跑了几百模没问题」。
要看的条件是:停机后再启动的前几模、换色换料后的前几模、模温波动时的模。这三种工况最容易复现。
验证的方法是把这三种工况各跑一遍,看浇口是否干净、件上是否有丝或膜。
把材料、浇口形式、现在用的方案、拉丝出现的工况发来,我们按浇口热状态核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记