
本文目录
小模数齿轮,传统用 POM。近几年的高扭矩场景,开始换 PA46。
换的理由不是更硬,是「温度上来之后还硬」。
POM 的天花板
POM 的刚性好、摩擦系数低,是齿轮的经典材料。但它有一个短板:耐温。
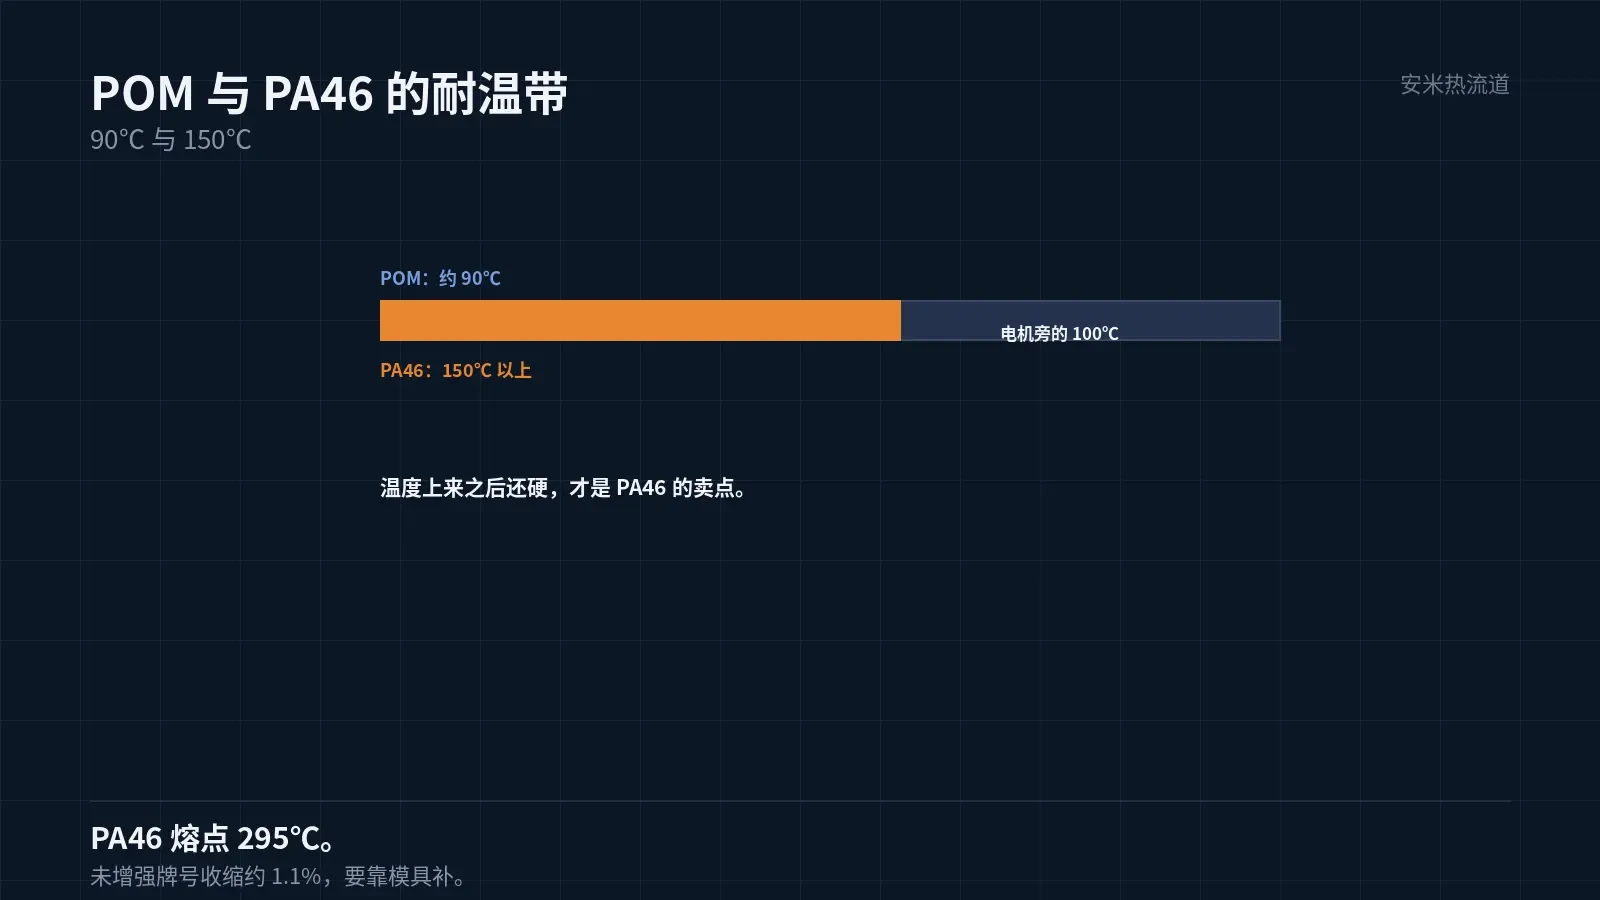
POM 的长期使用温度在 90℃ 上下,超过之后刚性下降、蠕变加快。
微型齿轮装在电机旁边,温度经常到 100℃ 以上。这个温度,POM 就在边缘。
所以高扭矩、高温的场景,POM 不是最优解。要找耐温更高、刚性更好的材料。
PA46 的熔点 295℃、长期耐温 150℃ 以上,正好补上这一段。
PA46 的韧与刚
PA46 的酰胺键密度高,结晶度高,刚性好。30% 玻纤的牌号,拉伸 200MPa 量级。
但玻纤对齿轮不友好。玻纤会磨对偶齿轮,也会让齿面的精度下降。
所以齿轮通常用未增强或者低玻纤的 PA46,靠基体的韧性,不靠玻纤的刚性。
未增强的 PA46,韧性好、耐疲劳,适合有冲击的场合。这是它与 POM 的主要差别。
玻纤牌号也能做齿轮,但要选短玻纤或者球状填料,减少对齿面的磨损。
这一条要跟材料供应商确认:填料的形态,比含量更影响齿轮的寿命。
齿面粗糙度也影响寿命。模具的齿面要抛到 Ra 0.4 以下,太粗会加速磨损。
要注意的是,未增强的 PA46 收缩大(1.1% 量级),齿轮的精度要靠模具补。
收缩还带方向性。齿轮的齿形在径向与切向的收缩不同,模具的补偿要分方向做。
所以齿轮模的加工,不能用「等比放大」的简单补偿,要按实测修。
修模的顺序是先改中心距,再改齿厚。中心距定不下来,齿厚改了也白改。
修模之前先确认工艺稳定。工艺还在漂的时候改模,改完还是不稳。
小模数齿轮的型腔,通常是多腔。多腔的平衡,比单腔的补偿更难。
多腔模的温度要分区控。各腔温度不一致,齿厚就差,装配时松紧不一。
齿轮的三个关键尺寸
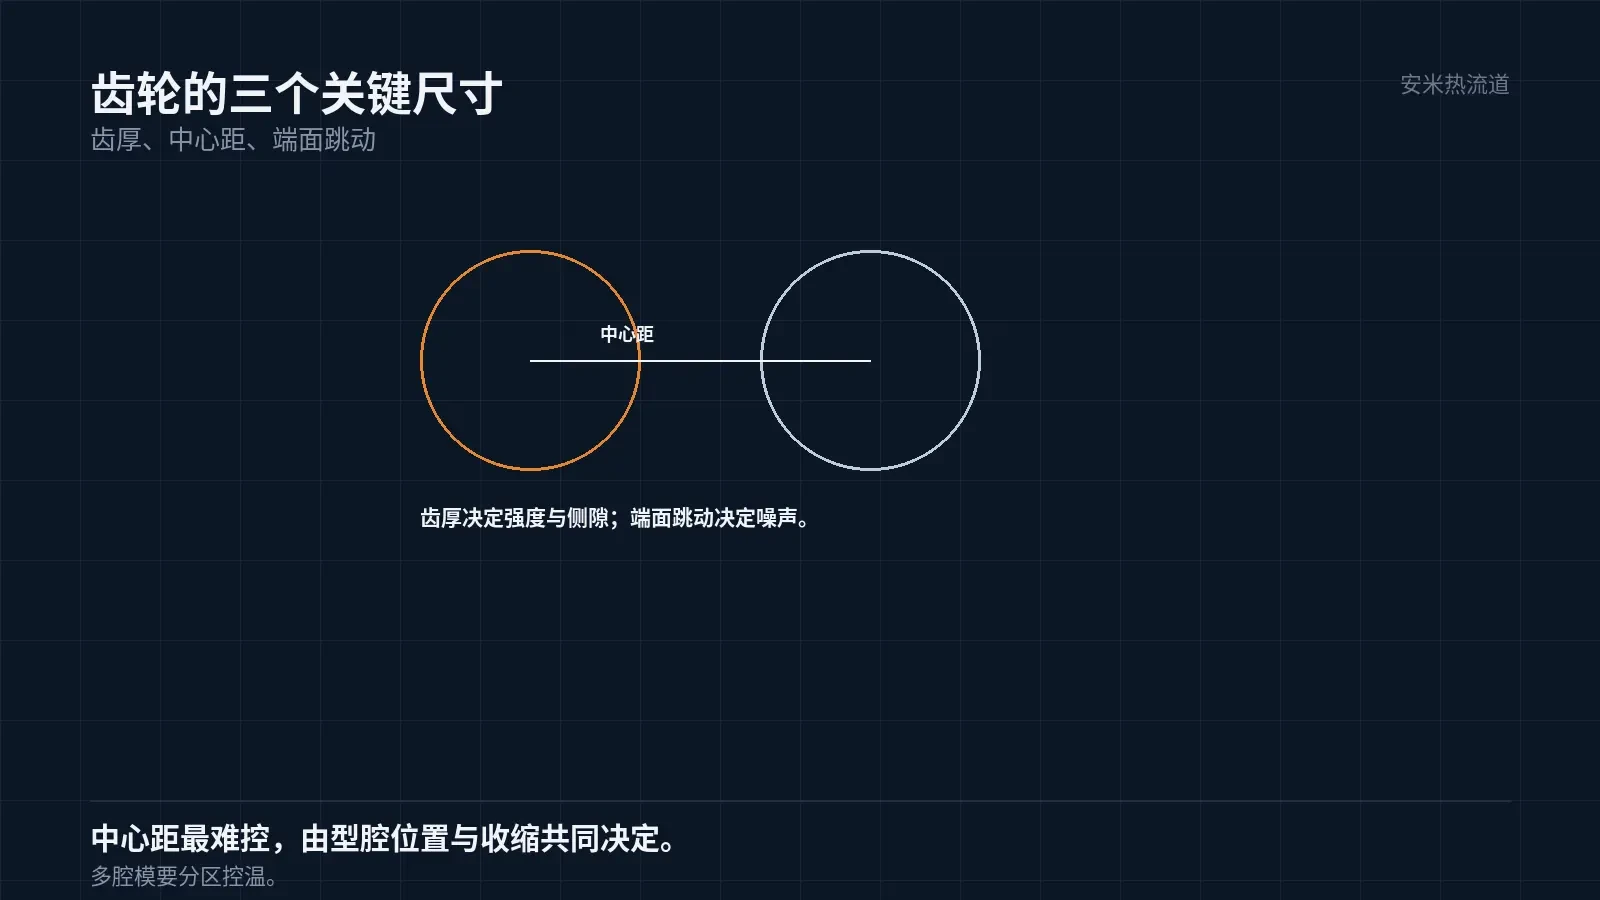
第一,齿厚。齿厚决定强度,也决定侧隙。齿厚差 0.02mm,噪声就变。
第二,中心距。中心距决定啮合,差 0.03mm 就会咬合过紧或者过松。
第三,端面跳动。端面跳动大,齿轮转起来会摆,噪声与磨损都上升。
三个尺寸里,中心距最难控。它由模具的型腔位置决定,也受收缩影响。
所以齿轮模的型腔位置,要按收缩补偿。补偿量按材料与件型算,不能照抄。
成型:PA46 的窗口
PA46 的熔体必须高于 305℃,最佳 305–320℃。低于 305 打不满,高于 320 降解。
微型齿轮的齿槽很窄,填充难。所以温度要取窗口的中上段,射速要快。
射速快带来剪切热,熔体温度上升。要核算,避免局部超过 320℃。
模温原厂未给,按件型取高值,让结晶充分、尺寸稳定。
停机要清料。PA46 滞留会降解,微型件的降解更明显,齿面会发黄、发脆。
磨损与配对
齿轮的磨损,取决于配对材料、润滑、载荷。PA46 对 PA46 的配对,磨损比 PA46 对钢大。
常见的配对是 PA46 对 POM、PA46 对钢。两种的磨损机理不一样。
有润滑的场合,磨损小;干摩擦的场合,要靠材料的自润滑性。
PA46 的自润滑性不如 POM,干摩擦的场合要加润滑剂或者改配对。
这一条在选材时要问清:有没有润滑、配对是什么、载荷多大。三个都不知道,选不准。
润滑的方式也分:油脂、油浴、自润滑。前两种要留油路,后一种靠材料本身。
微型齿轮多用油脂,装配时点一次,寿命内不再补。这种情况下,材料的自润滑性次要。
油脂的黏度要选对。太稠,低温启动阻力大;太稀,高温会流失。
验证
齿轮的验证:尺寸(齿厚、中心距、跳动)、强度(齿根弯曲)、耐磨(台架跑合)、噪声。
台架跑合是最接近实际的一项。跑合几百小时后测齿厚变化,能看出磨损率。
噪声的测试要在实际工况下做。空载的噪声与负载的噪声不一样。
还有一条:吸湿。PA46 吸水后尺寸膨胀,齿厚变大,侧隙变小。装配前要控制含水。
把模数、齿数、载荷、温度、配对材料发来,我们按材料与收缩核一遍,确认后再报价格。
疲劳也是要算的。齿根的交变应力,几百万次后会出裂纹,选材要按疲劳曲线核。
按材料与缺陷匹配

扫码登记