
本文目录
手机摄像头的模组支架,是一个带台阶的小件。它要保证镜片与传感器的距离,公差 0.02mm。
这个精度,对注塑件是极限。LCP 能做的原因,是低吸水与高刚性。
0.02mm 是什么概念
0.02mm 是头发直径的三分之一。支架的台阶高度差 0.02mm,画面的对焦就偏。
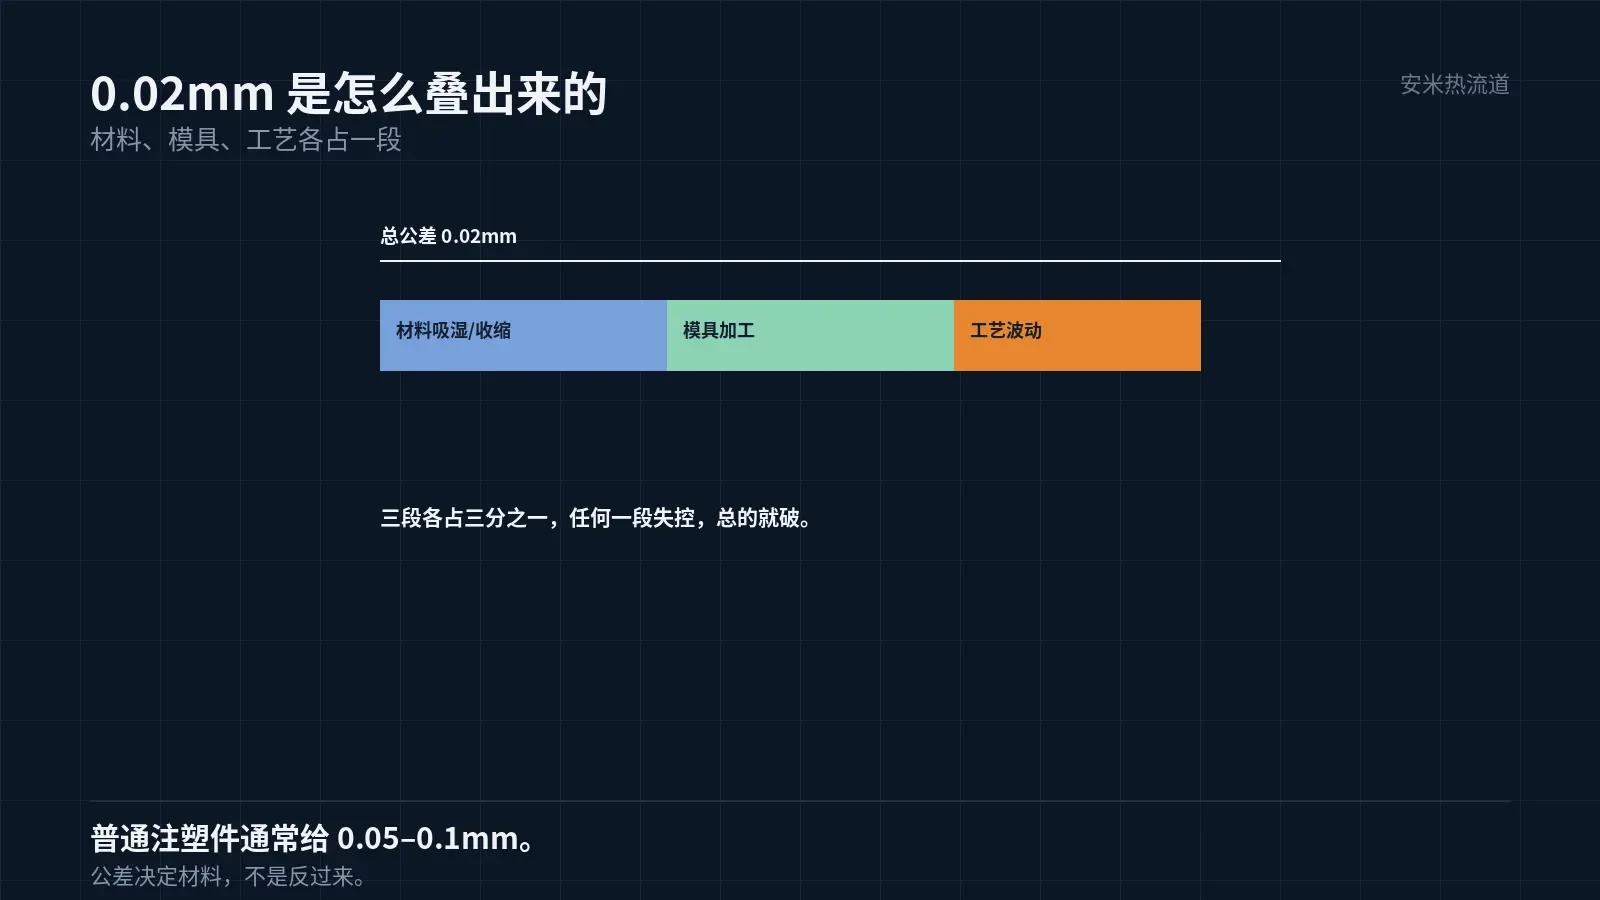
所以支架的尺寸,不能按普通注塑件的公差给。普通件给 0.05–0.1mm,支架要给 0.02mm。
这个精度要求,把材料、模具、工艺三方面都推到极限。材料要稳,模具要准,工艺要控。
材料稳的意思是:吸湿后尺寸不变、温度变化后尺寸不变、成型后不再收缩。
三条里,LCP 的头两条做得好,第三条要靠工艺控。所以支架多用 LCP 加高模温。
吸水率为什么关键
PA 类材料吸水后会膨胀,尺寸变大。支架的尺寸小,0.1% 的膨胀就是 0.01mm 的量级。
LCP 的吸水率极低,湿度对尺寸的影响小。这是它被选中做精密小件的第一个理由。
所以支架类件,很少用 PA9T、PA46。不是强度不够,是吸水后的尺寸不可控。
这一条在评审时要写清:不是「LCP 更好」,是「吸水率低的材料才能做这个公差」。
如果客户的件公差放宽到 0.05mm,PA9T 也可以用,成本低不少。公差决定材料。
公差还影响检测成本。0.02mm 要全检,0.05mm 可以抽检。全检的人工与设备,都是钱。
成型收缩的控法
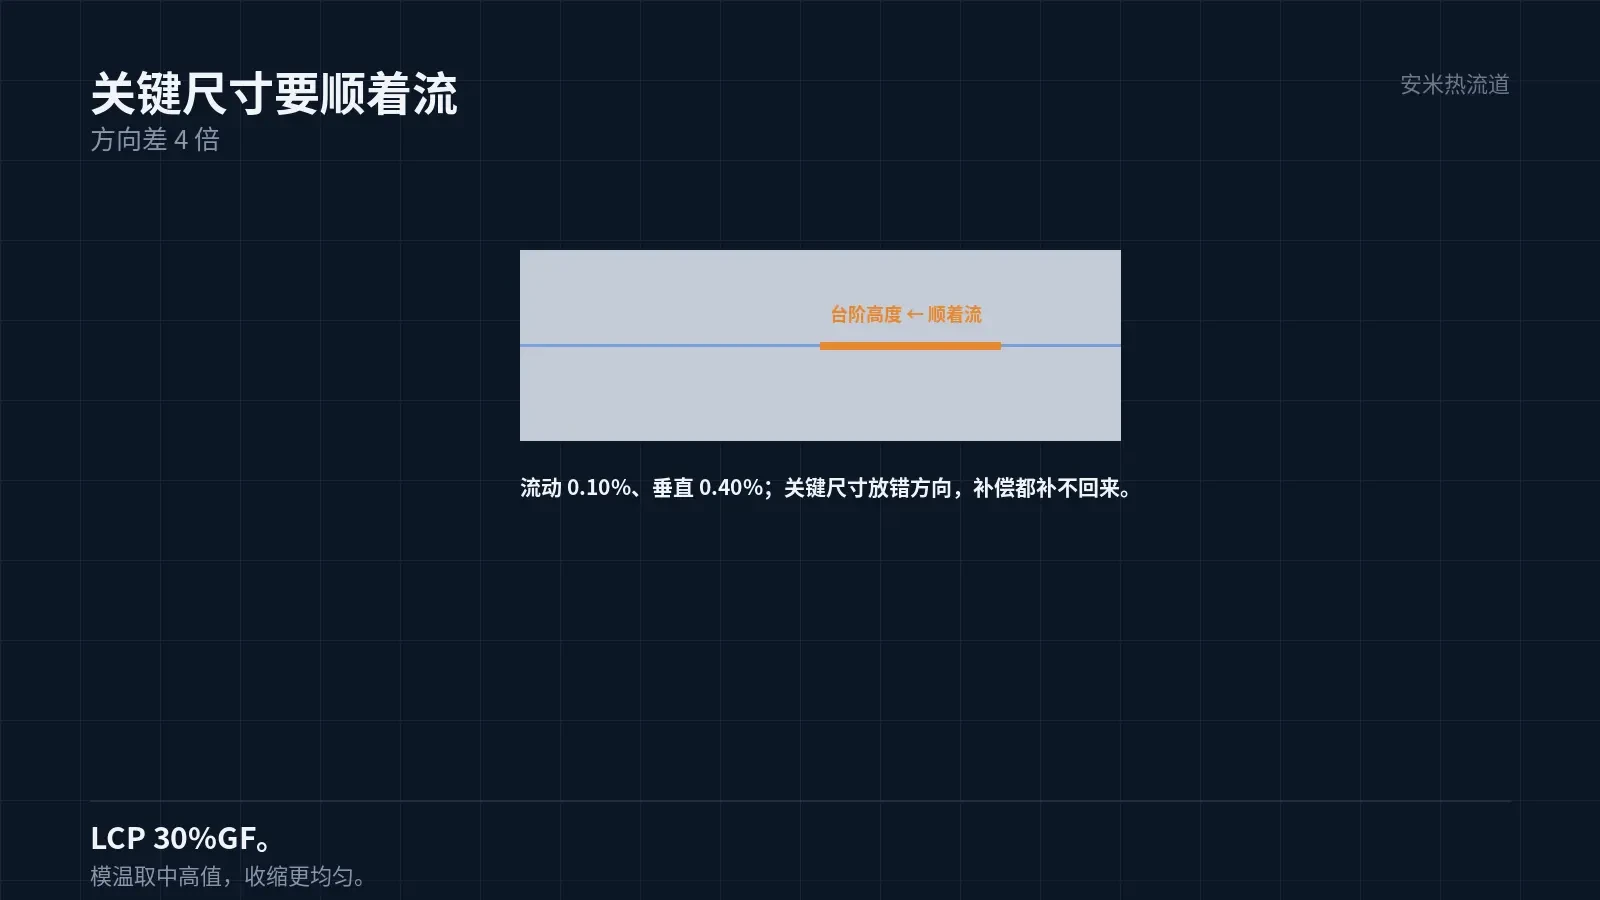
LCP 的收缩小,30% 玻纤的牌号流动方向 0.10%、垂直方向 0.40%。方向差 4 倍。
方向差 4 倍,意味着台阶的两个方向收缩不一样。台阶的高度方向如果是垂直方向,收缩大。
所以支架的流道设计,要让关键尺寸的方向与流动方向一致。这一条决定公差能不能保住。
模温也要高。模温 80–120℃,取高值,让熔体在充模过程中不至于过早凝固,收缩更均匀。
还有一条:保压。保压不足,收缩大;保压过大,内应力大,出模后变形。要按件的实测调。
模具的精度
0.02mm 的公差,模具的加工精度要做到 0.005mm 以内。这是模具的底线。
模具的钢要选预硬钢或者淬火钢,热处理后的变形要小。热处理不当,模具本身的尺寸就不稳。
模具的温控也要精密。模温波动 3℃,件的尺寸就差 0.01mm 的量级。
所以支架模的模温机,要用精密控温的机型,不能用车间的通用机。
这一条在报价里要单列。客户只看模具价,不看温控配置,最后公差保不住。
模具还要做排气。0.02mm 级的件,排气不良会在局部形成气痕,尺寸也跟着偏。
排气的槽深按材料定,LCP 黏度低,槽要浅。深了飞边,飞边就是尺寸超差。
顶针的位置也要避开台阶面。顶针痕迹凸出 0.005mm,测出来的尺寸就不对。
模具的型腔编号也要刻。出了问题能回到具体哪一腔,不然整批都算嫌疑。
型腔编号还能用来做趋势。某一腔的尺寸一直在往一个方向漂,就是那一腔的冷却有问题。
检测与分选
0.02mm 的件,不能靠卡尺检。卡尺的精度不够,人手的力也不稳。
常用的检测是影像仪或者激光测径。测点要固定,同一位置反复测。
批量生产要分选。分选的判据是台阶高度与关键孔位,超差的剔除。
分选的方式有全检与抽检。精密件通常全检,成本高但风险低。
还有一条:检测的环境。温度变化 5℃,钢件的尺寸就变 0.005mm。检测要在恒温室做。
装配与失效
支架装到模组上,靠的是卡扣或者点胶。卡扣的力要小,太大会把支架压变形。
点胶的胶层要薄。胶层厚,等于把公差又放大了一段。
失效的模式有三种:尺寸超差(对焦偏)、卡扣断裂(装配力大)、翘曲(模温不均)。
三种里,翘曲最隐蔽。单件测是合格的,装上去之后因为翘曲对不上。
所以支架的验收,要含「装配后的位置度」,不是只测单件尺寸。
这一条要在给客户的验收表里写明。只按单件尺寸验收,装不上时责任分不清。
翘曲的检出,用平台加塞尺最快。塞尺塞得进去,就说明件不平。
把件图、公差要求、装配方式、现用材料发来,我们按收缩与模温核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记