
本文目录
手机主板上的器件,多数要过回流焊。底座如果过不了炉,就得改工艺,成本上一个台阶。
PPS 能过炉,是它在消费电子里的一个硬优势。
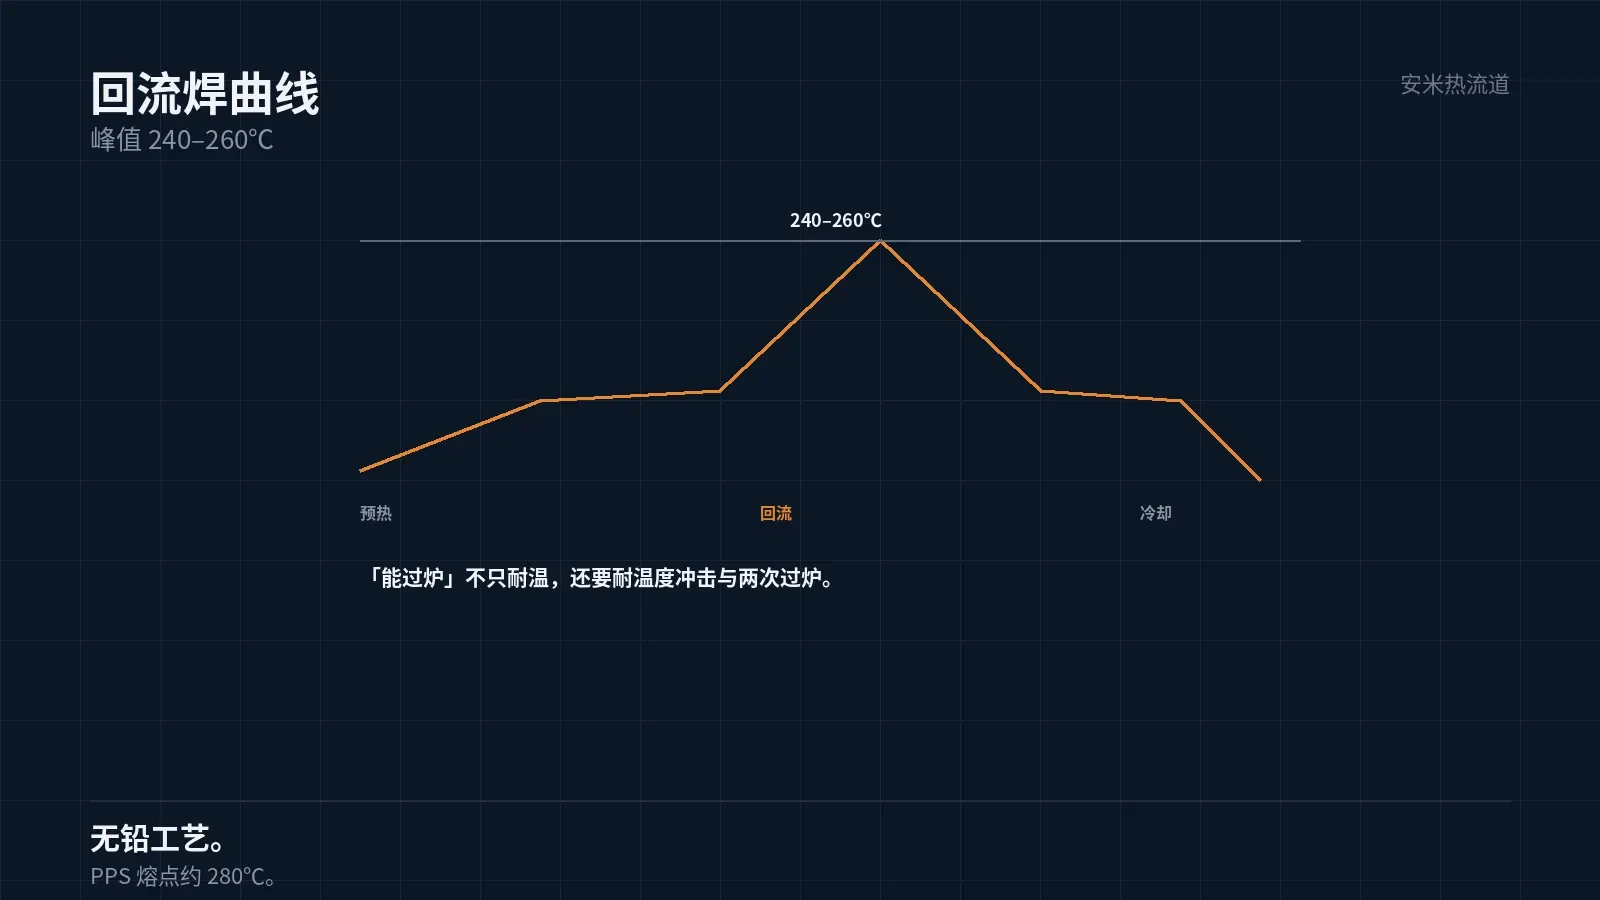
回流焊的温度曲线
无铅回流焊的峰值温度在 240–260℃,持续几十秒。整个曲线有预热、保温、回流、冷却四段。
件在炉里要经受两次温度冲击:升温与降温。降温快,件的内应力大。
所以「能过炉」不只是耐温,还要耐温度冲击、耐反复。
PPS 的熔点约 280℃,长期使用温度 200℃ 上下,260℃ 的峰值对它是余量。
但余量不等于不变形。过炉后的尺寸变化,要靠材料的低吸水与高结晶度保证。
为什么是 PPS 而不是 PA9T
PA9T 的熔点 300℃,耐温比 PPS 高,但吸水率高(0.19%)。
吸水率高,过炉时水汽释放,件内部会起泡,表面会起皱。这是「爆米花」效应。
所以过炉的件,要先干燥。干燥之后再过炉,爆米花的风险下降,但工序增加。
PPS 的吸水率极低,过炉前不必长时间干燥,工序简单。这是它被选中的主要原因。
所以「PPS 能过炉」的实质,是「低吸水 + 高结晶」,不是单纯的耐温高。
第二次过炉的风险更高。第一次过炉后,件的内应力已有变化,第二次叠加,翘曲会显现。
所以双面贴装的板,底座要做「两次过炉」的验证,不是只做一次。
两次过炉之间,件还要经过一次贴片、一次清洗。清洗的溶剂对材料也有影响。
尺寸:底座的孔位
底座的孔位是模组装配的基准,公差通常 0.03mm。
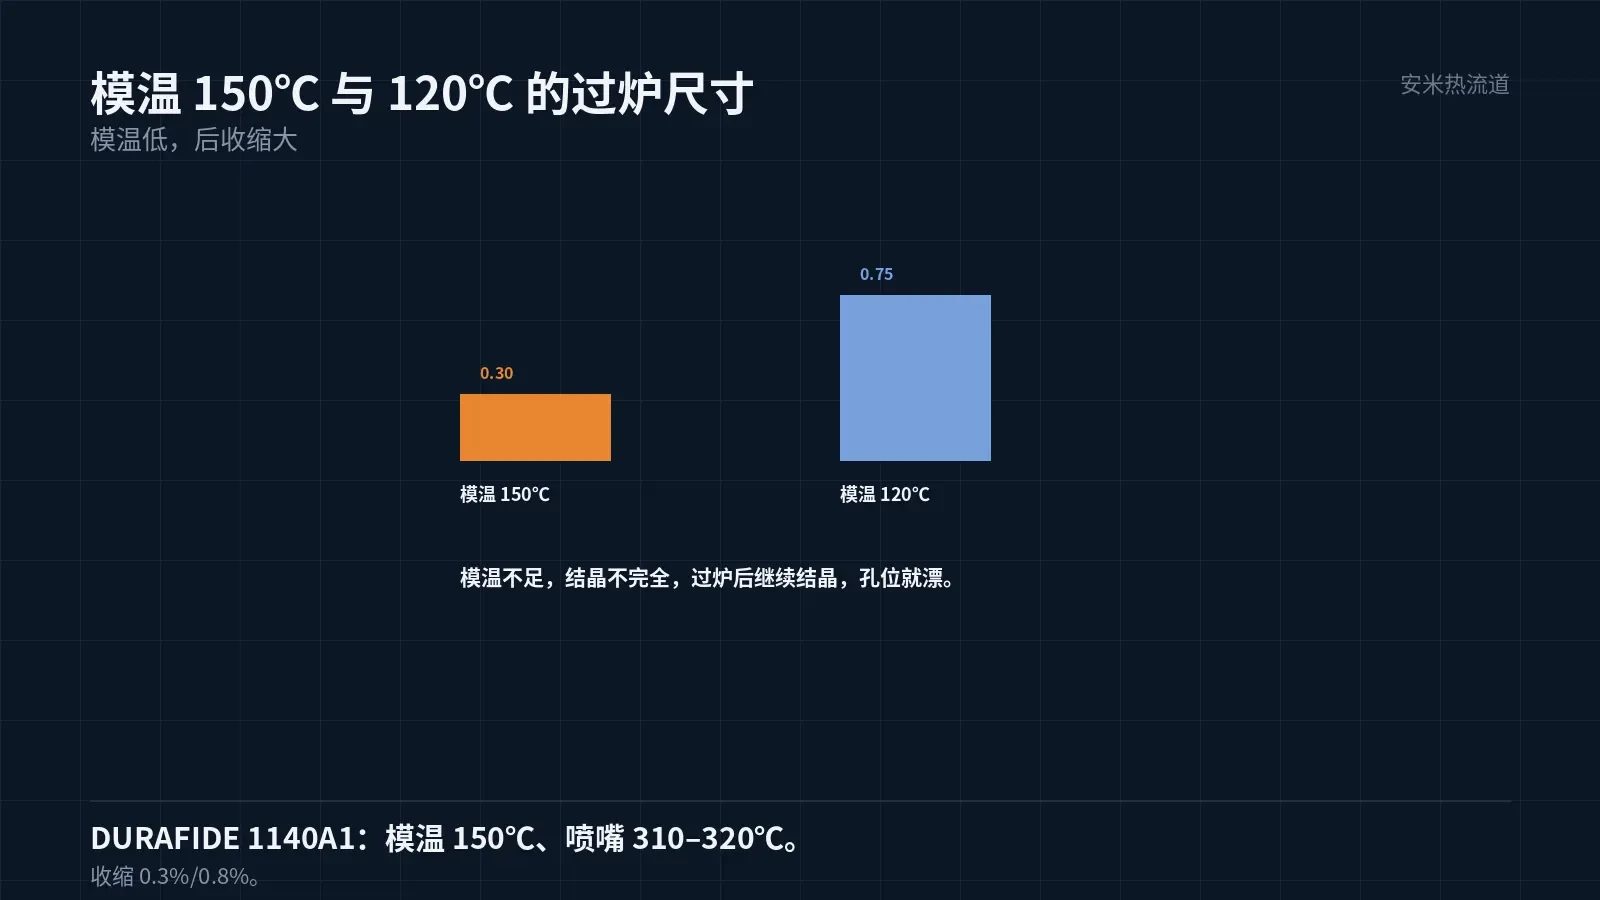
PPS 40% 玻纤的收缩:0.3%/0.8%,方向差 2.7 倍。孔位的方向要顺着流。
过炉后的尺寸变化,是「热膨胀 + 后收缩」两个因素。PPS 的结晶度高,后收缩小。
所以过炉后的尺寸稳定性,PPS 比 PA 类材料好。这一条在批量生产上很重要。
模温 150℃ 是关键。模温低,结晶不完全,过炉后会继续结晶,尺寸变化。
嵌件与端子
底座里通常要嵌金属端子,用于电连接。端子的位置精度决定装配。
嵌件与塑料的热膨胀差,在过炉时会形成应力。PPS 的线膨胀系数小,应力比 PA 类小。
端子的固定方式有两种:模内嵌件成型、后期插装。模内嵌件的精度高,成本也高。
后期插装的成本低,但插装后的保持力要验证。过炉后端子的位置可能偏。
这一条在结构评审时要定:精度要求高的用模内嵌件,成本敏感的用后期插装。
端子的镀层也要考虑。镀层的厚度与材料,影响焊接的润湿性与长期可靠性。
这一项通常由电装部门定,材料方只要保证端子的位置与保持力。
保持力的测试要在过炉后做。常温下拉得住,不代表过炉后拉得住。
加工要点
PPS 预干燥 140℃×3h 或 120℃×5h。虽然吸水率低,但干燥仍要做,尤其是外观件。
喷嘴 310–320℃,模温 150℃,料温不得超 360℃。这三个数是 DURAFIDE 1140A1 的口径。
排气槽 0.005–0.008mm。PPS 黏度低,槽深了飞边。
点浇口常用 φ0.8–1.2mm。底座这类小件,取小值。
热流道可以用 SD。PPS 长时间滞留黏度也不会大幅增加,这是它适合热流道的原因。
验证
底座的验证:尺寸(过炉前后)、外观(起泡、起皱)、端子保持力、绝缘。
过炉前后的尺寸差,是最关键的一项。差超了,模组装不上。
端子的保持力,过炉后要复测。热应力会让保持力下降。
还有一项:清洁度。助焊剂的残留会污染底座,影响后续的点胶或者焊接。
清洁度的验证,通常用萃取液的离子含量测。判据按客户标准,各家不一样。
还有外观的毛刺。0.4mm 的壁上,毛刺比壁还厚,装配时就直接顶住。
毛刺的去除要小心。打磨过度,插口的尺寸就变,插拔力跟着变。
0.4mm 的壁,模具的镶件要拼得密。拼缝留 0.01mm,件的表面就有一条线。
这一项在医疗与汽车的电子件上是硬门槛,在消费电子上常按客户要求取舍。
把件图、孔位公差、过炉曲线、端子结构发来,我们按材料与模温核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记