
本文目录
PPS 在板对板上是一个「看起来很合适」的选择:耐温、吸水极低、尺寸稳、模温 150℃ 成型稳定。做出来的件,尺寸数据往往比 LCP 和 PA9T 都漂亮。
但装配线上会反馈另一件事:插拔手感硬,插几次端子就松,严重的件在卡扣处裂。尺寸对了,力学不对。这篇讲这个错位。
尺寸漂亮,是因为它硬
PPS 加 40% 玻纤,模量高、蠕变小。件在冷却后尺寸几乎不动,过炉也不动。这是它的本钱,也是它的问题来源。
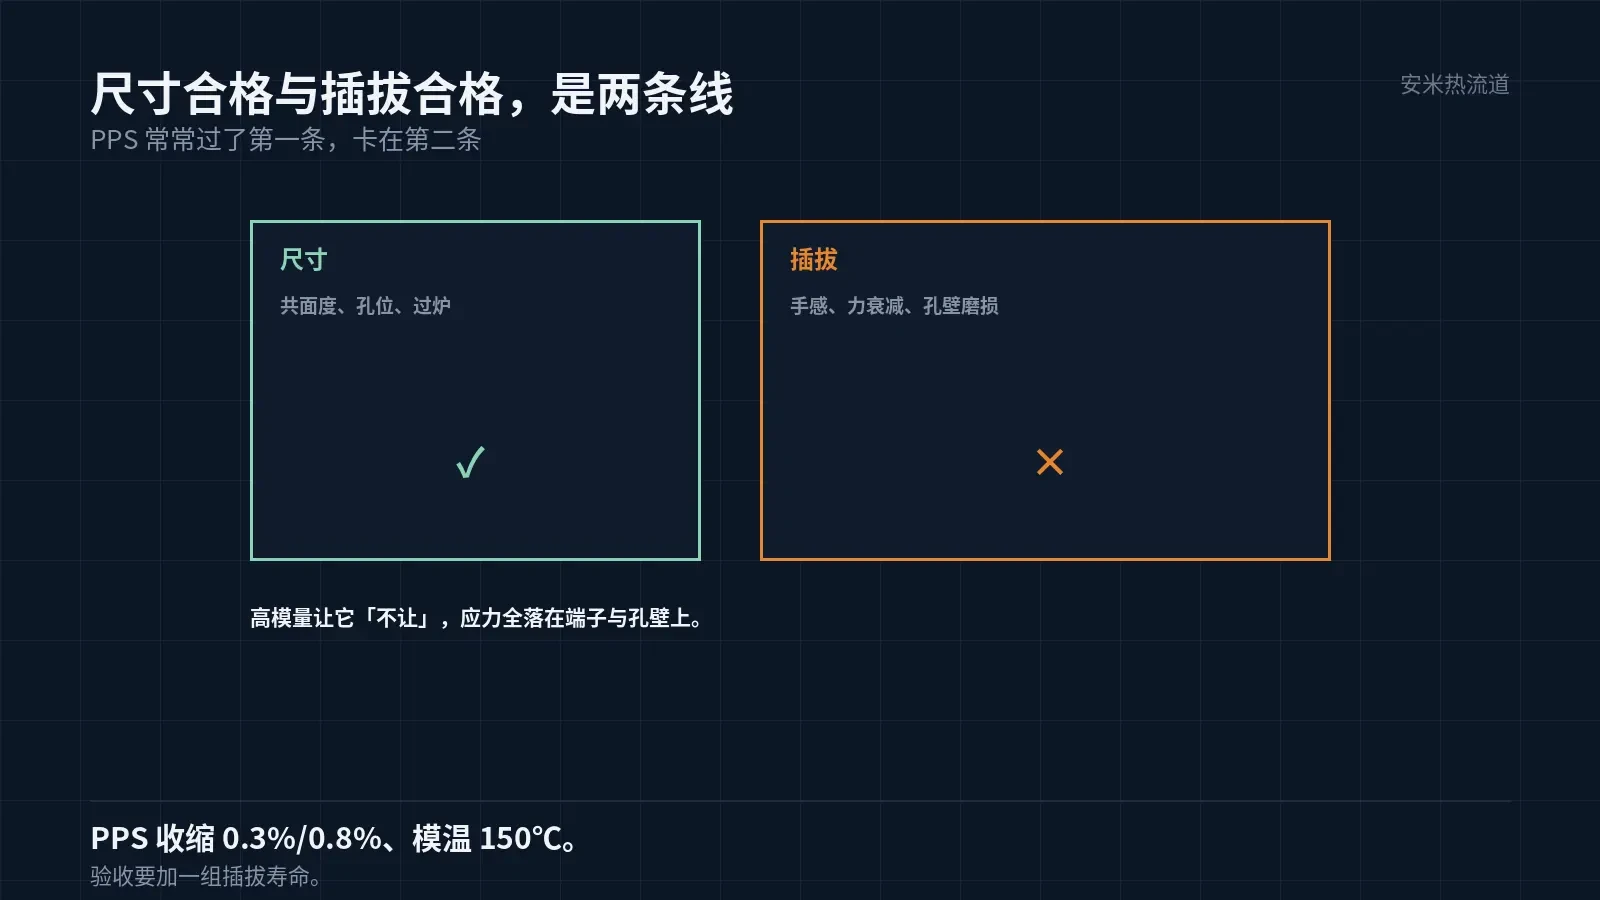
板对板的插拔,靠的是端子与塑件孔壁之间的弹性配合。塑件要能「让」一点,端子插进去才不会硬顶。PPS 太硬,让不了,应力全落在端子与孔壁上。
结果有两个:插拔力偏大,手感硬;反复插拔后孔壁磨损、端子松动。这两件事在尺寸报告上都看不出来。
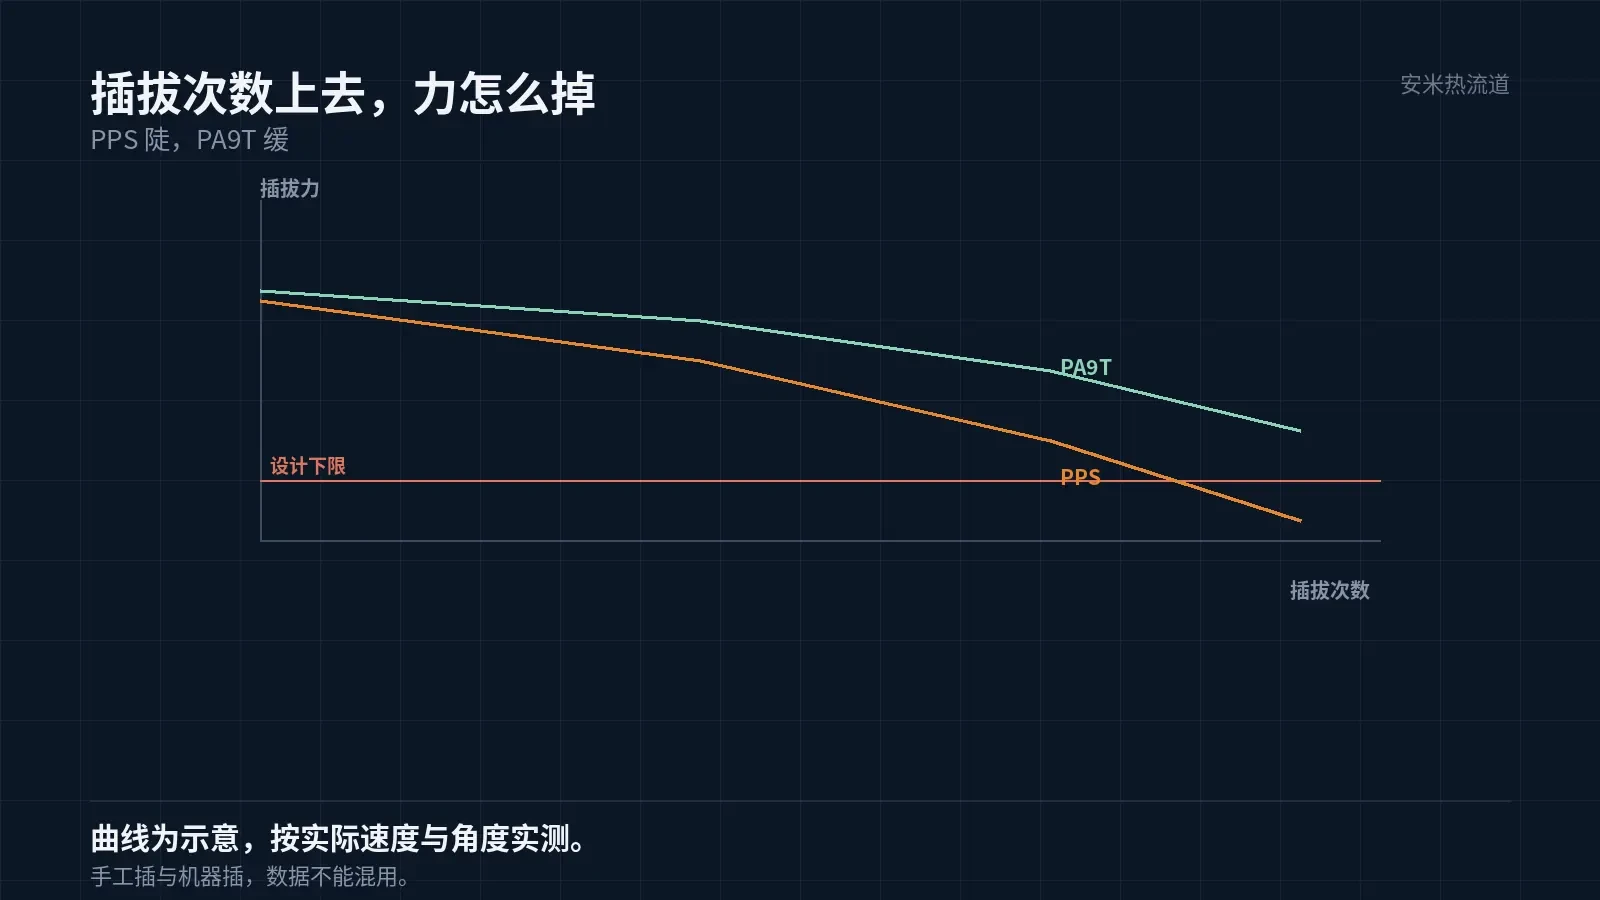
所以 PPS 板对板的验收,不能只看尺寸,要加一组插拔寿命。插多少次之后力掉到下限以下,才是这个件的真实寿命。
模温 150℃,换的是稳定
PPS 的模温常见 150℃,高于 130℃。这个温度保证结晶完全,件的尺寸稳定性和耐热性都靠它。模温降到 120℃,件短期看着没问题,放两周就偏。
板对板的件薄、腔多,模温的均匀性比数值更重要。多腔模上,各腔的模温如果差 5℃,件的尺寸就会差一档。
模温分区是多腔板对板的常规做法:流道区、型腔区、末端区分开控。三个区的温度按模流与首件数据定,不能整副模一个温度。
模温高,周期长。板对板的批量大,这个代价要用「一模多腔 + 快速换模」来摊,不能靠降模温省时间。
还有一条:模温高,脱模要更小心。PPS 件在 150℃ 的模壁上,脱模时的顶出力要够,顶针位置要避开端子孔,否则孔位会被顶偏。
脆,是它的第二个代价
PPS 的缺口冲击低,加玻纤后更明显。板对板上的卡扣、定位柱、薄壁翻边,都是脆断起点。
装配时的过盈量要收。PPS 件被硬压进去,短期不裂,插拔几十次之后裂。这类失效在来料检验里查不出来,只在客户端出现。
结构上的三条经验:孔壁不小于 0.5mm、转角给 R0.2 以上、避免玻纤方向与受力方向垂直。第三条要在模流里看。
如果真的需要韧性,PPS 不该是首选。PA9T 的韧性更好,代价是吸水与翘曲;LCP 更硬,但方向收缩小。这个取舍在选型阶段定。
浇口:只走 SD,痕迹要占公差
按公司档案,PPS 只推 SD,TP、VG、PVG 都不推荐。板对板是多腔小件,SD 的痕迹小、断料干净,适合密集排布。
点浇口常用 φ0.8–1.2mm。多腔模上取小值,但太小剪切高、玻纤打断,浇口附近反而脆。
排气槽深 0.005–0.008mm。板对板的型腔浅、流程短,排气量不大,但这个深度不能省——PPS 流动快,末端瞬间高压,排气不畅就是烧焦。
浇口痕迹的凸点会影响贴装共面度。板对板的共面度公差常在 0.05mm,凸点高度要算进这个公差,不能等开模后再修。
热流道:多腔模的平衡
PPS 的原厂论断是长时间滞留黏度也不会大幅增加,所以热流道可用。这一条对多腔板对板很有价值:停机再开机,不必大洗。
多腔模的平衡靠流道设计,不靠温控补。各腔的流道长度要尽量一致,分流点的位置要对称,否则各腔的填充时间差会累积。
温控还是要分区:喷嘴 310–320℃,料温不超 360℃。原厂说黏度不升,不等于可以在一个点上反复烧。
腔数越多,平衡越难。8 腔以内靠自然平衡,16 腔以上要考虑分流板的分级设计,32 腔以上通常要做模流验证。
分流板的温控也要分区。多腔模上,各腔的喷嘴温度如果统一设定,靠近分流板中心的腔会比边缘的腔热,填充时间就差出来了。
验证:加一组插拔寿命
常规的三组是尺寸、共面度、过炉。PPS 板对板要加第四组:插拔寿命。按客户的实际插拔次数乘 1.5 倍做,测力衰减。
插拔试验要按实际速度与角度做。手工插和机器插,力的峰值差很多,寿命数据不能混用。
把件图、腔数、插拔次数要求、过炉曲线发来,我们按插拔寿命与浇口方案核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记