
本文目录
板对板是量大、件小、单价低的品类。PEEK 的料价是 PPS 的十几倍,用在这个品类上,听着就不划算。但确实有项目在用,而且用了之后不换回来。
这篇讲清楚:多花的钱,到底买到了哪几项能力,以及哪几项是白花的。
买到的第一项:温度余量
PEEK 的熔点 343℃,长期使用温度按牌号在 250℃ 上下。板对板本身不需要这么高的耐温——回流焊峰值 260℃ 上下,PPS 的 300℃ 熔点已经够。
所以「耐温」这一项,在普通板对板上是白花的。只有在件要靠近热源、或者要承受多次返修(反复过炉)时,余量才有意义。
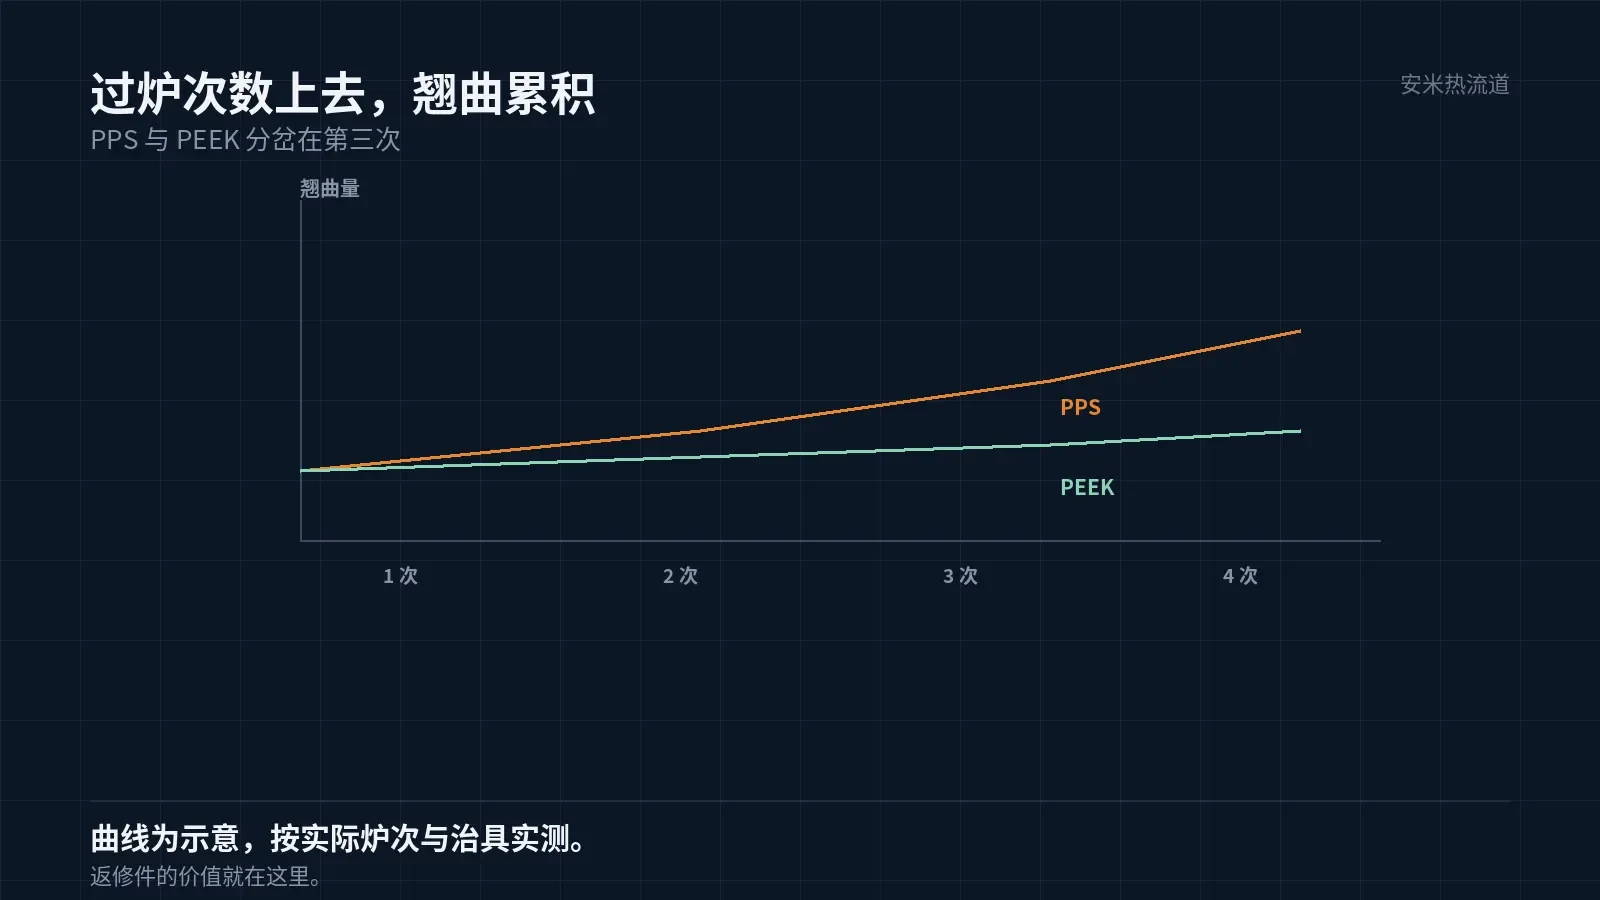
返修是实际场景:BGA 返修、二次回流,件要过三到四次炉。PPS 在多次过炉后会出现翘曲累积,PEEK 的余量大,累积小。
这一条决定了很多高端板对板选 PEEK 的理由:不是第一次过炉,是第三次、第四次。
买到的第二项:尺寸的长期稳定
PEEK 的吸水率极低,长期在湿热环境里尺寸几乎不动。板对板的孔位精度要求高,这一项能省掉整套补偿设计。
但 PPS 的吸水率也极低,两者在这一项上差距不大。真正拉开差距的是「长期高温下的蠕变」:PEEK 在 200℃ 以上的抗蠕变能力明显更好。
所以这一项也不是普适的。件如果工作在常温,PPS 够用;工作在 150℃ 以上且有持续载荷,PEEK 才有价值。
板对板上持续载荷的场景不多,主要是端子预紧与插拔。这两个载荷不大,PPS 通常能撑住。
买到的第三项:耐磨与插拔寿命
PEEK 在少油或无油状态下能形成转移膜,摩擦系数低。板对板的插拔是干摩擦,这一项直接对应插拔寿命。
PPS 硬、脆,反复插拔后孔壁磨损;PEEK 的韧性更好,磨损过程更平缓。这是 PEEK 在板对板上最实际的一项优势。
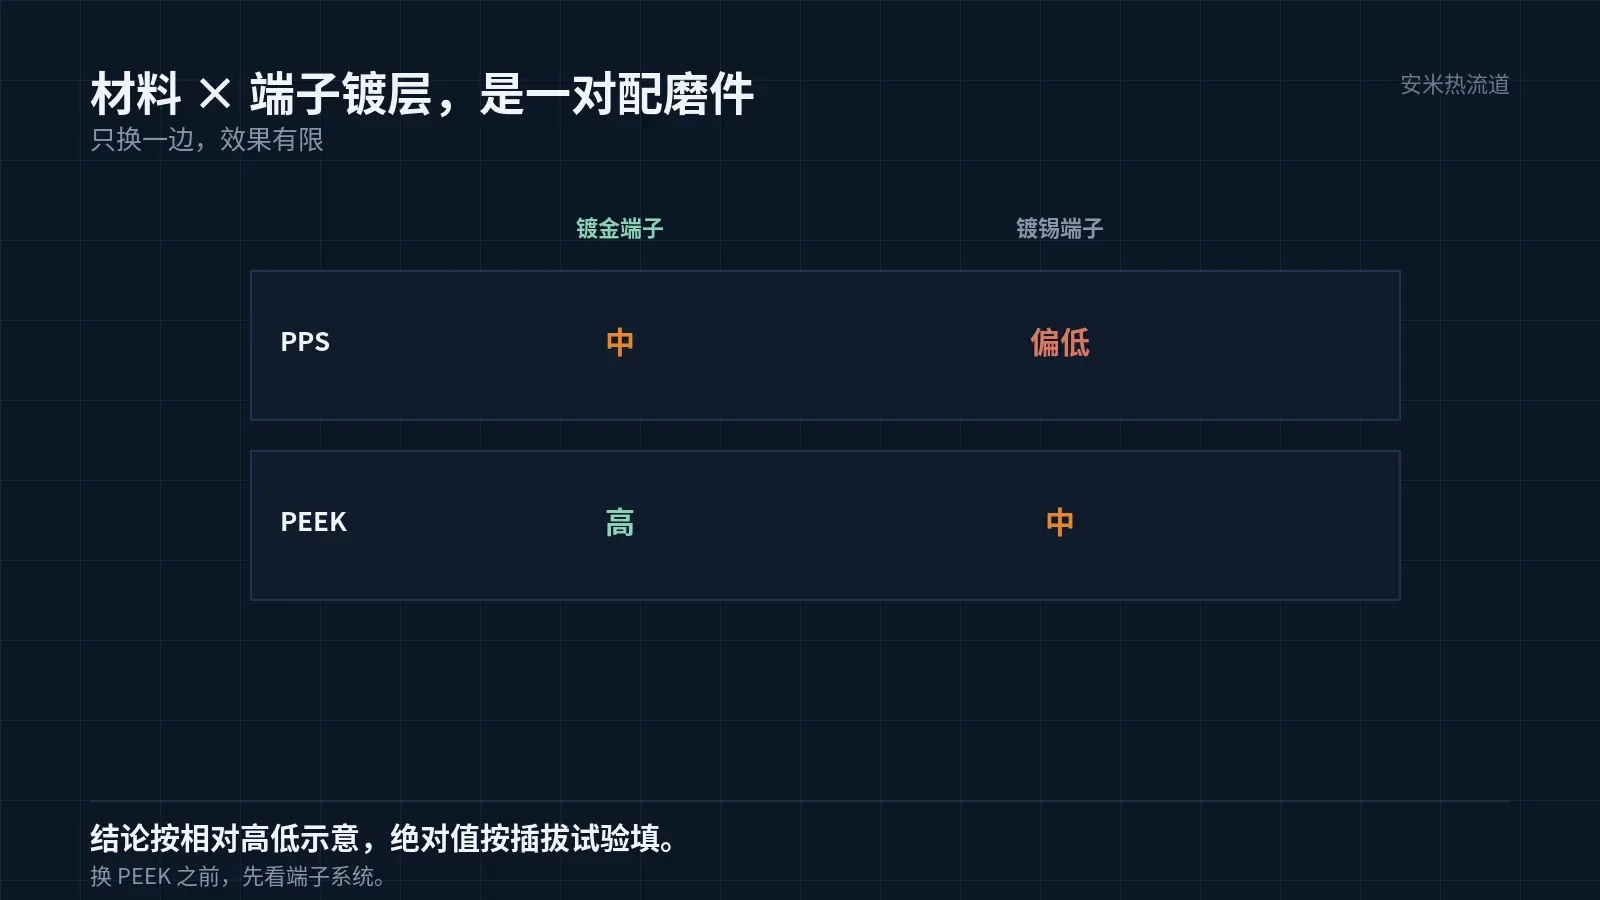
但这一项要看端子的材质与镀层。端子镀金、镀锡,与塑件的摩擦行为不同。用 PEEK 配镀锡端子,未必比 PPS 配镀金端子好。
所以「换 PEEK」之前,先看端子系统。塑件与端子是一对配磨件,单换一边,效果有限。
白花的部分:料价与成型周期
PEEK 的料价高,加工温度也高:喷嘴 395℃、料筒 375/380–385/390℃、模温 170–200℃、干燥 120–150℃×3–5h,机筒加热能力要 400℃。
模温 170–200℃ 意味着周期比 PPS 长。板对板是量大品类,成型周期差一成,产能就差一成。这部分成本要算进报价。
设备也是门槛。机筒上不到 400℃ 的机器,做不了 PEEK。要上 PEEK 方案,先确认设备,再谈模具。
三项加起来,PEEK 板对板的单价往往是 PPS 的两到三倍。这个差价,只有在「多次过炉」或「高插拔寿命」的场景里才收得回来。
还有一项隐性成本:良率。PEEK 的加工窗口窄、模温高,薄壁件的良率通常比 PPS 低一档。这一档要用订单量去摊,小批量项目尤其不划算。
浇口:三种可用
按公司档案,PEEK 与 LCP 都是 SD、VG、PVG 可用,TP 不行。板对板的多腔模上,SD 的痕迹小,适合密排;VG 与 PVG 的流通能力更好,适合腔数多、流程长的模。
PEEK 的熔体黏度高,浇口与流道直径不能按 PPS 的经验给。小了压降大、剪切高,玻纤打断,浇口附近反而脆。
热流道要按 395℃ 设计,加热功率留余量。PEEK 的熔体在流道里的压降比 PPS 大,多腔模的平衡要重新做模流。
判断表:三个问题
第一个问题:这个件要过几次炉?一次,PPS 够;三次以上,PEEK 有余量优势。
第二个问题:插拔次数要求多少?几千次以内,PPS 可以;上万次,PEEK 的磨损更平缓。
第三个问题:设备能不能上 400℃?不能,方案不成立。
三个问题里有两个指向 PEEK,才值得往下做。只有一个,先算成本,再决定。
把件图、过炉次数、插拔次数要求、现有设备参数发来,我们先判断值不值,再核浇口方案,确认后报价格。
按材料与缺陷匹配

扫码登记