
本文目录
PA9T 的价格比 LCP 低,韧性更好,吸水率 0.19% 也算低。所以很多板对板项目想用它替 LCP。听起来合理,实际做下来常常在第三批货上出问题。
这一篇讲替代的三个前提。三个都成立,可以用;任何一个不成立,翻车只是时间问题。
前提一:间距不能太小
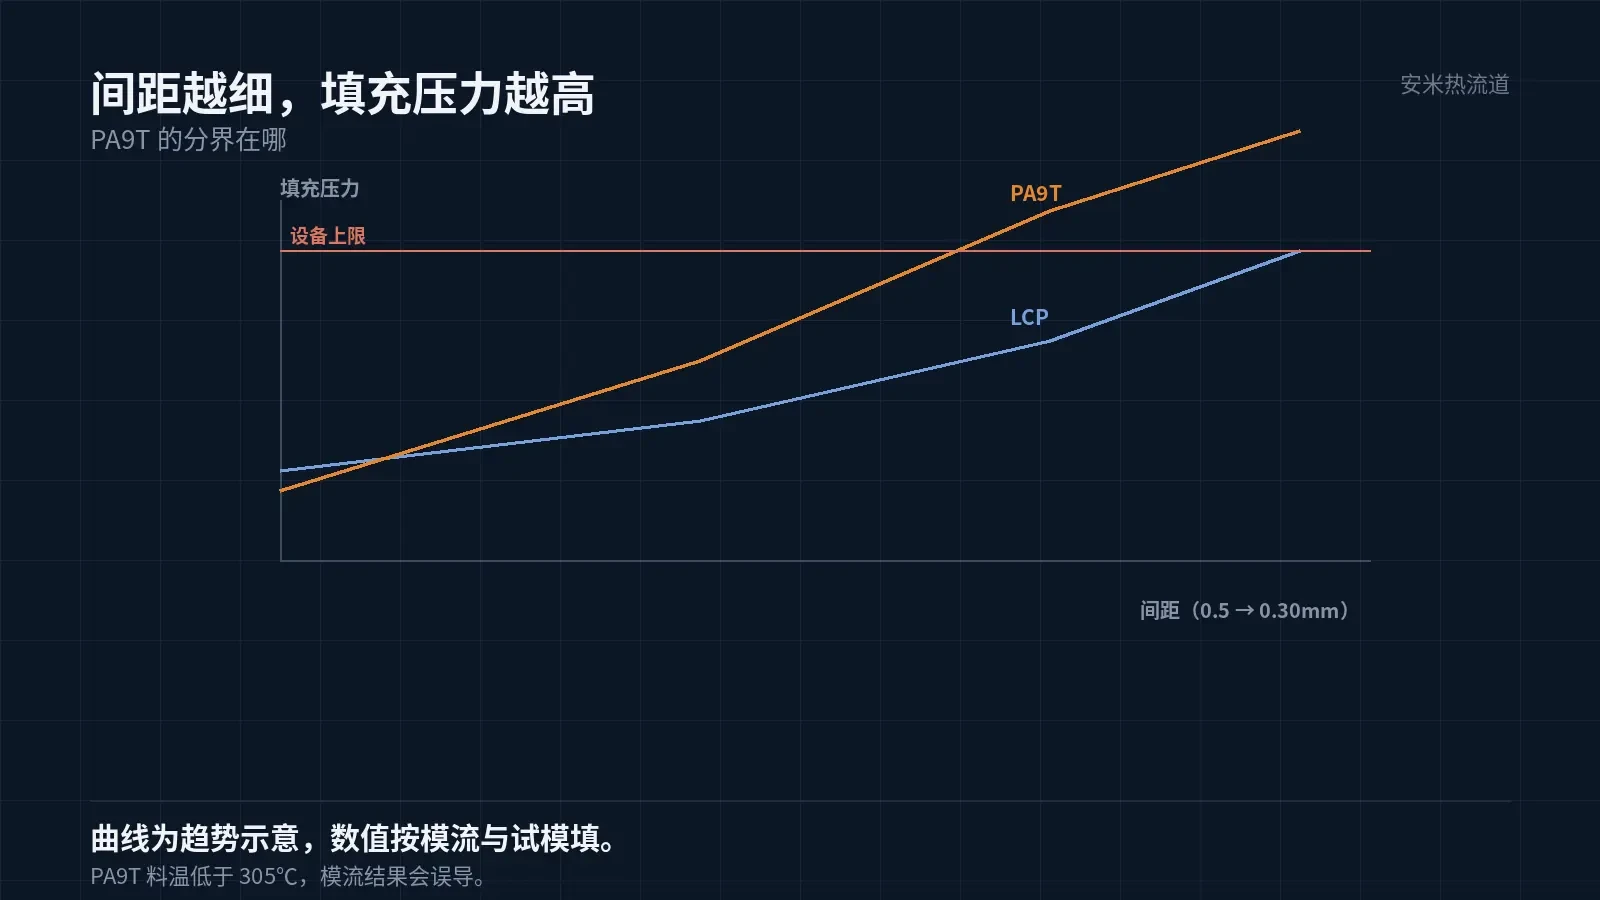
LCP 的流动性在薄壁长流程上是第一档,PA9T 差一截。0.4mm 间距、60 针的件,PA9T 还能填;0.35mm 以下、针数上百,填充压力会顶到设备上限。
填充压力高,带来的是浇口附近的高剪切。PA9T 的熔体在 305–320℃ 时黏度已经不低,剪切再高,玻纤被打断,浇口附近的强度反而下降。
所以第一个判断很直接:拿模流跑一遍,看填充压力与剪切速率。两个值都在设备与材料的窗口内,才谈下一步。
跑模流要用真实的料温曲线,不能用默认值。PA9T 的熔体必须高于 305℃,最佳 305–320℃,低于这个区间,流动性根本不够,模流结果会误导。
前提二:翘曲的公差要吃得下
PA9T 的收缩是 0.3%/0.9%,各向异性三倍。LCP 是四倍但绝对值小(0.10%/0.40%),PA9T 是三倍但绝对值大。绝对值大,意味着翘曲的绝对量更大。
板对板的共面度公差常在 0.05mm 以内。PA9T 的长条件,冷却后的翘曲量很容易吃掉这个公差的一大半。
能不能吃下,要看件长和浇口方案。件长 20mm 以内,PA9T 有机会;30mm 以上,靠浇口平衡也很难压到 0.05mm 内。
这一条没有捷径:只能打样测。模流能给趋势,给不了绝对值。
如果公差吃不下,还剩两条路:改件型(加加强筋、改壁厚分布),或者改材料(回 LCP,或用 PPS)。两条都要在开模前定。
改件型这一条,实际做起来比换料便宜:在长边加两道浅筋,把收缩的方向差压住,往往就能把公差拉回来。代价是模具多一刀。
前提三:过炉与吸湿要一起算
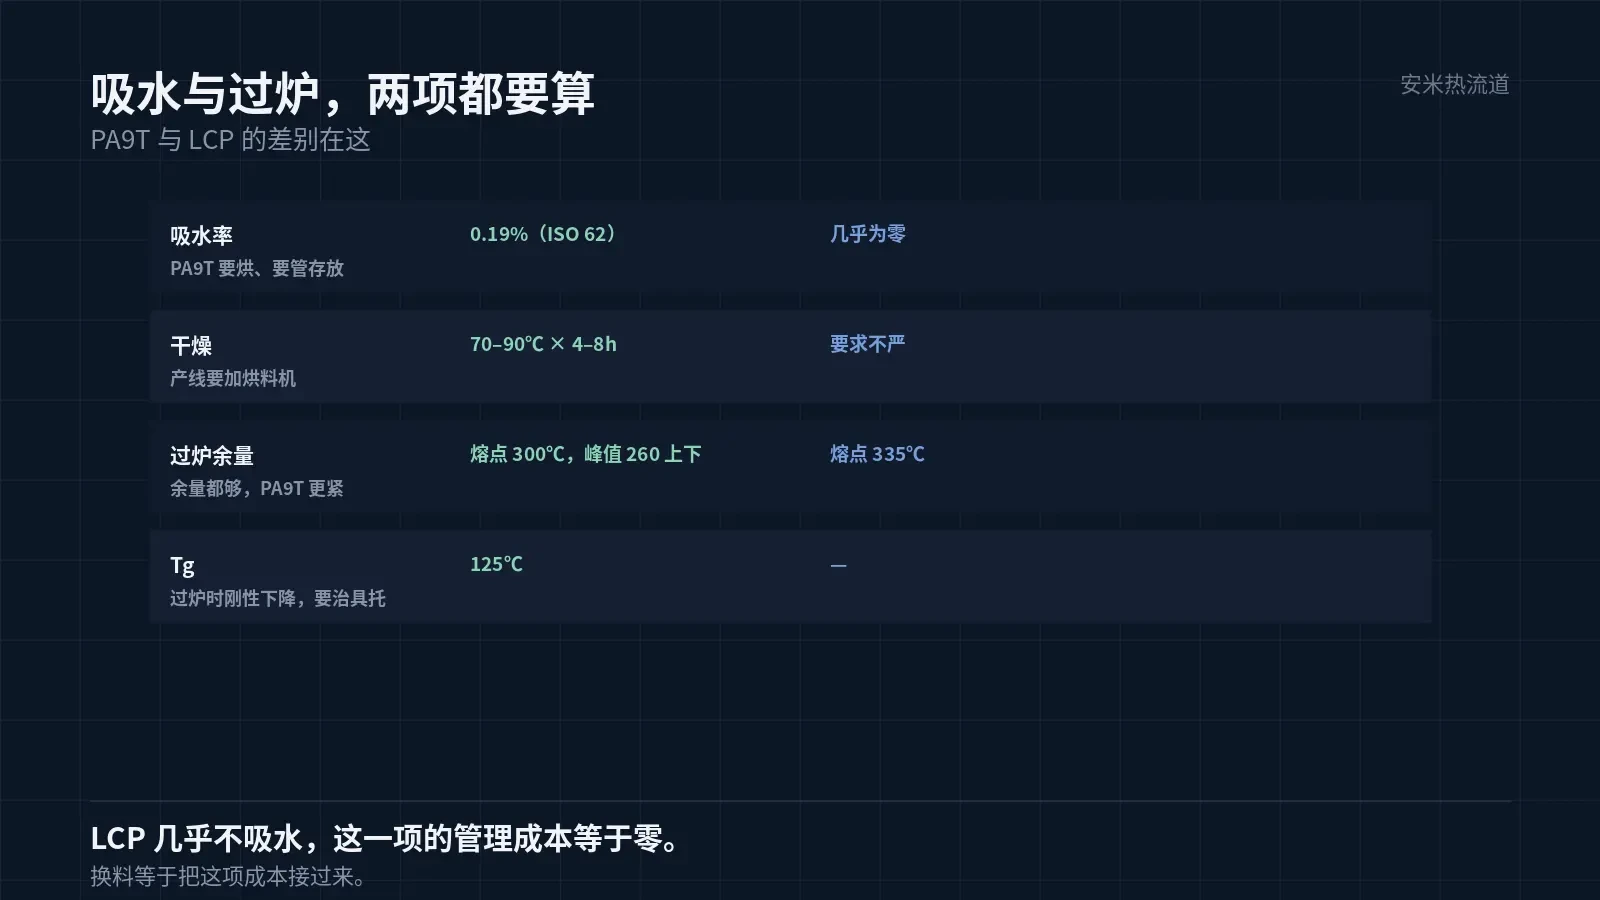
PA9T 的熔点 300℃,回流焊峰值 260℃ 上下,余量四十度,够过炉。Tg 125℃,过炉时件整体超过 Tg,刚性下降,端子在高温下容易移位。
吸湿这一项比 LCP 麻烦。PA9T 的吸水率 0.19%,虽然低,但板对板的薄壁件吸湿快。干燥要 70–90℃、4–8 小时,含水控到 0.20% 以下。
烘烤之后到贴装之间的存放要管。车间湿度高,件在料架上放两天,吸回去的水分就够让过炉出问题——起泡、分层,都在薄壁处先出现。
LCP 几乎不吸水,这一项几乎不用管。用 PA9T 替代,等于把这一项管理成本接了过来。产线要有烘烤与存放的记录,不然出了问题查不到原因。
替代成立之后,模具要改什么
料温不一样:PA9T 的料筒 280–320/285–330/290–340℃,喷嘴 300–350℃;LCP 是 335–345℃ 的热流道。热流道要重设温区,加热功率也要重算。
模温不一样:LCP 是 80–120℃,PA9T 的原厂没给推荐模温,要按件型和首件数据定。这一步不能照抄 LCP 的 100℃。
浇口形式:PA9T 只推 SD,这是公司档案的口径。LCP 的 VG、PVG 方案不能沿用。多腔模的平衡要重新做。
干燥设备也要加。LCP 可以不烘,PA9T 必须烘,产线要有烘料机与含水检测。这一项在换料评估里最容易被漏掉。
替代不成立时的三个信号
第一个信号:试模时保压压力一路加,短射位置还是不前进。说明流动能力到顶了,间距对 PA9T 太细。
第二个信号:过炉后共面度超差,且调整模温、保压都压不下来。说明方向收缩的绝对量太大,材料本身不适合这个件长。
第三个信号:第三批货开始出现端子孔位偏移,前两批正常。这通常是吸湿管理没跟上,模具本身没问题。
三个信号出现任何一个,都应该回到材料选择,而不是继续在工艺上打补丁。
把件图、间距针数、共面度公差、过炉曲线发来,我们先判断替代成不成立,再核浇口与模温方案,确认后报价格。
按材料与缺陷匹配

扫码登记