
本文目录
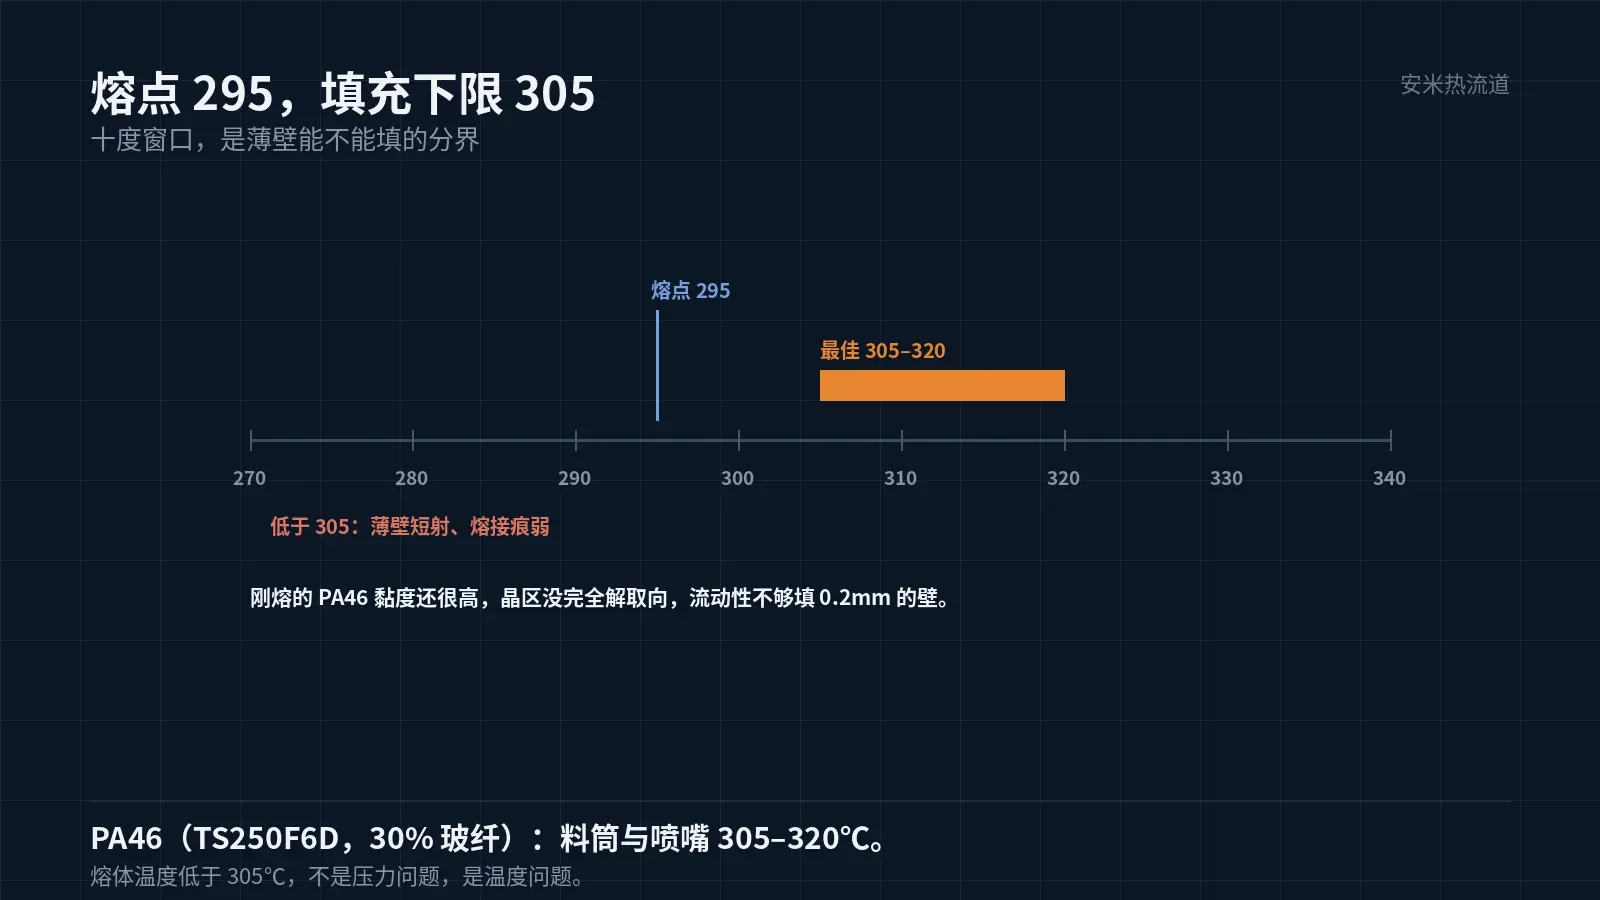
PA46 的熔点 295℃,但它的熔体温度必须高于 305℃,最佳区间 305–320℃。这个「必须过热」的要求,在板对板这种薄壁件上尤其关键。
很多现场把料温设到 300℃ 就觉得够了——毕竟已经高过熔点。结果薄壁填不满,或者填满了但熔接痕一掰就断。这篇讲这个十度窗口。
熔点不是流动的起点
熔点 295℃ 是固相变成液相的界限。刚过熔点时,熔体里还有大量未完全解取向的晶区,黏度很高,流动性差。
PA46 的分子链排列紧密、结晶度高,这个「刚熔」的状态比一般聚酰胺更明显。要把黏度降到能填薄壁的水平,必须再往上加十几度。
原厂给的区间是熔体必须高于 305℃、最佳 305–320℃,料筒与喷嘴 305–320℃。这个区间不是建议,是下限约束。
低于 305℃,在厚壁件上可能还能填,在板对板的 0.2–0.4mm 薄壁上就是短射、熔接痕弱、表面粗糙。这三种现象会同时出现。
薄壁上的表现
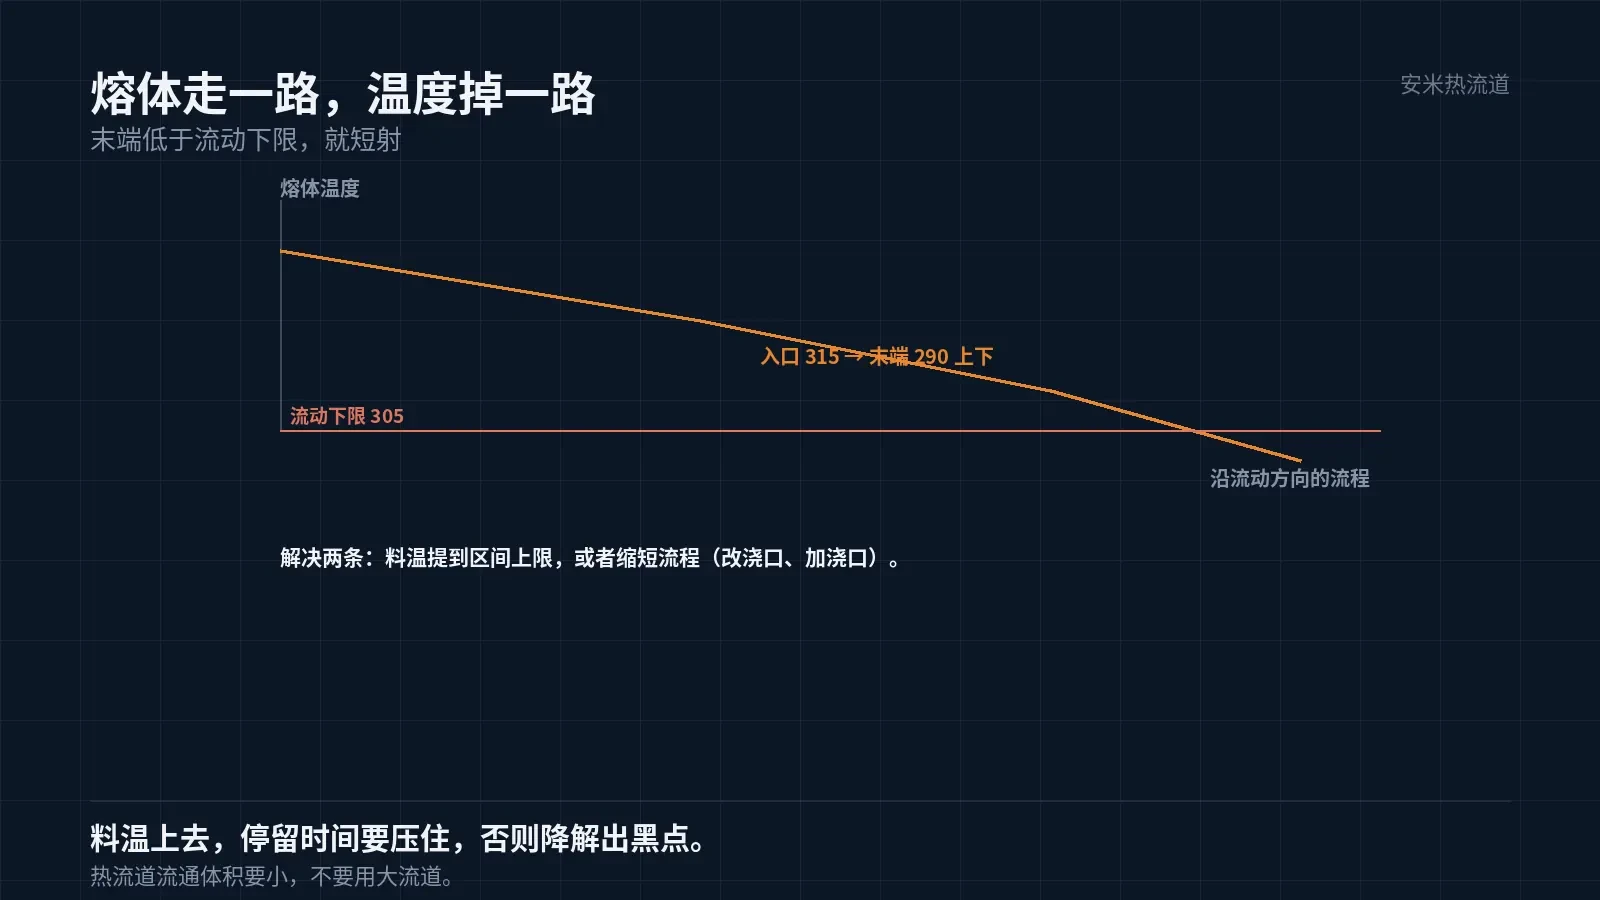
板对板的壁厚常在 0.2–0.3mm,流长比大。熔体在这样的通道里,压力损失快,温度也降得快——熔体前端在填充过程中一直在降温。
料温 305℃ 进型腔,走到末端可能只剩 290℃ 上下,已经低于流动下限。末端短射就是这么来的,不是压力不够,是温度不够。
解决办法有两个:提高料温到 315–320℃(区间上限),或者缩短流程(改浇口位置、增加浇口数量)。两个可以叠加。
提高料温有代价:PA46 在高温下停留久了会降解,降解后流动性反而变差,件上出黑点。所以料温上去了,停留时间要压住。
停留时间靠两件事控:热流道的流通体积要小(不要用大流道),以及开机与停机的流程要定好。停久了要清料。
热流道:原厂没给推荐温度
PA46 的模温与热流道温度,原厂没有给推荐值。这意味着方案里不能写「按原厂推荐」,只能写「按首件与模流数据定」。
实际做法是:热流道温度按料筒温度加 5–10℃ 设,也就是 310–330℃ 区间起步;模温从 90–110℃ 起试,按件的翘曲与外观调。
这两组数是工艺起点,不是结论。每一副模都要按自己的件型和腔数重新定。
热流道的形式:按公司档案,PA46 只推 SD。TP、VG、PVG 都不推荐。薄壁件上 SD 的流通能力够,痕迹也小。
翘曲:0.4%/1.1% 的账
PA46 的收缩是 0.4%/1.1%,两个方向差近三倍。板对板的长条件,这个差值会直接变成翘曲。
跟 LCP 比,PA46 的绝对值大(0.4 对 0.10),方向差小(2.75 倍对 4 倍)。绝对值大意味着翘曲的绝对量更大,方向差小意味着靠浇口平衡更容易。
所以 PA46 的板对板,重点不是「平衡方向差」,是「压住绝对收缩」。压住的办法是保压与模温,不是浇口位置。
保压要够、要晚封。薄壁件的浇口冻得快,保压窗口短,要用模温把浇口附近的凝固拖慢一点。这是模温分区在 PA46 上的实际用途。
吸水与过炉
PA46 的吸水率在几种高温料里偏高,干燥要求严。料要烘到含水低位,具体曲线按牌号资料执行,不能套 PA9T 的 70–90℃。
板对板薄壁件吸湿快,烘好之后的存放时间要管。车间湿度高的时候,料架上的件几小时就回潮。
过炉:熔点 295℃,回流焊峰值 260℃ 上下,余量三十五度,比 PA9T 的四十度更紧。过炉曲线要按件厚与治具调,不能照抄。
出炉后的翘曲与吸湿叠加,是 PA46 板对板最常见的失效组合:过炉时翘一点,吸湿后再翘一点,两次叠加超差。
验证:把温度窗口测出来
第一组做温度阶梯:料温 300/305/310/315/320℃ 各打一组,测短射长度与熔接痕强度。这组数据能直接把窗口画出来。
第二组做保压阶梯:在同一料温下改保压压力与时间,测收缩与翘曲。第三组做过炉与吸湿组合:烘干后、过炉后、吸湿 48h 后,三个状态测同一组尺寸。
三组做完,这副模的工艺窗口就清楚了。窗口窄的件,要在设计阶段就改件型或改浇口,不能靠调机硬撑。
把件图、壁厚、流长、过炉曲线发来,我们按温度窗口核一遍浇口与热流道方案,确认后再报价格。
按材料与缺陷匹配

扫码登记