
本文目录
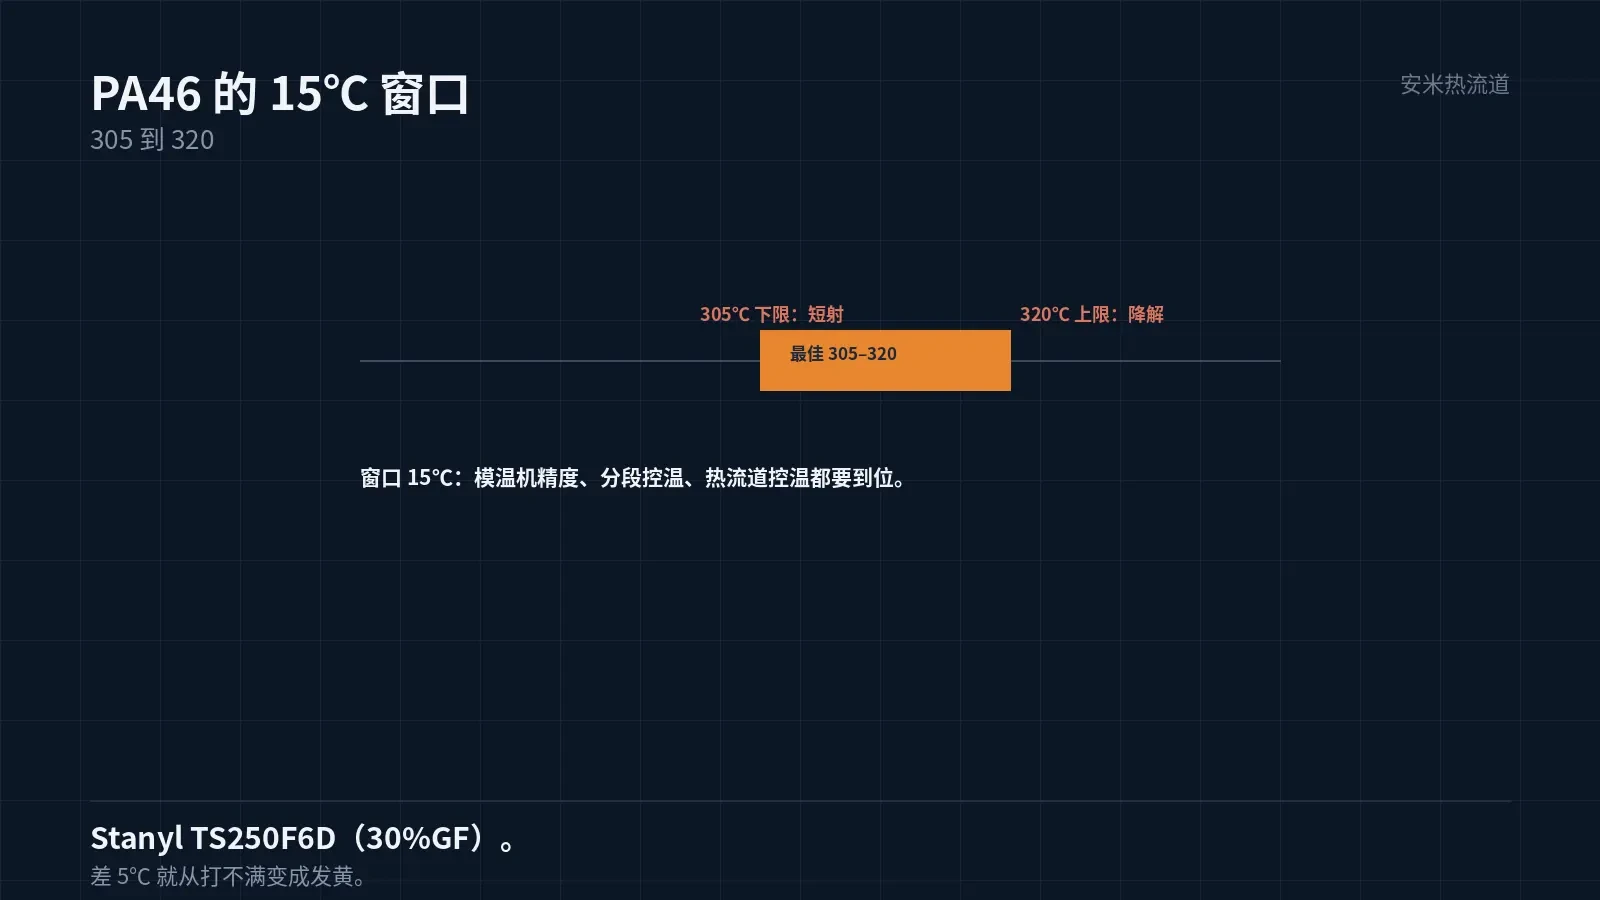
PA46 的熔体必须高于 305℃,最佳 305–320℃。低于 305 打不满,高于 320 降解。上下 15℃。
这个窗口比 PA66 窄一半,是它最难用的地方。
为什么窗口窄
PA46 的分子链短、酰胺键密度高,结晶速度快。结晶快带来两个结果:耐热好、窗口窄。
耐热好,是因为结晶度高,熔点 295℃。窗口窄,是因为熔体温度稍低就凝,稍高就降解。
Envalior Stanyl TS250F6D 是 30% 玻纤的牌号,料筒与喷嘴 305–320℃,标注为 A- 级数据。
15℃ 的窗口,意味着模温机的精度、料筒的分段控温、热流道的控温,都要到位。
差 5℃,就可能从「打不满」变成「降解发黄」。这是 PA46 的脾气。
窗口窄还有一个副作用:换色难。换色要在窗口内清机,清不干净就带色。
所以 PA46 的换色,通常要用过渡料,成本比普通料高。这一条在报价里要算。
还有一个副作用是颜色。PA46 在窗口上限附近,件会偏黄。浅色件要把温度往下压。
往下压就靠近 305℃ 的下限,窗口更窄。所以浅色 PA46 件,是最难打的一类。
下限:305℃ 是硬线
低于 305℃,熔体黏度上升快,流程比下降。薄壁件、长流程件会短射。
短射的表现不是慢慢缺料,是突然打不满。因为熔体在流道里就凝了。
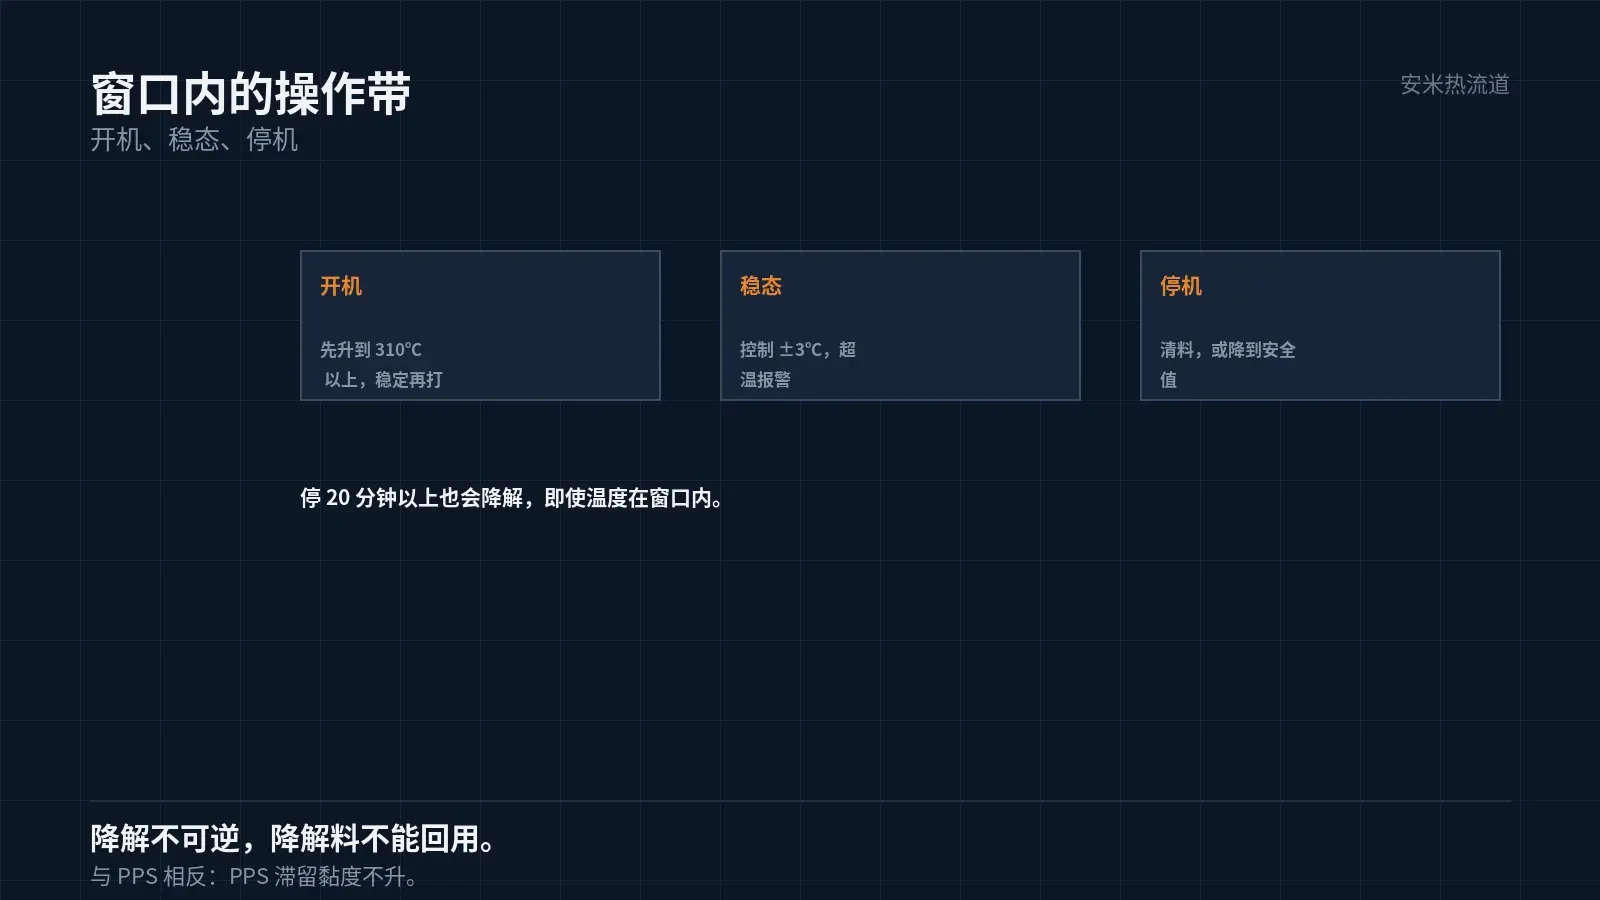
所以开机时要先升温到 310℃ 以上,等温度稳定再打。急着打,第一批件多半是废的。
停机再开,也要重新升温。PA46 冷却后结晶,再熔要时间。
这一条在换班时最容易出错。交接班的人不知道,直接打,废一批。
上限:320℃ 之后
高于 320℃,降解开始。表现是件发黄、表面有气味、强度下降。
降解是不可逆的。降解的料不能回用,回用会带入整批。
所以温度的上限要设在 320℃,控制器要有报警。超温自动降温,不要靠人盯。
还有一个隐性风险:滞留。料筒里停 20 分钟以上,即使温度在窗口内,也会降解。
停机要清料,或者降温到安全值。这一条与 PPS 相反:PPS 滞留黏度不升,PA46 会降解。
模温与热流道
PA46 的模温,原厂未给具体值。按件的壁厚与周期定,通常取高值,让结晶充分。
模温低的件,结晶不完全,韧性差、表面哑。模温高的件,周期长,但性能稳。
热流道温度原厂也未给。按熔体温度推,热流道要比料筒高一点,补偿散热。
要注意的是热流道的热平衡。多点热流道,各点的温度差要控制在几度以内。
温差大了,各腔的填充不一致,件的性能也不一致。这一条在多腔模上尤其重要。
应用场景
发动机舱的结构件,常见的是支架、壳体、盖板。这些件的共同点是:温度高、受力、要轻。
PA46 的 30% 玻纤牌号,拉伸强度在 200MPa 量级,刚性够。密度比金属低,减重明显。
耐热老化是它的强项。长期 150℃ 以上,PA46 的强度保持率比 PA66 好。
这一条来自酰胺键密度高、结晶度高。但具体的老化曲线要按牌号核,不能按材料通性推。
所以「PA46 耐热好」这句话,要加「按牌号、按温度、按时间」三个限定。
还有一个限定是「载荷」。耐热老化的数据,通常是无载荷下的。有载荷时,蠕变会加速失效。
有载荷的件,验证要做「热 + 载」的组合试验。单项都过,组合可能不过。
这一条在支架类件上尤其重要。支架长期受力,蠕变的累积比强度下降更致命。
失效与验证
PA46 件的失效模式有三种:短射(温度低)、脆断(降解或结晶不足)、尺寸偏移(吸水)。
三种里,脆断最隐蔽。件装上去没事,受力一段时间后断,断口平齐。
验证要含:拉伸、冲击、热老化后的强度保持率、吸水后的尺寸变化。
热老化的时间按整车的寿命定。通常要跑到 1000 小时以上,才有参考价值。
还有一条:焊接。PA46 的超声焊接窗口也窄,焊不透会脱。这一项要单独验证。
把使用温度、寿命要求、壁厚、现用牌号发来,我们按窗口与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记