
本文目录
PEEK 的价格是 PA46 的三到五倍。变速箱里的止推垫、泵里的密封环,客户还是选它。
多花的钱,买到的是三样东西:耐磨、耐油温、尺寸稳。
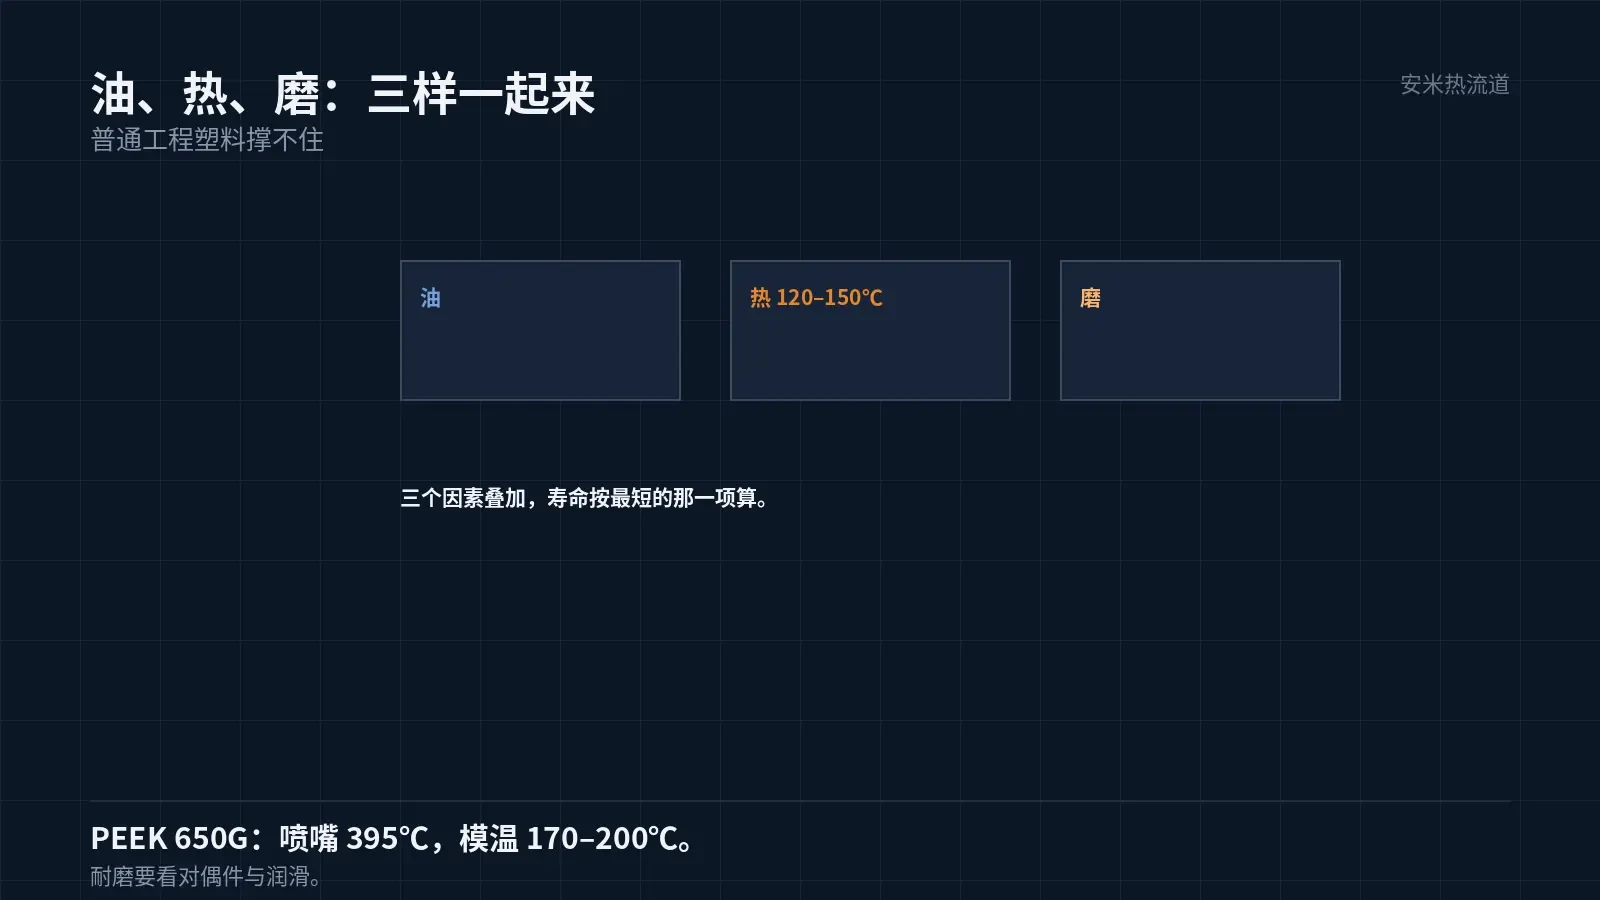
工况:油、热、磨
变速箱里的件泡在油里,温度 120–150℃,还有持续的摩擦与压力。
泵件更苛刻:介质可能是油、水、或者混合液,压力高,转速高,磨损快。
三个因素叠加,普通工程塑料的寿命撑不住。PEEK 的耐磨性与耐化学性,在这个组合里有优势。
Victrex 650G 是 30% 玻纤的牌号,后段 375℃、中段 380–385℃、前段 390℃、喷嘴 395℃。
模温 170–200℃。这个模温比常规材料高一倍,模具的温控系统要专门配。
耐磨:靠什么
PEEK 的耐磨来自两方面:基体的摩擦系数低,玻纤提高抗压强度。
但玻纤也会磨对偶件。钢对钢的摩擦,PEEK 加玻纤后对偶件的磨损会增加。
所以配对设计要考虑:PEEK 件对什么材料、表面粗糙度多少、有没有润滑。
有油润滑的场合,PEEK 的磨耗率低;干摩擦的场合,磨耗率高,要加润滑剂或者改配对。
这一条在选材时常被忽略。只看 PEEK 的耐磨数据,不看配对,装上去照样磨。
配对的设计,还要看表面粗糙度。对偶件太粗糙,PEEK 的磨耗率成倍上升。
经验上,对偶件的 Ra 控制在 0.4 以下,磨耗明显下降。这一条在泵件上尤其重要。
润滑也要看。有油润滑时,PEEK 的磨耗率比干摩擦低一个量级;设计时要保证油能进入摩擦面。
油进不去的位置,就按干摩擦设计,选加了润滑剂的牌号,或者改结构。
还有一条:启动时的干摩擦。泵刚启动,油还没上来,摩擦面是干的。
启动次数多的泵,干摩擦的累积很大。选材时要把这一项算进去。
解决办法有两个:启动前预润滑,或者选干摩擦性能好的牌号。前者改系统,后者改材料。
两个都要成本的。按泵的启动频率选,频率低的选前者,高了选后者。
耐温:油温 150℃ 的长期考验
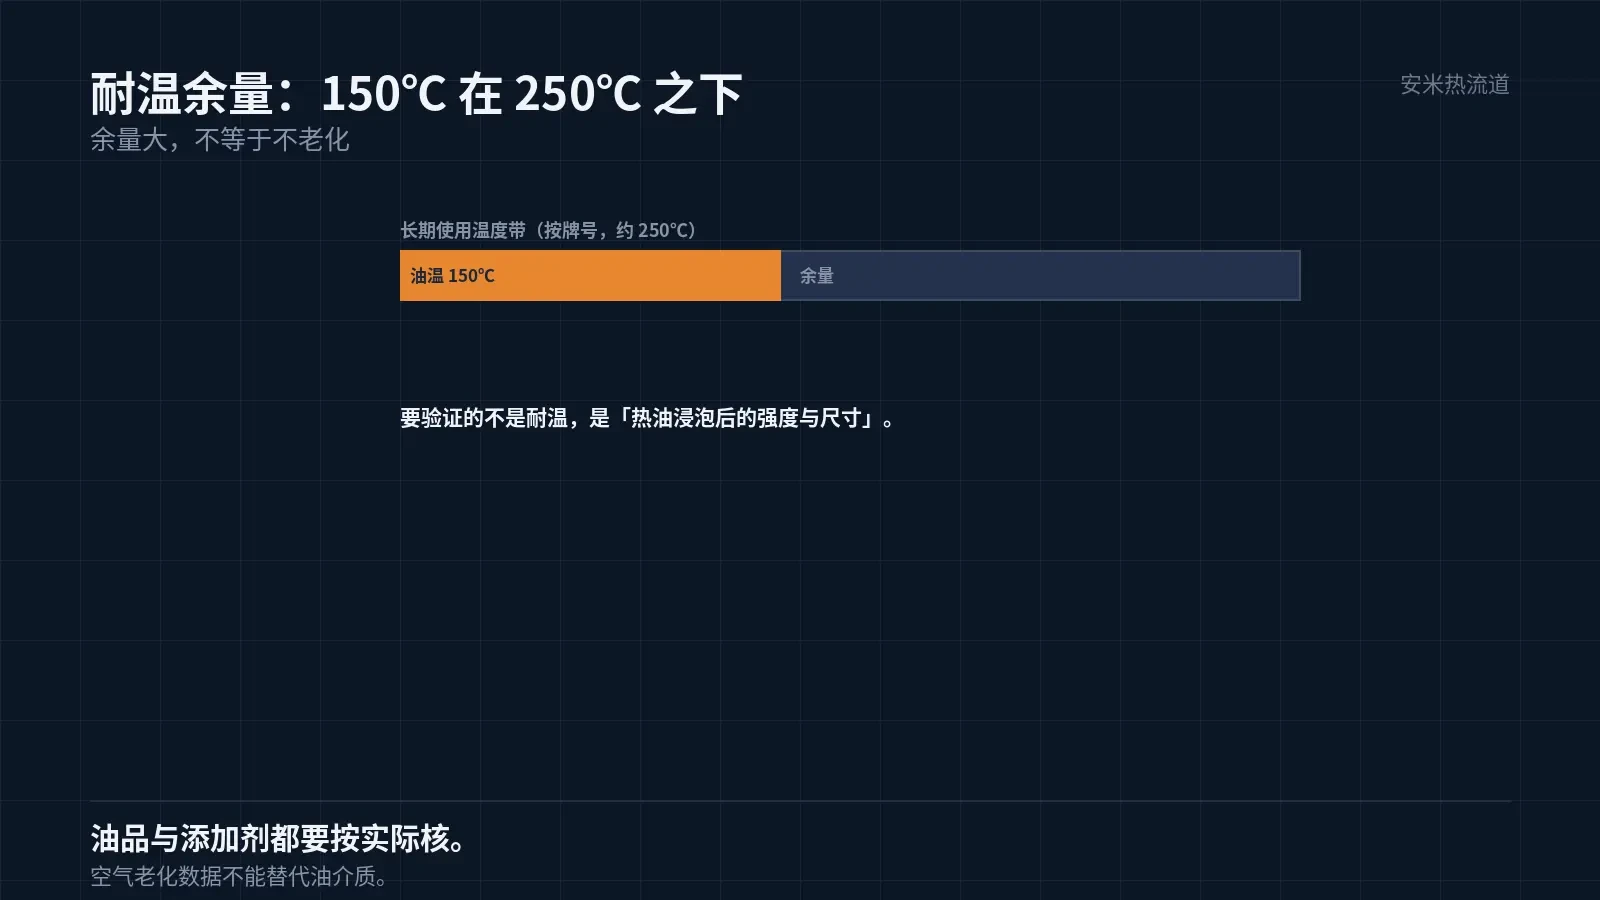
PEEK 的长期使用温度按牌号在 250℃ 上下,150℃ 的油温对它是余量充足的。
但油温下的老化与空气中的老化不一样。油会渗透、会氧化,长期浸泡后性能会变。
所以验证要做「热油浸泡」:按实际油品、实际温度、实际时间泡,再测强度与尺寸。
这一项不能用户外的空气老化数据替代。介质不同,机理不同。
还有一条:油的添加剂。某些添加剂对塑料有侵蚀,要按实际油品核。
尺寸:泵件的间隙
泵件的配合间隙很小,通常 0.02–0.05mm。件的尺寸差一点,泵的效率就掉。
PEEK 的收缩:450G 是 0.90%/1.3%,450GL30 是 0.30%/0.90%。玻纤牌号的方向差 3 倍。
方向差 3 倍,意味着件的形状要顺着流设计。环形件、长条件,方向差的影响可以通过浇口控制。
模温 170–200℃,模温的均匀性直接决定尺寸的均匀性。水路要分区,各区独立控温。
还有一条:后收缩。PEEK 的结晶度高,出模后仍有微量的后收缩,要等稳定再测尺寸。
成型:高温的代价
PEEK 的加工温度高,机筒加热能力要 400℃(HT/ST 牌号要 430℃)。普通机台打不了。
干燥 120–150℃、3–5 小时。干燥不到位,熔体带水,件表面有银纹、强度下降。
高温下 PEEK 的熔体黏度高,填充阻力大。薄壁件要用高注射压力与高射速。
高射速带来剪切热,熔体温度进一步上升。要核算,避免局部超温降解。
所以 PEEK 的成型,是「高温 + 高压力 + 高射速」三高的组合。设备与模具都要按这个配。
什么情况下值得
三个条件,满足两个就值得:多次过炉或者多次热循环、有介质(油、水、化学)、长期 150℃ 以上。
只满足一个的,可以先用 PA46 或者 PPS 试,成本低很多。
三个都不满足的,用 PEEK 是浪费。价格差摆在那里,客户会算。
这一条在报价前要跟客户讲清楚。讲了,客户自己会选;不讲,后面比价时被动。
把介质、温度、寿命、配合间隙、现用材料发来,我们按工况与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记