
本文目录
同一个传感器,装在驾驶室里的用 PA66,装在发动机舱里的换 PA9T。价格差一倍,客户还是选贵的。
差别在耐水解与耐热老化。这篇讲这笔账。
发动机舱的环境
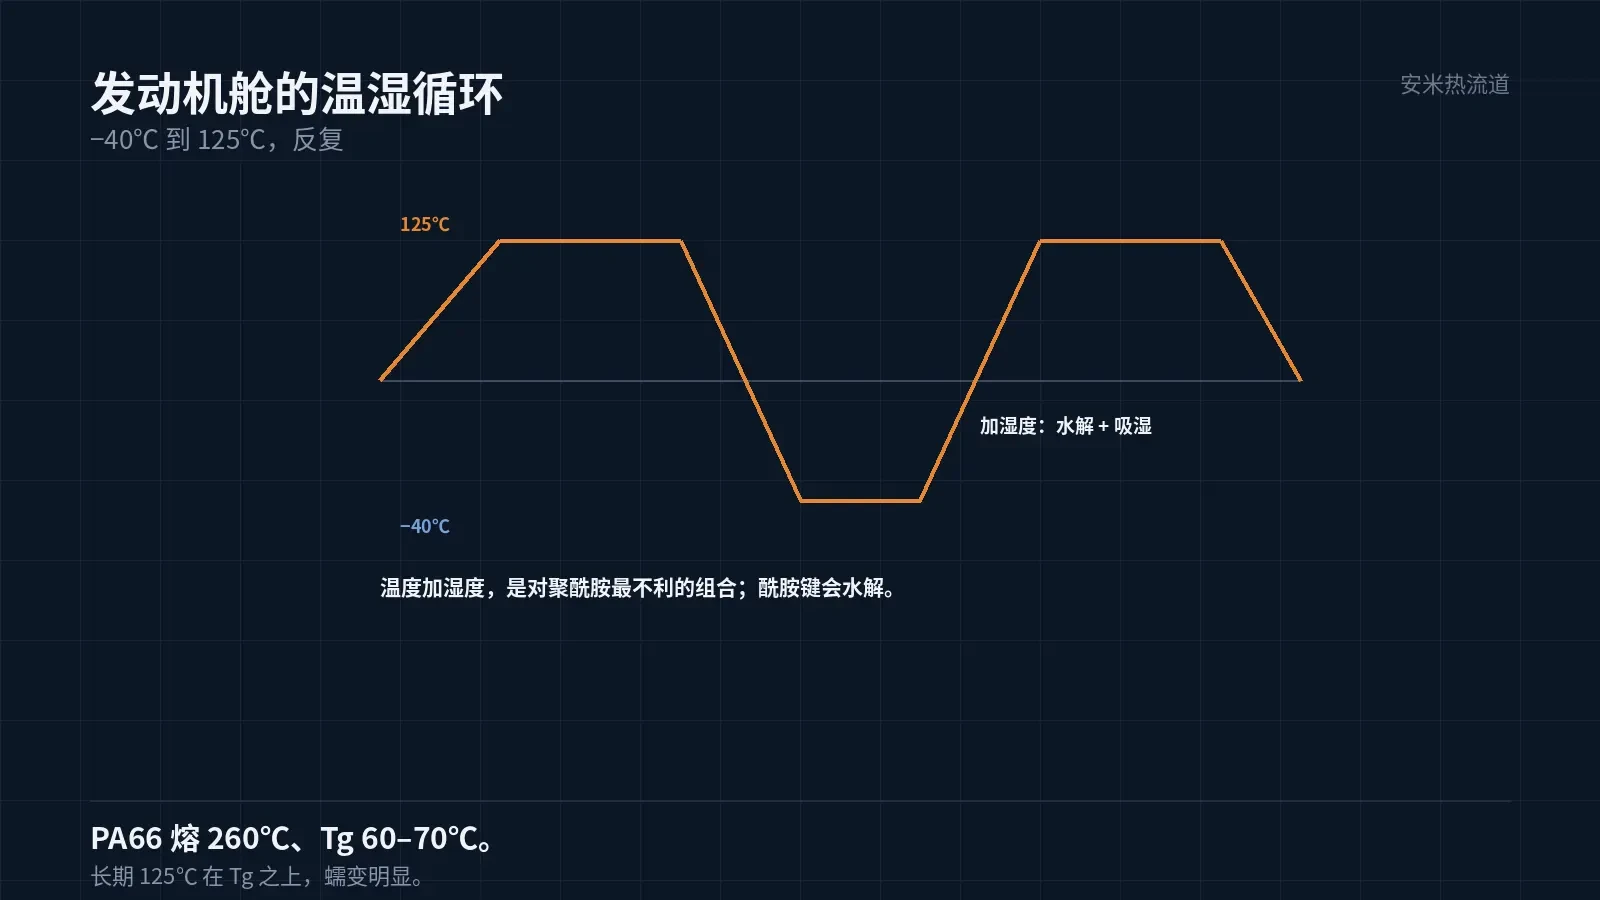
发动机舱的温度不是恒定的。熄火后余热、行驶中的辐射热、冬天的冷启动,循环往复。
温度范围大致 −40℃ 到 125℃,局部靠近排气歧管的更高。这个温度区间,PA66 长期用会老化。
还有湿度。发动机舱不是干燥环境,雨天、洗车、冷凝水都会让壳体接触到水。
温度加湿度,是对聚酰胺最不利的组合。酰胺键在热水的作用下会水解,强度逐年下降。
所以发动机舱的尼龙件,选材的第一条不是强度,是耐水解。
PA66 的短板
PA66 的熔点 260℃ 上下,Tg 在 60–70℃。发动机舱的 125℃,长期在这个温度上,材料在 Tg 之上。
Tg 之上,分子链活动能力强,尺寸稳定性差,蠕变明显。螺栓预紧力会随时间衰减。
吸湿也是问题。PA66 的吸水率比 PA9T 高,吸水后尺寸膨胀、强度下降、绝缘性变差。
三个问题叠加:热老化、蠕变、吸湿。PA66 在发动机舱里能用,但寿命有限。
这不是说 PA66 不能用,是说「长期 125℃ + 湿度」的场合,它不是最优解。
还有一条容易忽略:PA66 的玻纤牌号,玻纤本身不耐热水。长期湿热后,玻纤与树脂的界面会脱粘。
脱粘的表现是件表面起毛、强度骤降。切开看,断口是玻纤被拔出,不是断裂。
所以发动机舱的尼龙件,验证要做「湿热老化后的强度保持率」,不是只做干态拉伸。
这一项常被跳过。干态测试都过,装车两三年后才出问题。
PA9T 的三个数
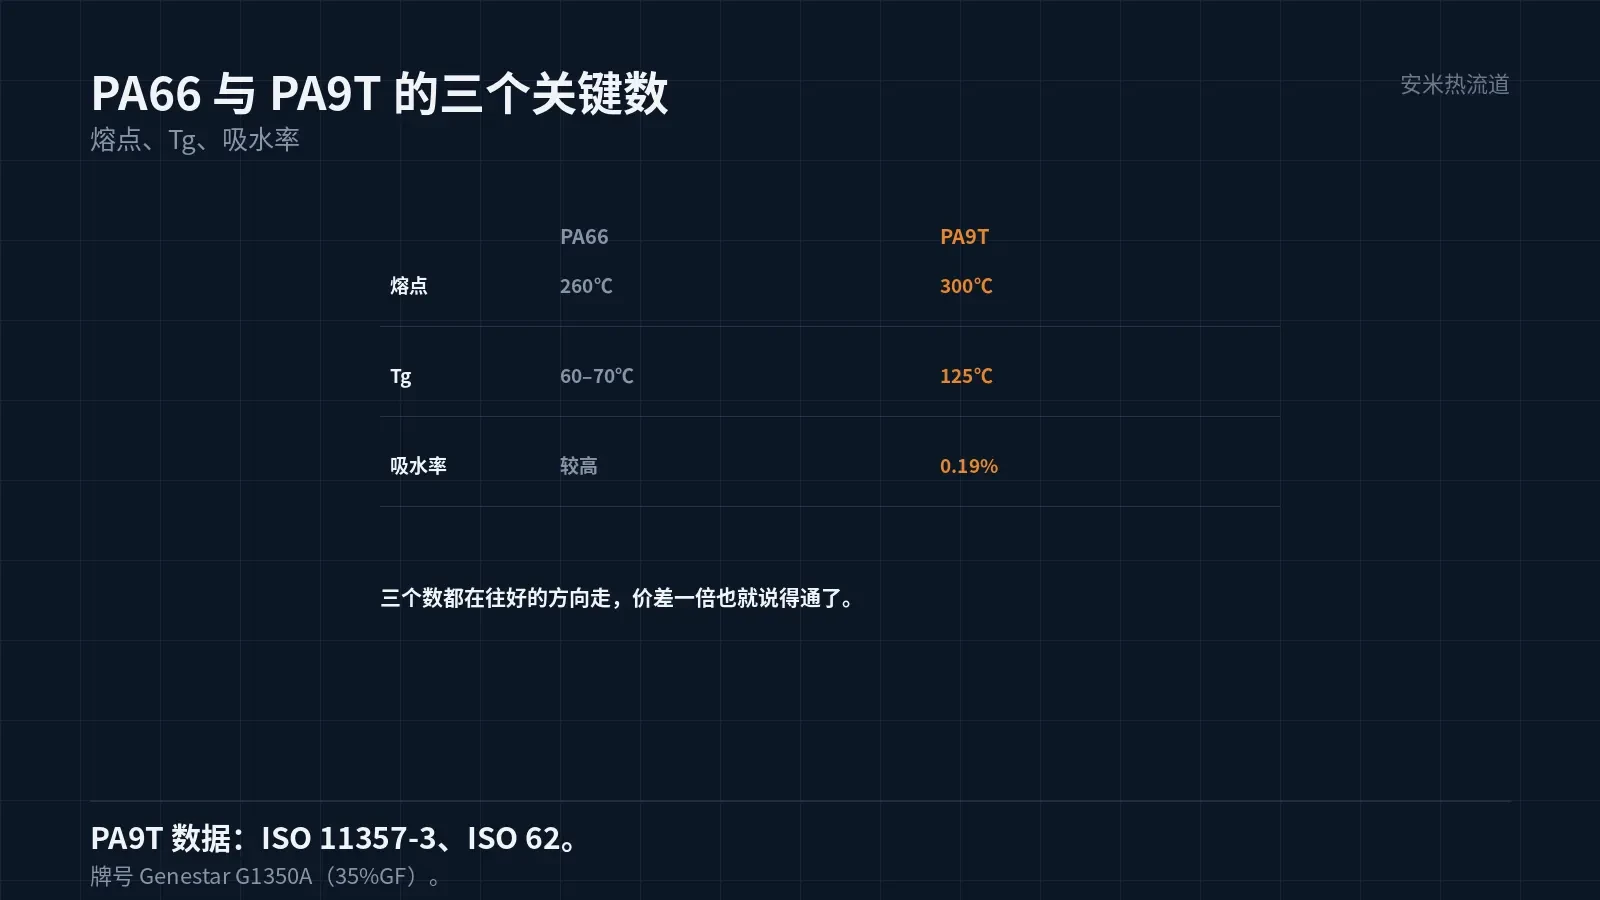
PA9T 的熔点 300℃(ISO 11357-3),比 PA66 高 40℃。这个余量,对 125℃ 的长期温度是足够的。
Tg 是 125℃,正好压在发动机舱的温度上限。Tg 附近,材料的刚性还能保持。
吸水率 0.19%(ISO 62),比 PA66 低一个量级。吸水少,尺寸与电性能都稳。
三个数放在一起,PA9T 在发动机舱的适应性比 PA66 好。这就是客户愿意付一倍价差的原因。
要注意牌号:Kuraray Genestar G1350A 是 35% 玻纤的牌号,拉伸 200MPa、弯曲 285MPa、弯曲模量 10GPa。
壳体设计的三个点
第一,壁厚。传感器壳体的壁厚通常 1.0–1.5mm,太薄刚性不足,太厚吸湿后的尺寸变化大。
第二,嵌件。壳体里通常要嵌金属衬套,用于固定。嵌件周围要留足够的壁厚,避免应力集中。
第三,密封面。壳体与盖的密封面要平整,平面度不够会漏水。密封面的模温要均匀,避免翘曲。
三个点里,密封面最难。它要求整圈的平面度,而注塑件的翘曲是全局的。
所以密封面的设计,要配合浇口与冷却。浇口放在密封面附近,让那里的补料充分、收缩小。
干燥与成型
PA9T 的干燥:70–90℃、4–8 小时,建议含水 ≤0.20%。
干燥不到位,熔体里带水,水解加速,件的强度下降、表面发白。这一条在南方车间要盯。
料筒温度:后段 280–320℃、中段 285–330℃、前段 290–340℃,喷嘴 300–350℃。
模温原厂未给,按件的结构与周期定。薄壁件取高一些,厚壁件取低一些,避免缩痕。
成型时要注意滞留。PA9T 在料筒里停久了会降解,停机要清料。这一条与 PPS 相反。
验证与失效模式
传感器壳体的验证,通常做三组:温度循环、湿热老化、振动。三组都过,才算合格。
失效的模式有三种:壳体开裂(热老化 + 应力)、密封失效(翘曲 + 老化)、信号异常(吸湿导致绝缘下降)。
三种失效都与材料的老化有关。所以选材时,要按「寿命末期的性能」核,不是按初始性能。
这一条常被忽略。初始测试都过,装车三年后出问题,查起来很麻烦。
把使用温度、湿度条件、寿命要求、现有牌号发来,我们按材料与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记