
本文目录
400V 平台升到 800V,绝缘件的选材跟着变。原来用 PA66 的地方,很多换成了 PPS。
换的不是强度,是耐漏电起痕与长期耐热。
800V 改变了什么
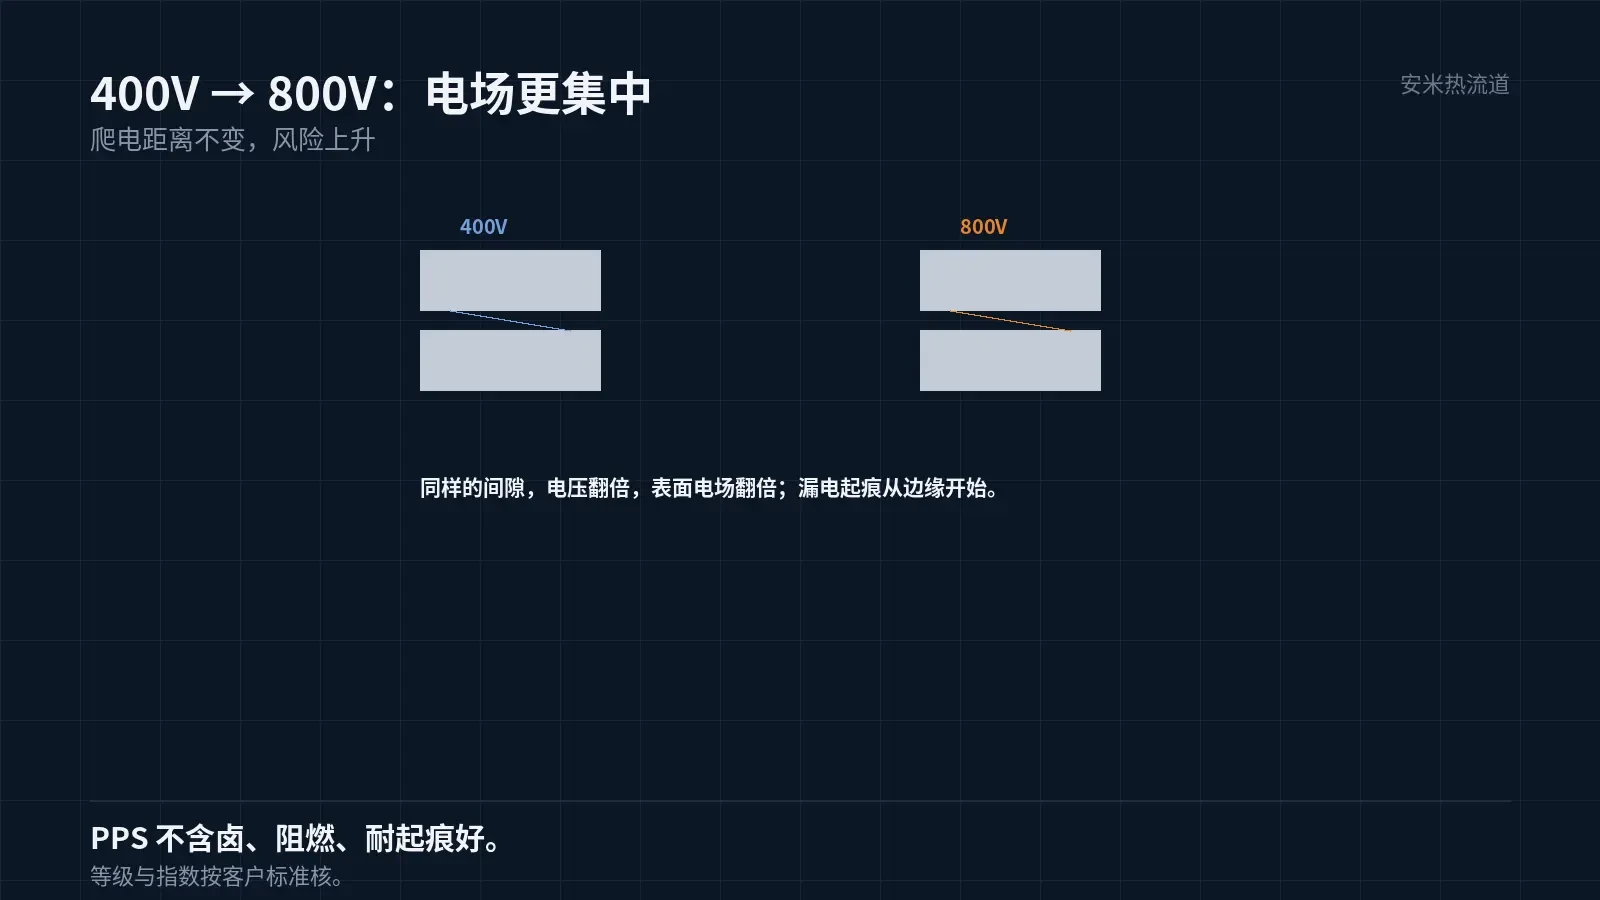
电压翻倍,电场强度翻倍。同样的爬电距离,表面的电场更集中,漏电起痕的风险上升。
漏电起痕是表面被电弧碳化,形成导电路径。一旦形成,绝缘永久失效。
所以高压件的选材,第一个指标是耐漏电起痕,不是机械强度。
PPS 的优点是不含卤、阻燃、耐漏电起痕好。这几个特性,让它成为高压绝缘件的常见选择。
要注意的是,具体的等级与指数要按客户标准核,不同客户的判据不一样。
PPS 的另一个优势是尺寸。它的吸水率极低,湿度对尺寸的影响小,这对精密的高压件很重要。
PA 类材料吸水后膨胀,插接件的配合会变。PPS 没有这个问题,插拔力稳定。
但 PPS 的韧性差。插接件受冲击时,PPS 容易崩边,设计上要给圆角与缓冲。
这是 PPS 的取舍:尺寸稳、绝缘好,但韧性不如 PA。件型不同,选择不同。
提高韧性的办法是加弹性体或者换低玻纤含量的牌号。但刚性与耐热会跟着变,要一起核。
这一项在插接件上常做:卡扣用低玻纤,壳体用高玻纤,两种料做双料件。
耐热:不是熔点,是长期温度
PPS 的熔点约 280℃,长期使用温度在 200℃ 上下(按牌号与等级)。
电驱件的温度不是恒定的。堵转、过载、冷却失效,局部温度会短时冲高。
PPS 的短时耐温能力好,料温不超过 360℃ 的加工窗口也宽。这一条对功率件有利。
Polyplastics DURAFIDE 1140A1 是 40% 玻纤的牌号,喷嘴 310–320℃,模温 150℃。
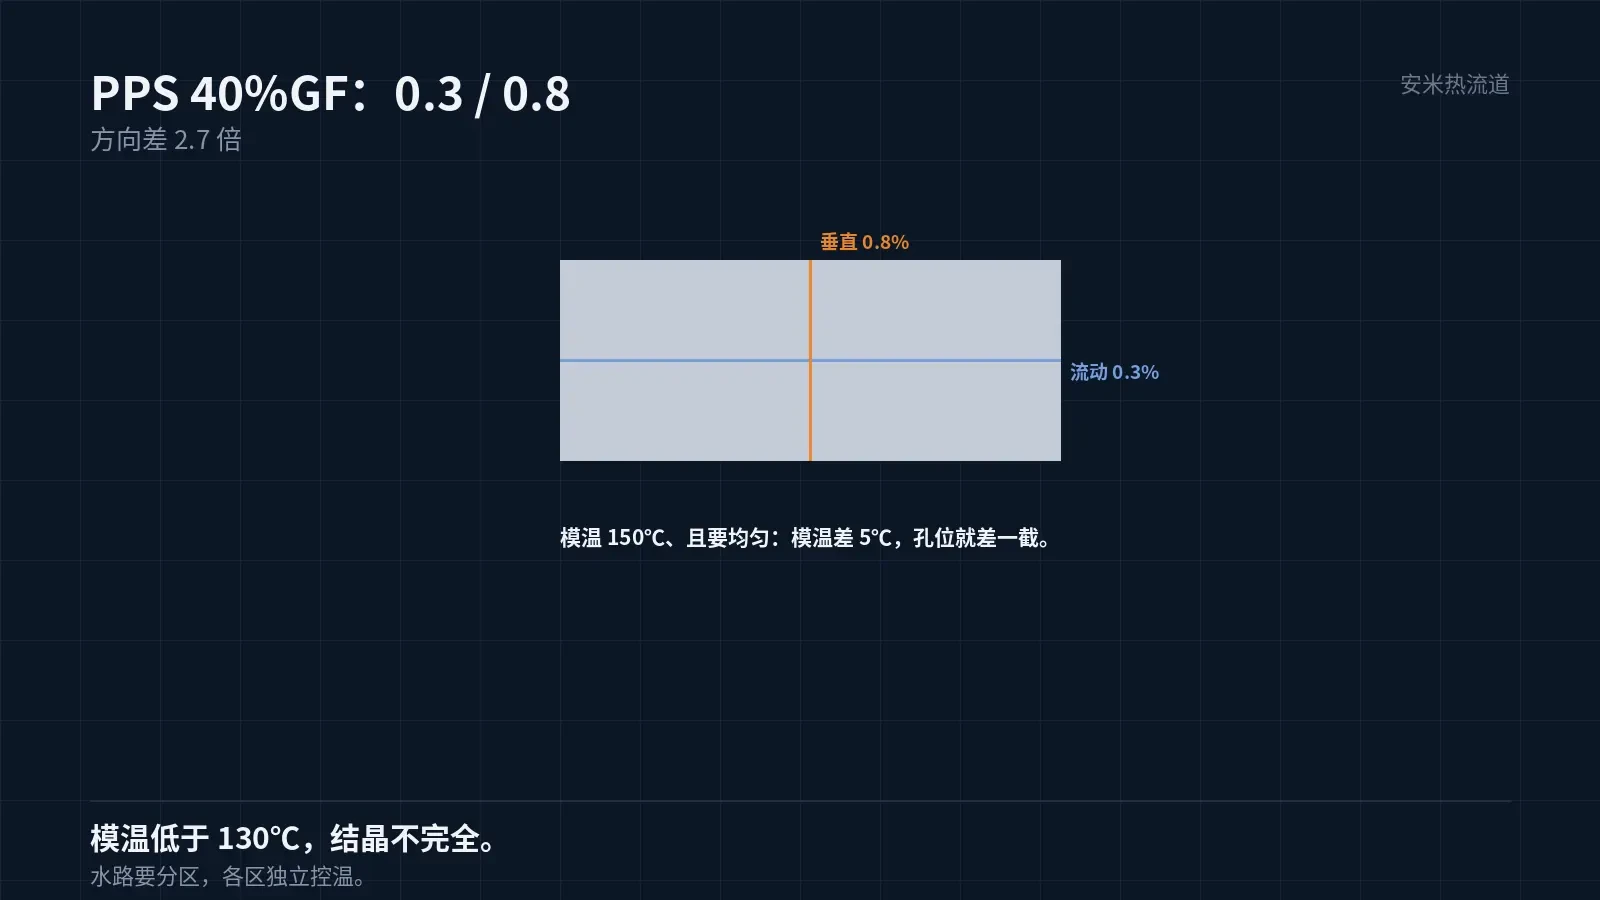
模温高于 130℃ 是必须的。模温低,PPS 的结晶不完全,件的韧性差、表面差。
尺寸:PPS 的收缩与翘曲
PPS 40% 玻纤的收缩:流动方向 0.3%,垂直方向 0.8%。方向差约 2.7 倍,比 LCP 小,但仍然明显。
电驱件的尺寸要求高,尤其是嵌件的定位孔。孔的位置偏 0.1mm,装配就紧。
控制尺寸的办法:浇口位置、模温均匀、保压充分。三条里,模温均匀最重要。
模温不均匀,件的收缩就不均匀,孔位跟着偏。所以 PPS 件的模具,水路要分区。
还有一条:PPS 的结晶度高,收缩在模内完成的比例大。这一点比 PA 类材料好,出模后的尺寸变化小。
嵌件与包胶
电驱件多数带金属嵌件,用于导电或者固定。嵌件与塑料的热膨胀系数差,是内应力的来源。
PPS 的线膨胀系数小,与金属的差比 PA 类材料小。这是它在嵌件件上的一个优势。
包胶的厚度要够。嵌件周围的塑料层太薄,冷却时被嵌件拉住,会开裂。
经验上,嵌件周围的塑料层厚度不小于 1.5mm。具体的值按件的尺寸与嵌件材料核。
嵌件还要预热。冷的嵌件与热的熔体接触,界面瞬间降温,粘结差、应力大。
加工的三个注意
第一,干燥。PPS 预干燥 140℃×3h 或者 120℃×5h。不干燥,熔体带水,表面发白、强度下降。
第二,滞留。PPS 长时间滞留,黏度也不会大幅增加,这是它的特性。所以热流道可以用。
但要区分:黏度不升,不等于不降解。温度过高、时间过长,仍然会降解。料温不得超 360℃。
第三,排气。PPS 的熔体黏度低,容易冲进排气槽。排气槽深度要控制在 0.005–0.008mm。
这三点里,排气最容易出问题。槽深了飞边,浅了烧焦,要按材料定,不能按经验套。
验证
电驱件的验证:耐压、绝缘电阻、耐漏电起痕、温度循环、振动。五项都要做。
耐漏电起痕的试验,按客户标准做。不同标准的电压、次数、判据不一样,结果不能互认。
温度循环后的绝缘电阻,是最容易失效的一项。循环次数按整车的寿命要求定。
还有一项常被忽略:清洁度。表面的污染物会降低绝缘,也会诱发漏电起痕。
把电压平台、绝缘等级、温度要求、嵌件结构发来,我们按材料与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记