
本文目录
卡扣扣不进、孔位对不上、配合面过盈,单件测量又都在公差内。这是装配干涉。
这篇说清装配干涉的四个来源,以及为什么只看单点尺寸会误判。
一、出在哪
30秒看懂装配干涉
30秒看懂装配干涉00:29
卡扣与卡槽:过盈量不足或过大,扣不进或扣不紧。
孔位与柱位:位置偏移,销子对不上孔。
配合面:平面度不够、有飞边或残留,贴合处出现间隙。
二、根因
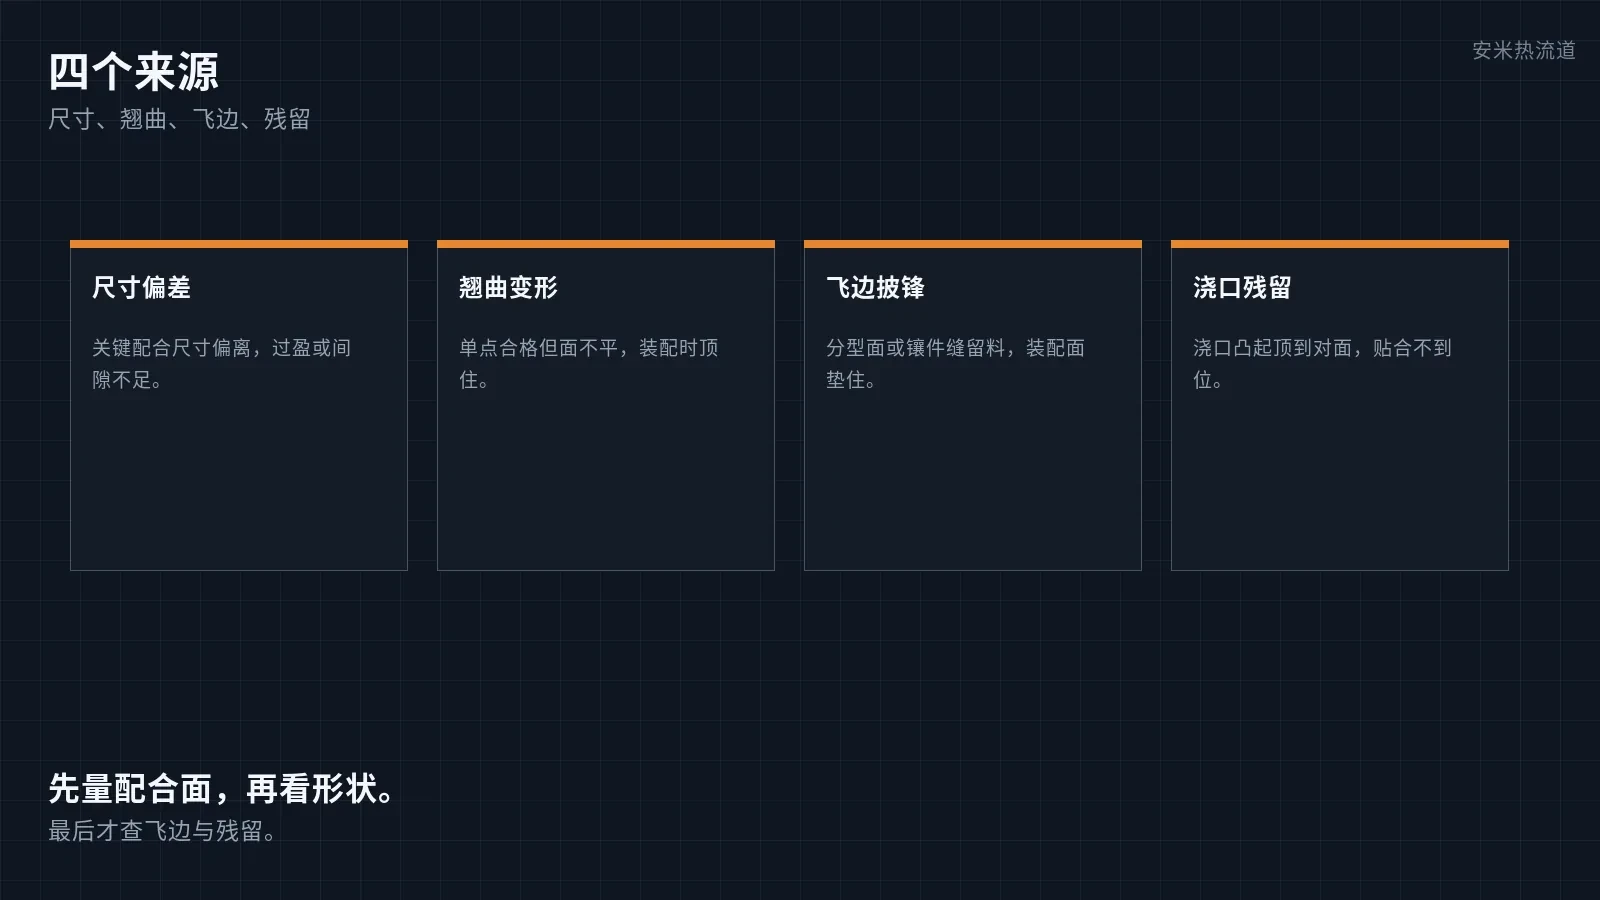
关键尺寸偏差:配合尺寸离开公差,过盈或间隙不对。
翘曲与变形:单点尺寸合格,但装配面不平。
飞边与披锋:分型面、镶件缝留料,装配面被垫起。
浇口残留与凸起:浇口位置正好在配合面上,凸起顶住。
模具磨损:长期生产后配合尺寸单向变化。
三、和尺寸超差、飞边分开
尺寸超差是单点偏离,测量就能确认。
飞边是分型面溢料,看得见、修得掉。
装配干涉是装配结果,可能由尺寸、形状、飞边、残留共同造成,要按配合面逐个排除。
四、责任怎么分
模具这一环:配合尺寸、平面度、分型面与镶件缝。
注塑机这一环:保压稳定性、冷却与脱模。
热流道这一环:浇口位置是否落在配合面、断料是否干脆。
五、怎么解决
按装配基准控关键尺寸,不要只控单点。
控制翘曲:壁厚均匀、模温均衡、冷却充分。
修分型面与镶件缝,去飞边。
浇口按周期变温,开模前断料,避免残留凸起顶到配合面。
模具定期保养,配合尺寸按图纸复核。
边界要说清楚:装配干涉是结果不是原因。单看一件尺寸合格,不代表装得上。
写在最后
装不上先别改尺寸。 把配合面、形状、飞边、残留四样逐个排除,才知道改哪里。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记