
本文目录
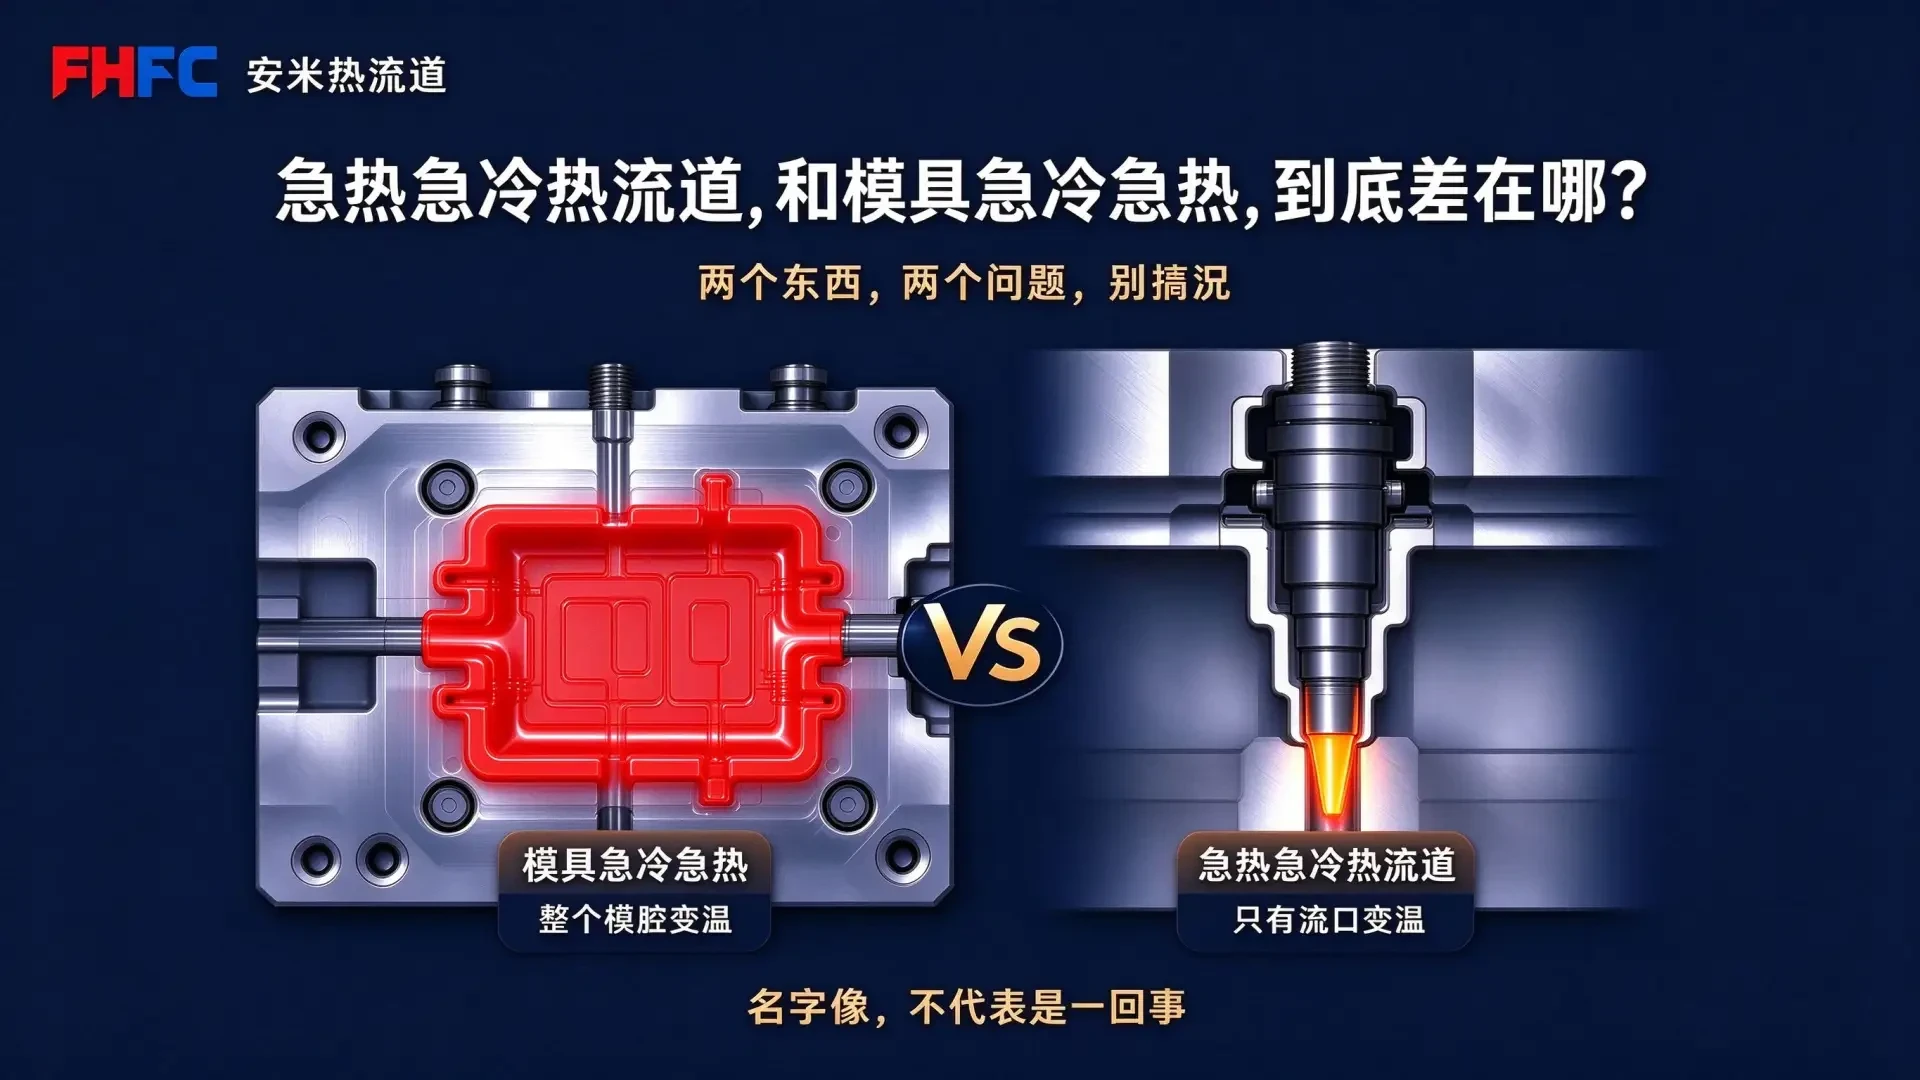
「急热急冷」这个词,在注塑行业至少对应两套不同的技术。一套作用在模具上,改变整个模腔的温度;一套作用在热流道上,只改变浇口段的温度。名字相近,解决的问题却不在一个位置。
先给结论:名字相似,作用范围不同
两种急热急冷的区别
两种急热急冷的区别00:35
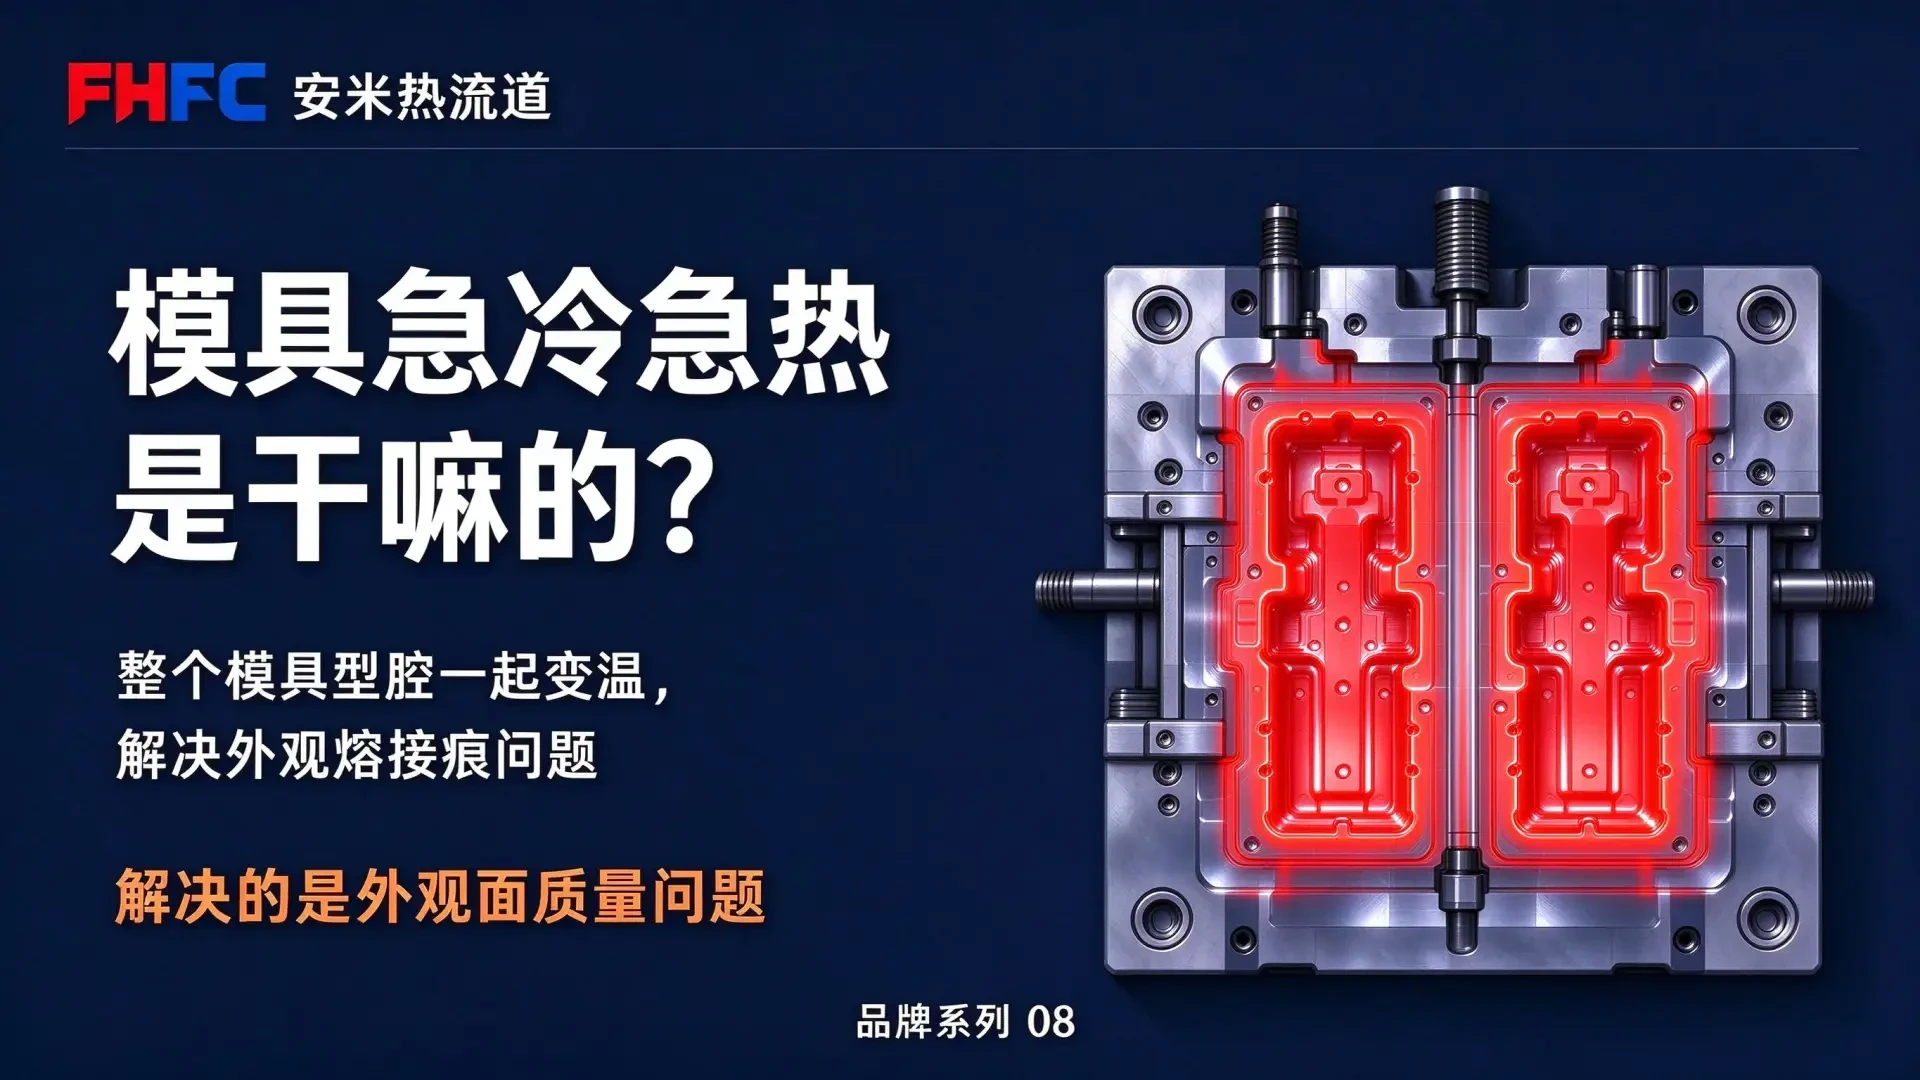
模具急热急冷,行业里常称为 RHCM(Rapid Heat Cycle Molding,快速热循环成型),变温范围是整个模具型腔,目标是改善产品表面外观。
我们做的急热急冷热流道,变温范围只在浇口段,流道其余部分保持恒温,目标是解决浇口处的拉丝、流延与堵嘴。
一个改模腔,一个改浇口;一个服务外观,一个服务浇口成型。两者不是替代关系,也不存在谁更先进,关键是产品问题出在哪里。
模具急热急冷:整个模腔在变温
模具急热急冷的做法,是在模具内部布置加热与冷却水路。合模后先通入热水、热油或蒸汽,把整个型腔表面加热到材料玻璃化转变温度以上,让熔体在充模过程中保持流动;射胶与保压完成后,再切换冷水,让整个模腔快速降温,产品固化后开模。
它主要解决的是外观问题:熔接痕、流痕、银丝纹,以及加纤材料表面的浮纤。模腔温度高,熔体前沿融合得更充分,表面复制也更完整,因此常用于高光外壳、家电面板、汽车内饰等对外观要求较高的产品。
代价在模具与能耗上。模具需要单独设计加热冷却水路,配套模温机、切换阀与管路;每一模都要把整个模腔升降温,周期会明显拉长,能耗也高于常规注塑。它适合外观价值高、愿意承担相应成本的产品,并不适合所有量产件。
安米急热急冷热流道:只动浇口
急热急冷热流道不改模具型腔的温度。流道部分全程保持材料所需的恒定温度,只有浇口那一小段跟随成型周期变化。
射胶阶段,浇口快速升温,熔体保持流动并充满型腔;保压阶段,浇口维持温度,把压力传递到产品;开模前,浇口快速降温,熔体在浇口处固化,形成封断。
这个过程不需要蒸汽锅炉,也不需要改模具水路。它替换的是热流道浇口处的加热与测温结构,配套的是热流道温控器。对已经使用热流道的模具,改造范围主要集中在热流道系统。
它解决的是浇口不良:开模时浇口已经固化,拉丝、流延与滴料会减少;浇口温度按周期控制,熔体在高温区的停留时间更可控,积碳堵嘴的风险也随之下降。
这套方案对浇口温度时序要求较高。封胶依靠温度完成,浇口升温、恒温与降温的时序必须与成型周期匹配,否则封胶不到位,反而会带来新的问题。
一张表看差异
把两套技术放在同一张表里,差异会更直接。
| 对比项 | 模具急热急冷(RHCM) | 安米急热急冷热流道 |
|---|---|---|
| 变温范围 | 整个模具型腔 | 仅浇口段 |
| 解决的问题 | 熔接痕、流痕、表面光泽 | 拉丝、流延、堵嘴 |
| 安装位置 | 模具水路与模腔 | 热流道浇口 |
| 额外设备 | 模温机、蒸汽或热水系统、改模 | 热流道温控器,无需改模腔水路 |
| 成本 | 较高,需要改模与配套设备 | 相对较低,替换热流道浇口结构 |
| 成型周期影响 | 明显,整模升降温耗时 | 较小,只改变浇口段温度 |
| 适合产品 | 高光外观件、外观要求高的大件 | 精密连接器、高温材料、薄壁小件 |
为什么容易被混为一谈
因为名字里都有「急热急冷」。但「急热急冷」描述的只是温度变化的速度,并没有说明变温发生在哪里。
模具急热急冷,变温对象是模腔,目的是让产品表面更好看;急热急冷热流道,变温对象是浇口,目的是让浇口封得更干净。一个影响外观,一个影响浇口成型,不能因为名字相似就当成同一套方案。
对供应商来说,把两者混在一起讲,容易让客户误解改造范围和成本;对采购来说,只听到「急热急冷」就下单,也可能买到并不适合自己产品的方案。
怎么判断该用哪一种
先看问题位置。产品表面有熔接痕、流痕,外观面达不到要求,问题在模腔与表面复制,应评估模具急热急冷。
浇口反复出现拉丝、流延、滴料或堵嘴,问题在浇口封断与局部温度,应评估急热急冷热流道。
再看产品与成本。高光外观大件、愿意承担改模与长周期,模具急热急冷仍有价值;精密连接器、高温材料、薄壁小件,希望在不改模腔的前提下改善浇口,热流道浇口动态变温更匹配。
少数产品同时存在外观与浇口问题,可以评估两套方案配合使用。但大多数项目应先定位主要矛盾,再决定是否值得增加一套系统。
结语
名字像,不代表是一回事。模具急热急冷改的是整个模腔,服务外观;急热急冷热流道改的是浇口,服务浇口成型。
选型时先问一句:问题到底出在模腔表面,还是出在浇口?答案清楚了,技术路线就不会选错。
按材料与缺陷匹配

扫码登记