
本文目录
做了这么久,被问得最多的就是这几个问题。它们大多不是复杂的技术问题,而是选型前必须确认的边界。集中回答一次,省得大家来回问。
Q1:急热急冷热流道就是 RHCM 吗?
视频导读
视频导读00:21
视频文字稿
导读:本文要解决的问题。客户最常问的8个问题,一次说清楚。 关键一:Q1:急热急冷热流道就是 RHCM 吗?。不是。 关键二:Q2:比恒温热流道贵多少?。给不出一个统一数字。 结论:最后看结论。上面八个是出现频率最高的。
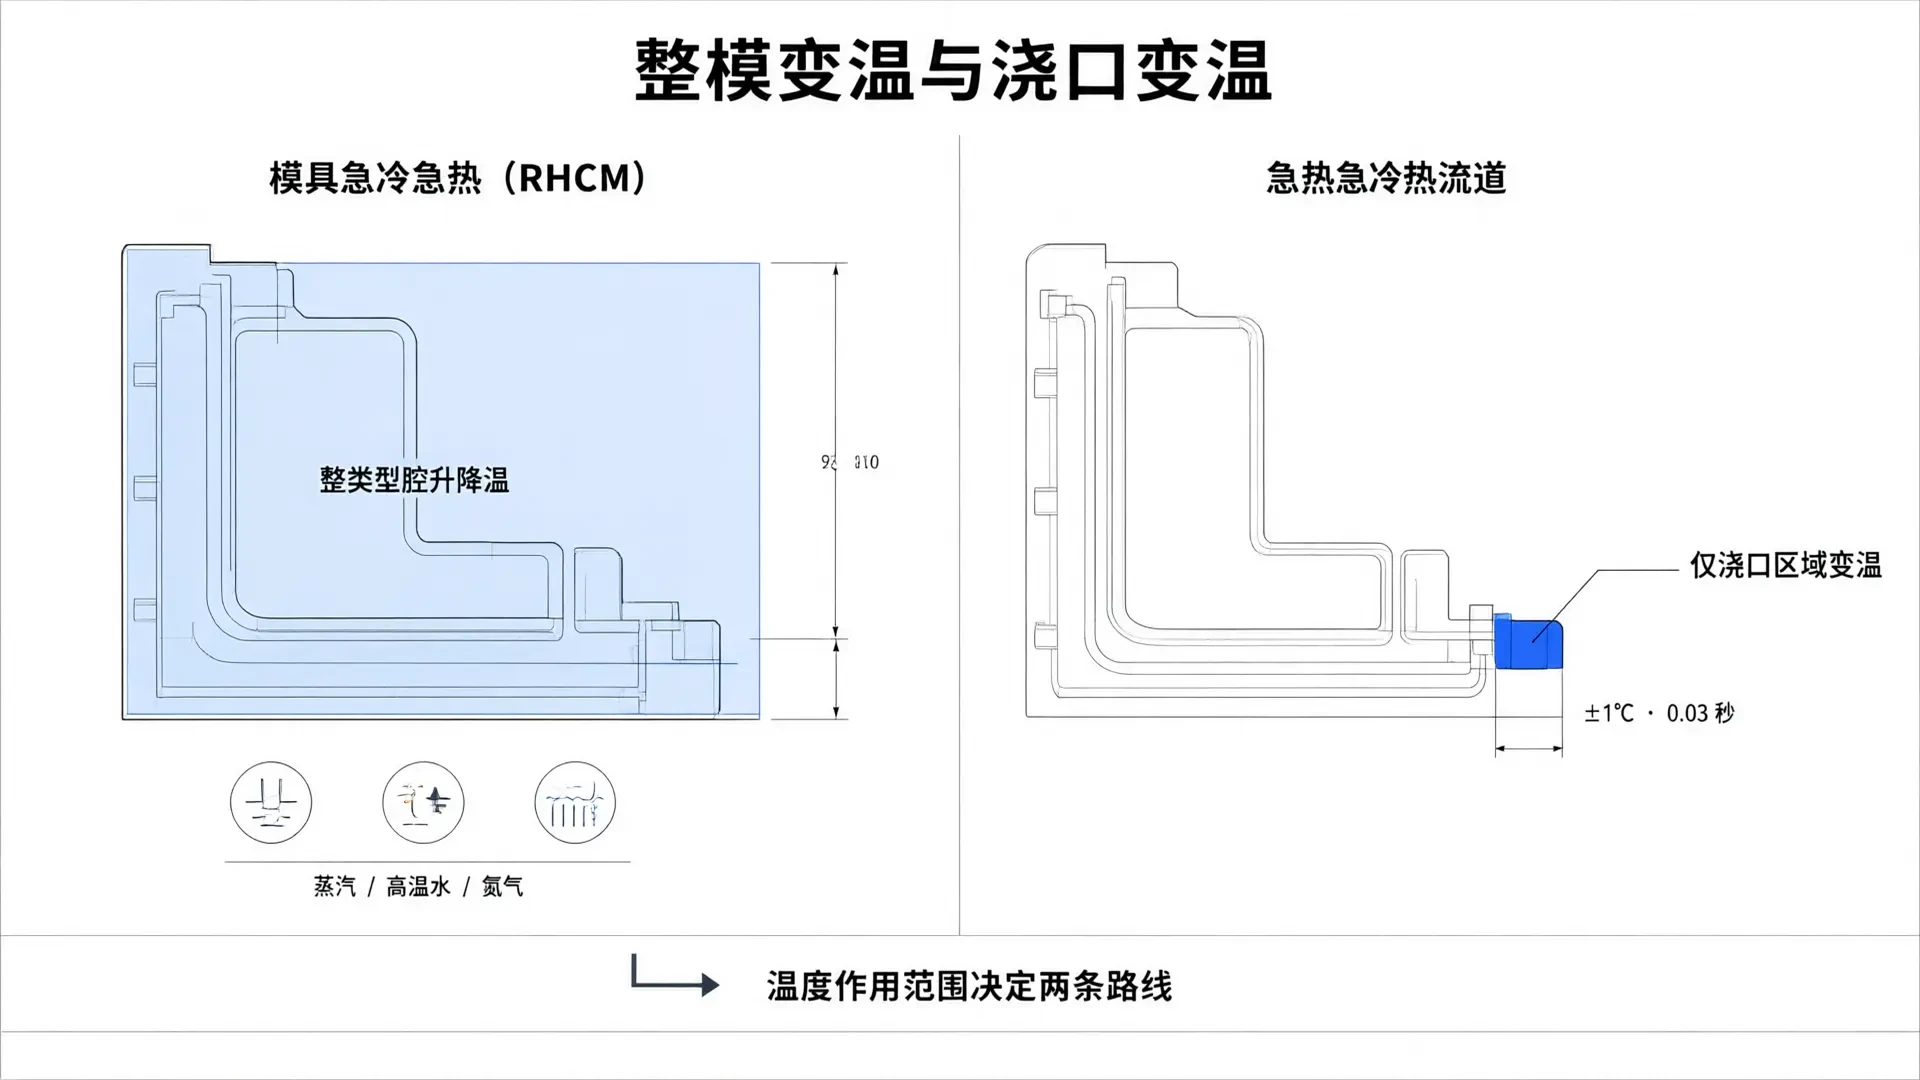
不是。RHCM 是整个模具急热急冷,改变模腔温度,主要解决熔接痕、流痕与外观问题;我们做的是热流道浇口动态变温,只让浇口那一小段跟着周期升降温,主要解决拉丝、流延与堵嘴。一个作用在模腔,一个作用在浇口,是两个不同位置的技术。
Q2:比恒温热流道贵多少?
给不出一个统一数字。产品大小、腔数、材料、浇口结构与温控配置都会影响价格,差价从几千到几万都有。
重点不是多花多少,而是能不能省回来。打量产件时,不良率下降、停机清嘴减少、调机时间缩短,都会进入同一笔账。如方便,可提供产品、材料、腔数与当前不良情况,我们按项目做具体核算,而不是只比一套热流道的报价。
Q3:我现在的模具要改吗?
多数项目不需要重开模。我们做的是热流道系统,通常替换原热流道即可,模腔部分不动;浇口位置的尺寸可能需要按新嘴尖做少量配合。具体要不要改、改多少,需要看现有模具结构与浇口形式,不能一概而论。
Q4:安装要多久?停机几天?
我们通常在工厂内完成整套装配与测试,再发到现场。装到模具上一般两小时以内可以完成,半天内完成调试;实际时间取决于模具结构、现场吊装条件、温控接线与水路配合。若需要改模或更换部分结构,时间另计。
Q5:用了就完全不会拉丝了吗?
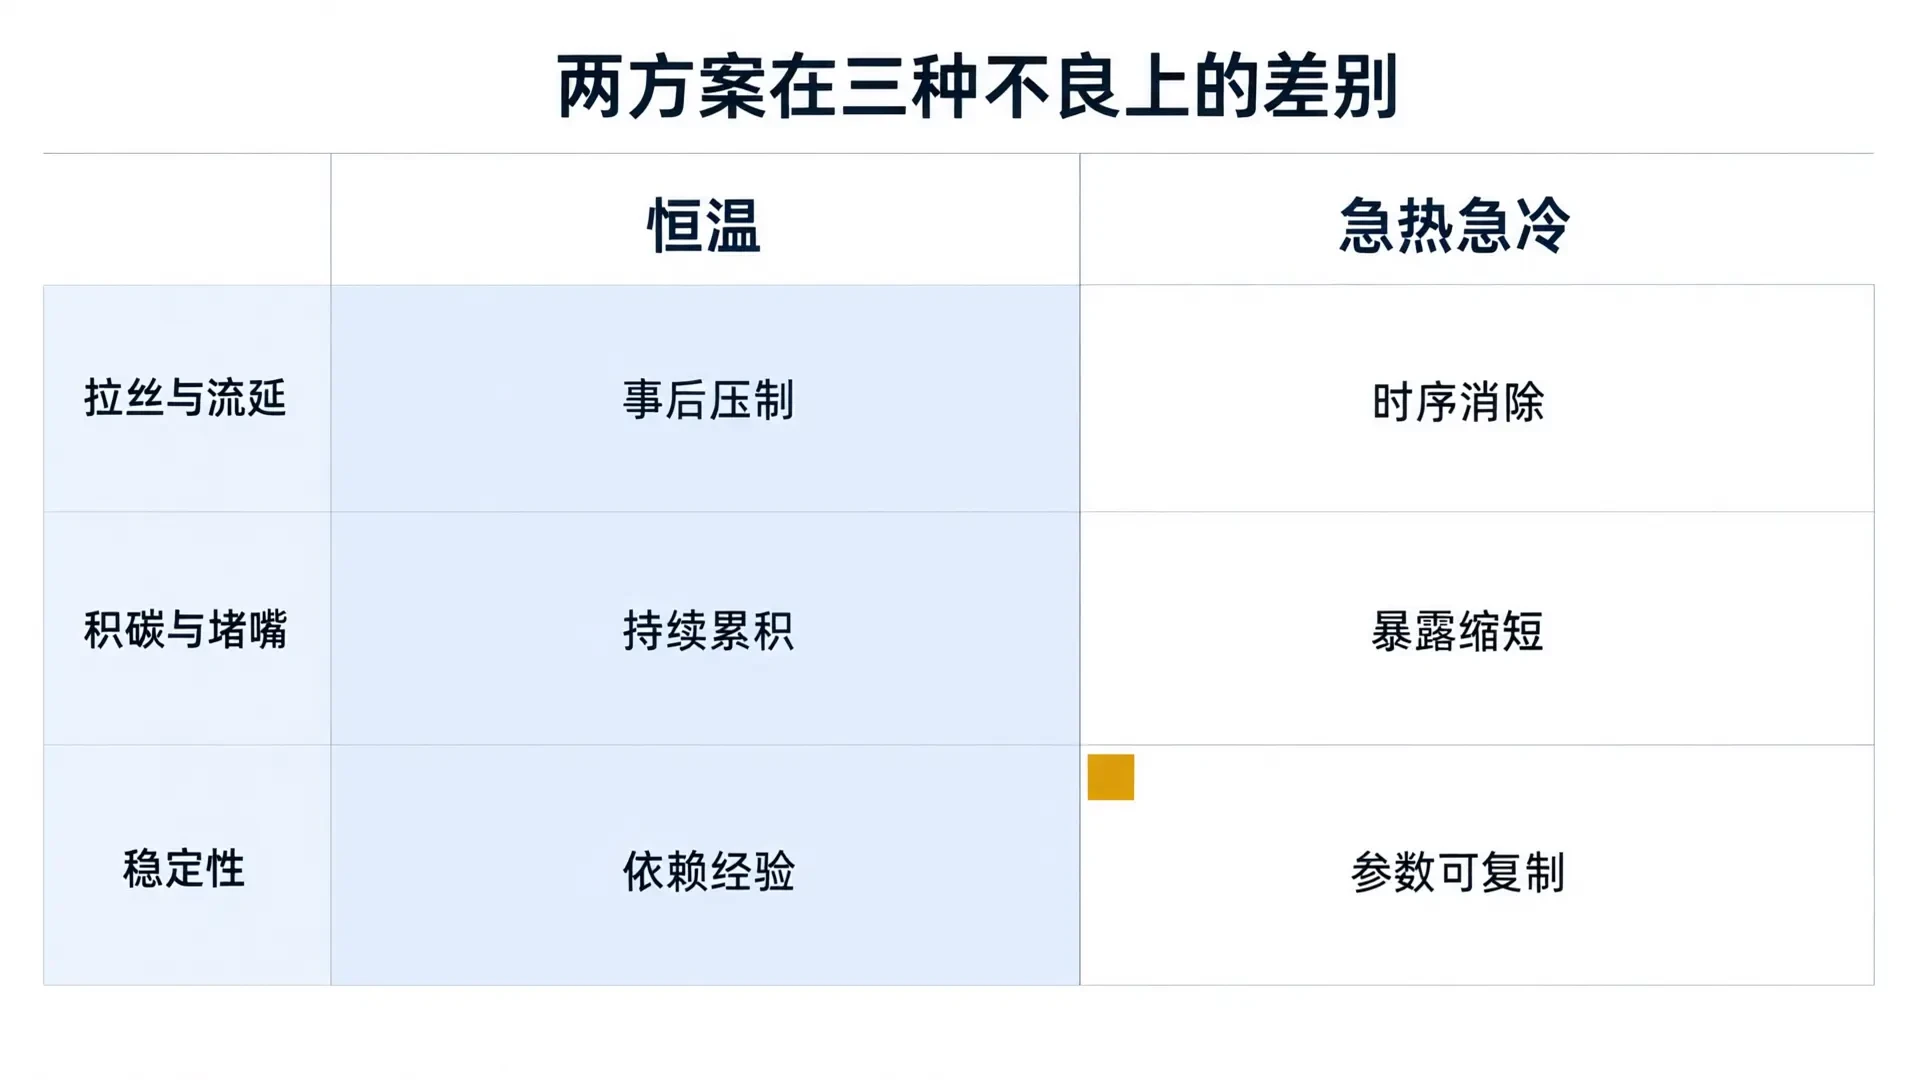
在正常工艺窗口内,浇口会在开模前完成固化,拉丝、流延与堵嘴会明显减少。但不能把它理解成任何参数下都不会出问题:如果冷却时间压到极限、射胶压力或温度设置明显偏离材料窗口,任何方案都难以稳定。
急热急冷提供的是一段更可控的工艺窗口,让浇口在对的时间升温与降温,而不是替代基本的成型条件。
Q6:贵司做不做针阀式?
做,但优先采用SD 直通嘴。按我们的项目经验,多数精密连接器量产项目用SD 直通嘴配合动态变温即可满足要求;具体比例来自内部项目统计,仍需按产品验证。
针阀式并非不做。表面进胶、浇口外观要求极高、多腔需要独立控制,或材料与浇口条件需要机械辅助切断时,针阀式有明确价值。多数情况下,开放式加急热急冷已经够用,不必优先增加一套阀组。
Q7:哪些材料贵司做不了?
我们主要做高温工程塑料和热敏性材料,包括 LCP、PA6T、PA9T、PA46、PPS、PEEK、PC+ABS 等。具体牌号的流动性、填料比例与加工窗口不同,需要按项目确认。
如果打 PP、PE、ABS 这类普通料,通常没有必要上急热急冷,传统热流道已经够用。材料与产品要求不匹配时,直接说明比勉强上方案更合适。
Q8:怎么开始?流程是什么?
可提供产品图、材料牌号、当前问题、一模几腔与年用量,我们先判断适不适合、值不值得。适合的话,再出热流道型号、浇口方式、温控配置与报价;确认后生产,交货周期通常约二十个工作日,视配置与排产确认。
还有问题?
上面八个是出现频率最高的。如果还有产品结构、材料或现场工艺方面的问题,可提供具体信息,我们一起判断。
官网:www.amindustry.cn|电话:136-0253-2020
按材料与缺陷匹配

扫码登记